

I. 基本原理: 圧縮空気はどのようにして機械動力に変換されるのでしょうか?
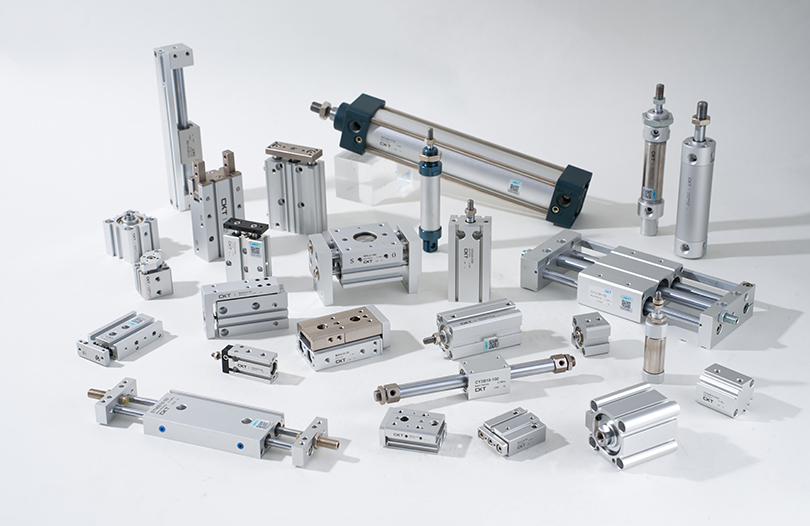
空気圧システムの中核アクチュエータとして、 空気圧エアシリンダー 流体力学と機械構造の正確な組み合わせに依存してエネルギーを変換します。詳細な分析では、空気供給特性、構造の詳細、利点原理という 3 つの重要な側面をカバーする必要があります。
空気供給の基本の観点から、産業用圧縮空気には乾燥、濾過、圧力安定化処理が必要です。通常、シリンダーの内部コンポーネントへの損傷を防ぐために、圧力露点は -20°C 未満である必要があり、固体不純物の粒子サイズは 5μm 未満である必要があります。処理された圧縮空気は電磁弁を通ってシリンダ室内に入り、エンドキャップのエア入口穴を通過し、緩衝スリーブ(一部機種に装備)を介してピストンの両側に均一に分配され、ピストン端面に安定した圧力がかかります。
ピストンロッドが1本の複動シリンダを例に、シリンダバレル内壁に精密ホーニング加工を施し、表面粗さRa0.2~0.4μmを実現しました。ピストン上の組み合わせシール (通常はポリウレタン U リング ガイド リング) と連携して、双方向のシールを実現します。ガイドリングは主にポリテトラフルオロエチレン(PTFE)でできており、ピストンとシリンダーバレル間の直接摩擦を軽減するだけでなく、ピストンの同軸度を確保してピストンロッドのたわみを防ぎます。圧縮空気がロッドレス室に入ると、ガス圧によりピストンがロッド室側に押され、ロッド室内のガスが排気孔から排出されます。一部のモデルでは、排気プロセス中に騒音を低減するためにマフラーを使用します(通常、騒音は 85dB から 65dB 未満に低下します)。逆に、空気がロッド室に入ると、ピストンは逆方向に移動し、往復サイクルが完了します。
エネルギー変換効率の観点から見ると、シリンダーの機械効率は主にシールの摩擦とガスの圧縮率に影響されます。理想的な条件下では、圧力エネルギーから機械エネルギーへの変換効率は 95% に達します。ただし、実際の用途では、シールの摩擦損失 (約 5% ~ 10% を占める) とガス漏れ (約 2% ~ 5% を占める) のため、実際の効率は通常 70% ~ 90% に維持されます。しかし、空気圧シリンダは油圧式に比べてオイルタンクやパイプラインなどの複雑な回路が不要なため、エネルギー伝達経路が短く、応答速度が速いのが特徴です。空気供給からピストンロッドの動きまでの遅延時間は 0.02 ~ 0.05 秒以内に制御できるため、高頻度の動作シナリオ (1 分あたり 30 ~ 50 サイクルを完了できる電子部品の選別など) に特に適しています。
圧縮空気自体は無毒・無臭であり、たとえ漏れが発生してもワークや環境を汚染することがなく、環境適応性の利点も強調されています。したがって、食品包装業界 (例: チョコレート成形機) や医薬品調製業界 (例: ワクチン充填装置) で広く使用されています。電動アクチュエータと比較して、空気圧シリンダは湿気の多い環境(洗車装置など)や粉塵の多い環境(鉱石選別装置など)での耐久性が高く、モータの湿気による損傷や巻線への粉塵の侵入による故障の心配がありません。さらに、空気圧シリンダは過負荷に対する耐性が強化されています。定格を超える負荷がかかると、モーターのように焼損することなくピストンロッドが動きを停止します。負荷を軽減するだけで通常の動作に戻すことができるため、メンテナンスコストが削減されます。
II.タイプ分析: さまざまなシナリオに適したシリンダーのタイプはどれですか?
シリンダー タイプの分類は、構造設計、性能パラメータ、シナリオ要件の詳細な一致に基づいています。各タイプには、独自のアプリケーション ロジックとパフォーマンスの境界があります。
1. 直線運動タイプ: 従来のシナリオの基本的な選択
単動シリンダ:一般的なスプリングリターン式のほかに、重力リターン式(サイロゲート開口部など垂直下向きの設置に適しています)、空気圧リターン式(別の低圧エア回路でリターンするため、スプリングが設置できない狭いスペースに適しています)もあります。構造上の特徴として、制御に必要な空気入口が1つで済むため電磁弁の数が削減でき、コストも複動シリンダに比べて15~20%低減できます。ただし、復帰方法による制限があり、復帰力は通常スラスト力より小さく(スプリングリターンタイプの復帰力はスラスト力の約30%~50%)、ストロークも長すぎてはいけません(通常300mmを超えないでください。そうしないとスプリングが疲労破壊しやすくなります)。組立ラインでの材料の位置決めなどの実際の用途では、エア供給圧力(通常0.3~0.5MPaに設定)を調整することで単動シリンダの推力を制御し、ワークの潰れを防止したり、磁気スイッチを使用してピストンの位置を正確に検出したりすることができます。
複動シリンダ:取付方法により、標準タイプ(前フランジ、後フランジ、フートマウント、トラニオンマウントなど)とコンパクトタイプ(シリンダバレルとエンドキャップを一体設計、長さ20~30%短縮)に分けられます。ピストンの両側は圧力に耐えることができ、推力と引張力の差は主にピストンロッドの断面積に起因します(ロッドチャンバーの有効耐力面積は、ロッドレスチャンバーの有効耐力面積からピストンロッドの断面積を引いたものに等しい)。ボア径50mm、ピストンロッド径20mmのシリンダを例にとると、ロッドレス室の推力は約980N、ロッド室の吸引力は約750Nとなります。したがって、重い荷重を伴う垂直吊り上げシナリオでは、ロッドレス チャンバーの力がかかる方向を優先する必要があります。自動化された生産ラインでは、動作精度を向上させるために、複動シリンダが案内装置 (リニアガイドなど) と組み合わせて使用されることがよくあります。例えば、自動車部品組立ラインのボルト締付装置では、シリンダの駆動により締付軸が上下動し、繰り返し位置決め精度±0.1mmを実現しています。
ミニチュア・薄肉シリンダ:ミニチュアシリンダ(ボア径6mm、8mm、10mmなど)は、シリンダバレルがステンレス鋼製で、ピストンロッドには軽微な衝撃にも耐えられる硬質クロムメッキ(メッキ厚5~10μm)が施されています。携帯電話のカメラ モジュールの組み立てでは、小型シリンダーでレンズ コンポーネントを押してミクロン レベルの位置決めを行う必要があるため、シリンダーの動作の安定性に対して高い要件が課されます。通常、速度を 50 ~ 100mm/s の範囲で制御するためのスロットル バルブ (ニードル バルブなど) が装備されています。薄肉シリンダー(内径20mm~100mm)は、エンドキャップをプレス加工で製作しており、標準タイプに比べ40%の軽量化を実現し、印刷機のローラー間やCNC工作機械のタレット下などの狭いスペースへの設置に適しています。一部の薄型シリンダには磁気スイッチ取り付け溝も組み込まれているため、追加のブラケットが不要になり、取り付け時間が節約されます。二重シール構造(一次シール、二次シール)を採用しており、漏れ量は5mL/min以下(標準状態)です。
2. ロッドレスシリンダ: ロングストロークシナリオ向けのスペース最適化ソリューション
機械結合型ロッドレスシリンダの核心技術はシールシステムにあります。シリンダー胴部の溝部には二層シール(内側ポリウレタンシール、外側ニトリルゴム防塵)を採用。シールストリップは、ガス漏れがないようにエンドキャップのシール圧力ブロックによって固定されています。スライダーとピストンの接合部には高強度合金材(例:6061-T6アルミニウム合金)を使用し、アルマイト処理(酸化皮膜厚さ10~15μm)を施し、耐摩耗性を3倍以上向上させています。動作中、スライダは、偏心荷重によるシール ストリップの損傷を避けるために、ガイド レール (内蔵リニア ベアリングなど) と連動して移動する必要があります。最大許容偏心荷重は通常定格荷重の 10% ~ 15% です。たとえば、自動車組立ラインのシャーシ搬送リンクでは、機械的に結合されたロッドレスシリンダが重量 50kg のシャーシを最大 5m のストロークで駆動する必要があります。この場合、過剰な慣性による装置の振動を避けるために、強化されたガイド レールを選択し、速度を 0.8 ~ 1.2m/s に制御する必要があります。
磁気ロッドレスシリンダーの磁気リングは、磁気エネルギー積が 35 ~ 40MGOe のネオジム-鉄-ホウ素の高強度磁性材料で作られています。同期運動は、ピストンの内側の磁気リングと外側の移動体の外側の磁気リングの間の磁気吸引力によって実現されます。安定した磁力を確保するために、内側と外側の磁性リング間のギャップは 0.5 ~ 1 mm に制御され、シリンダのバレルの材質は非磁性体 (例: アルミニウム合金、304 ステンレス鋼) でなければなりません。その利点はロッドレス構造にあり、漏れがほぼゼロで優れたシール性能を提供するため、高度な清浄度要件が必要なシナリオ (半導体ウェーハの搬送など) に適しています。ただし、負荷容量は磁力によって制限され、通常は最大負荷が 30kg 未満であり、高周波の起動/停止シナリオには適していません (そうしないと、磁気リングが減磁しやすくなります)。
3. ロータリーシリンダー: 回転運動に特化したアクチュエーター
ラックアンドピニオンロータリシリンダ: ラックとピストンは一体型ユニットとして設計されており、ラックの歯形はほとんどがインボリュートです (モジュール 1 ~ 3)。高精度ギヤ(伝達精度5級)の採用により、回転角誤差は±0.5°以内です。一部のモデルには角度調整ネジが装備されており、回転角度を±5°以内で微調整することができ、正確な位置決め要件に対応できます。バルブ制御シナリオ (水処理プラントのパイプラインバルブなど) では、ラックアンドピニオンロータリーシリンダーは、空気供給圧力 (通常 0.4 ~ 0.6MPa) を調整することで回転速度を制御し、位置センサーの助けを借りてバルブの開閉、および中間位置の保持を実現でき、耐用年数は 100 万サイクルを超えます。
ベーン型ロータリーシリンダ:ベーンとロータはキーで接続されており、一方の側から他方へのガス漏れを防ぐためにベーンの両側にシール(通常はニトリルゴムPTFE複合シール)を取り付ける必要があります。ステーターとベーンの間に 0.02 ~ 0.05 mm のシールギャップを確保するには、ステーターの内壁を精密に機械加工する必要があります。そうしないと、効率が大幅に低下します。ベーン型回転シリンダの回転角度は通常、90°、180°、270°などの固定角度です。任意角度制御の場合は角度コントローラが必要です。構造上の制約により出力トルクが小さいため(例:内径40mmのベーン型シリンダの最大トルクは約5N・m)、主に照明器具の回転(小型ワークのクランプなど)に使用されます。シール性能を確保するには、シールを定期的に (通常は 3 ~ 6 か月ごと) 交換する必要があります。
4. 極限環境に特化したタイプ: 過酷な条件に適応した設計
高温環境 (例: 動作温度が 200 ~ 300 °C の冶金産業の鋼ビレット取り扱い装置) では、シリンダーは高温耐性の材料を使用する必要があります。シリンダー バレルは 316L ステンレス鋼 (300 °C 以下の温度に耐えることができます) で作られ、シールはフッ素ゴムで作られています (長期動作温度は -20 °C ~ 200 °C、短期耐性は向上します)。 ~250℃)、ピストンロッド表面にセラミックコーティング(硬度HV1000以上、耐摩耗性5倍)を施しました。さらに、劣化の原因となるシールへの熱伝達を防ぐために、エンドキャップにヒートシンクを追加する必要があります。
腐食環境(海水塩と接触する海洋工学機器など)では、シリンダには包括的な防食処理が必要です。シリンダバレルは不動態化処理を施した316Lステンレス鋼製、ピストンロッドは316Lステンレス鋼製またはクロムメッキ(メッキ厚20~30μm)とシール処理を施したもの、エンドキャップ、ピストン、その他のコンポーネントはすべてステンレス鋼製、シールは耐食性に優れたフッ素ゴムまたはパーフロロエーテルゴム。一部機種にはエアポートに防錆フィルタを設置し、シリンダ内部への腐食性ガスの侵入をさらに防止します。
クリーンルーム環境 (ISO クラス 1 の清浄度が要求される半導体チップ製造など) では、シリンダーは低粒子放出と低揮発性の要件を満たす必要があります。シリンダーバレルとピストンロッドは、塵の付着を防ぐために精密研磨 (表面粗さ Ra 0.1 ~ 0.2μm) が施された 316L ステンレス鋼で作られています。シールやガイドリングなどの非金属部品は、PTFE や変性ポリエチレンなどの低粒子放出材料で作られており、揮発性物質を除去するために高温洗浄を受けています。シリンダー表面には静電気による塵埃の吸着を防止する帯電防止処理を施しております。さらに、排気ガスによるクリーンルーム環境の汚染を避けるために、クリーンルーム専用シリンダーの排気は高効率微粒子空気 (HEPA) フィルターで処理する必要があります。|
Ⅲ.選択ガイド: 5 次元パラメータによる要件の正確なマッチング
シリンダーの選択は、装置の安定性と効率を直接決定します。負荷、圧力、ストロークなどのコア寸法を、実際の操作手順と組み合わせて系統的に検討する必要があります。
1. 荷重計算:必要な推力・引抜力を明確にする
まず、負荷の種類 (水平運動、垂直吊り上げなど) を分析します。水平荷重の場合は摩擦係数 (通常 0.1 ~ 0.3) を考慮する必要があり、垂直荷重の場合は重力加速度を考慮する必要があります。実推力の計算ロジックは、実推力=実使用圧力×有効ピストン面積×効率係数となります。
このうち、実使用圧力は給気圧力損失を考慮する必要があるため(例:配管長10m、直径8mmの場合、圧力損失は0.02~0.05MPa程度)、通常、実使用圧力は給気圧力より5%~10%低くなります。ピストン有効断面積は、片ピストンロッドシリンダの場合、ロッドレス室の有効断面積はシリンダバレル内部の断面積、ロッド室の有効断面積はシリンダバレルの断面積からピストンロッドの断面積を引いたものとなります。効率係数はシリンダの精度によって異なります。通常のシリンダの場合は 0.7 ~ 0.8、高精度シリンダ (ガイド付きシリンダなど) の場合は 0.8 ~ 0.9 です。
30°の傾斜押し当てシナリオを例に挙げると、ワーク重量50kg、ガイドレール(摩擦係数0.15)上を、加速時の加速度0.8m/s2、供給エア圧力0.6MPa(実使用圧力0.55MPa)で滑ります。まず、総負荷力を計算します。傾斜方向の重力成分 = 50kg × 9.8m/s² × sin30° ≈ 245N;摩擦力 = 50kg × 9.8m/s² × cos30° × 0.15 ≒ 63.6N;慣性力 = 50kg × 0.8m/s² = 40N;総荷重力 = これら 3 つの部分の合計、約 348.6N。ロッドレスチャンバーが力軸受に使用され、効率係数が 0.8 の場合、必要な有効ピストン面積 = 総負荷力 / (実際の使用圧力 × 効率係数) は、約 7.97×10^-4 m² と計算されます。ボア径は有効断面積から求めることができ、約31.6mmと計算されます。実際には、標準ボア径 40mm を選択する必要があります (標準ボア径シリーズ: 12、16、20、25、32、40、50、63、80、100mm など)。このときの実推力=0.55MPa×ボア径40mmのロッドレス室有効断面積×効率係数0.8となり、約552Nとなります。安全率(総負荷力に対する実際の推力の比)は約 1.58 で、安全率 1.5 ~ 2 の要件を満たしています。
2. ストロークとバッファリング: モーションの影響を避ける
ストロークの選択は、装置の実際の動作距離と安全マージンを考慮する必要があります。従来の5%~10%のマージンに加えて、以下の要素も考慮する必要があります。シリンダを使用してワークを指定位置に押し込む場合、ワークの位置決め誤差(通常5~10mm)の調整スペースを確保する必要があります。ワークのクランプに使用する場合は、ワークのサイズ偏差(通常 3 ~ 5mm)を補正するスペースを確保する必要があります。ロングストロークシリンダ(>300mm)の場合、負荷によるピストンロッドの曲がりを防ぐため、ピストンロッドの剛性に特別な注意を払う必要があります。一般に、ボア径とストロークの比率は 1:10 以内に制御する必要があります(例:ボア径 40mm、最大ストローク 400mm)。この比率を超える場合は、ピストンロッドを太くする(例:ピストンロッド径を16mmから20mmに大きくする)か、案内装置(例:二軸シリンダ、ガイド付きシリンダ)を選択する必要があります。
緩衝システムの選択は、動作速度、負荷重量、および装置の精度要件によって異なります。速度が 0.3m/s 以下で負荷が 50kg 以下の場合、ゴム製緩衝材を使用できます (構造が簡単で低コスト)。ただし、緩衝効果は限られており、衝撃に弱いシナリオ (材料の押し込みなど) に適しています。速度が0.3~0.8m/s、荷重が50~200kgの場合、バッファリング調整が必要です(バッファリング調整が必要です)。バッファチャンバーにスロットルバルブを取り付けて排気速度を調整します。これにより、実際の作業条件に基づいて緩衝力を柔軟に調整できるため、ほとんどの産業シナリオ (組立ラインでのワークの位置決めなど) に適しています。速度が0.8m/sを超える場合、荷重が200kgを超える場合には油圧緩衝器(シリンダストローク端に単独設置)が必要となります。大きな緩衝能力があり、衝撃加速度を 10m/s² から 2m/s² 以下に低減できるため、高速で高負荷のシナリオ (大型ワークのハンドリングなど) に最適です。
さらに、バッファリングシステムのメンテナンスにも注意が必要です。調整可能なバッファリングのバッファチャンバーは、バッファリングの故障の原因となる不純物による排気孔の詰まりを防ぐために、定期的に(3 ~ 6 か月ごとに)清掃する必要があります。ゴム製緩衝パッドは定期的に (1 ~ 2 か月ごと) 検査する必要があります。経年劣化や変形が見つかった場合は、衝撃音の増加や機器損傷の危険を避けるために、すぐに交換する必要があります。
3. 設置と検出:装置構造に適応
設置方法の選択では、機器の空間レイアウト、力の方向、動作精度の要件を総合的に考慮する必要があります。
フランジ取付:フロントフランジ(シリンダ前端に取付)とリアフランジ(シリンダ後端に取付)に分かれます。フランジと装置の接続には高力ボルト(例:グレード 8.8 以上)を使用し、フランジ面とシリンダ軸の直角度(直角度誤差 ≤0.1mm/m)を確保する必要があります。この方法は、固定荷重と高い動作精度が要求されるシナリオ (工作機械の治具によるクランプなど) に適しています。
トラニオン取付:魚眼トラニオン(一定の振れ角を許容、通常±5°)と球面軸受付きトラニオン(振れ角±10°まで)が含まれます。取付けの際、トラニオン穴と機器接続軸とのはめあいクリアランス(通常0.05~0.1mm)を確保し、クリアランス過多による不安定な動作を防止してください。荷物にわずかな揺れがあるシナリオ (傾斜したコンベア上の押し装置など) に適しています。
フットマウント: フロントフットマウント、リアフットマウント、ダブルラグフットマウントが含まれます。フットマウントと機器間の接続は、負荷による緩みを防ぐためにしっかりと固定する必要があります。フートマウントの支点がシリンダ軸から離れているため、横力に対する耐性が弱い(横荷重は通常定格荷重の10%を超えない)。動作方向が固定された軽負荷のシナリオ (小さなワークピースを押すなど) に適しています。
ピボット取り付け:シリンダはピボットピンを介して機器ブラケットに固定されており、ピボットピンを中心にシリンダが揺動できます(揺動角度は通常±15°)。ピボット ピンとシリンダのトラニオン穴の間のはめあいには移行ばめ (H7/g6 など) を使用する必要があり、荷重の振れ角が大きいシナリオ (材料反転機構など) に適しています。
位置検出には、一般的な磁気スイッチに加えて、リミットスイッチや光電センサーもあります。磁気スイッチは、ピストン上の磁気リングを感知することによってピストンの位置を検出し、応答速度が速い (≤1ms)。取り付けの際は、磁気リングとの位置合わせ精度に注意する必要があります (偏差 ≤1mm)。そうしないと、検出失敗が発生する可能性があります。リミット スイッチは機械的接触によってトリガーされ、信頼性は高くなりますが、応答速度が遅い (≥10ms) ため、応答速度要件が低いシナリオ (例: 機器の限界位置保護) に適しています。光電センサはピストンやスライダの遮断信号を検出して位置決めを行うため、シリンダボディに非接触であり、腐食環境や高温環境に適しています。ただし、検出エリアに強い光の干渉がないことを確認する必要があります。
4. 速度制御: 作業条件の要件に適合
シリンダー速度は主に吸気スロットルまたは排気スロットルによって制御され、これら 2 つの方法のアプリケーション シナリオと調整ロジックは大きく異なります。
吸気絞りには、シリンダの空気入口にスロットルバルブを取り付け、吸入流量を制限することでピストンロッドの伸縮速度を制御します。この方法には調整が簡単という利点があり、速度安定性の要件が低いシナリオ (通常の材料の押し込みなど) に適しています。ただし、負荷が変化すると速度が大きく変動します(変動幅±20%)。例えば、押されるワークの重量が10kgから20kgに増加した場合、吸気絞りを使用すると速度が150mm/sから100mm/s未満に低下し、生産サイクルに影響を与える場合があります。
排気絞りとは、シリンダの排気ポートにスロットルバルブを設置し、排気速度を制御することで間接的に動作速度を調整するものです。排気絞りはシリンダー内の背圧を一定に保つため、負荷変動による速度変動を効果的に抑制し(変動範囲は±5%以内に制御可能)、速度安定性が要求されるシーン(精密組立における部品の位置合わせなど)に適しています。実際の調整時には排気絞り弁の取り付け位置に注意が必要です。複動形シリンダの場合、ロッドレス室とロッド室の両方の排気ポートに絞り弁を取り付け、伸び速度と縮み速度を独立して調整します。
また、シリンダ速度は供給空気流量や配管径にも影響されます。パイプラインの長さが 10m を超える場合は、流量不足による速度の低下を避けるために、パイプラインの直径を適切に大きくする必要があります(例:8mm から 10mm)。超高速動作(>1m/s)が必要な場合は、大流量電磁弁(口径≧15mm)を選択し、短い配管(≦5m)と組み合わせてガス流抵抗を低減してください。
5. アクセサリのマッチング: スムーズなシステム動作の確保
付属品の合理的な選択は、シリンダの動作安定性と耐用年数に直接影響します。パイプライン、ソレノイドバルブ、コネクタなどの主要な付属品を 1 つずつ考慮する必要があります。
パイプラインの場合、使用圧力と周囲温度に基づいて材料を選択する必要があります。ポリウレタン パイプラインは、優れた柔軟性と軽量により、常温、低圧のシナリオ (圧力 ≤1MPa、温度 -5℃ ~ 60℃) に使用でき、頻繁に曲げられる動作シナリオ (ロボット アームの端のシリンダーなど) に適しています。ナイロンパイプラインは耐老化性に優れているため、中温シナリオ (温度 -20℃ ~ 120℃) で使用する必要があります。ポリテトラフルオロエチレンパイプラインは強酸や強アルカリに耐えることができるため、腐食環境に適しています。パイプラインの直径はシリンダーの境界面と一致する必要があります。一般的なシリンダーインターフェース仕様には、それぞれ 6mm、8mm、10mm のパイプライン直径に対応する G1/8、G1/4、および G3/8 が含まれます。パイプラインの直径が小さすぎると、流量が不十分になり、シリンダー速度が低下します。
ソレノイド バルブはシリンダの動きを制御するためのコア コンポーネントであり、シリンダのタイプと動作要件に基づいて選択する必要があります。単動シリンダには 2/3 方ソレノイド バルブ (吸気と排気を制御) が必要ですが、複動シリンダには 5/2 方ソレノイド バルブ (ロッドレス チャンバとロッド チャンバの両方の吸気と排気を制御) が必要です。ソレノイドバルブの電圧仕様は機器の電源と一致する必要があり (一般的な仕様には DC24V および AC220V が含まれます)、高周波動作要件を満たすために応答時間は 10ms 以下である必要があります。さらに、粉塵や湿気の多い環境では、内部コンポーネントの損傷を防ぐために、保護レベル IP65 以上のソレノイド バルブを選択する必要があります。
コネクタはパイプラインをシリンダーやソレノイドバルブに接続するために使用され、パイプラインの直径とインターフェイスの仕様に一致するモデルを選択する必要があります。クイックコネクトフィッティングにより取り付けが簡単になり、頻繁に分解が必要なシナリオ(例:機器の試運転段階)に適しています。圧縮継手は、より優れたシール性能を提供し、長期にわたる安定した動作が必要なシナリオ (生産ライン機器など) に適しています。振動の大きい環境(工作機械など)では、緩みや漏れを防ぐためにロックナット付きのコネクタを使用する必要があります。
IV.メンテナンスのヒント: 空気圧シリンダの耐用年数を延ばすにはどうすればよいですか?
科学的なメンテナンスにより、シリンダーの信頼性が大幅に向上し、故障の発生率が減少します。その核心は、供給空気の浄化、シール保護、定期検査、故障診断という 4 つの重要な側面にあります。以下に詳細な実践的な方法を示します。
1. 空気供給の浄化: 内部摩耗の低減
圧縮空気中の水分、油、不純物は、シリンダーの内部摩耗やシールの劣化の主な原因です。効率的なろ過を実現するには、3 段階の精製システムが必要です。
一次濾過(プレ濾過):メインラインフィルターはエアコンプレッサーの出口に設置され、濾過精度は5~10μmで、主に空気中の大きな粒子状不純物(錆、塵など)を除去し、液体の水と油の一部を分離するために使用されます。排水バルブを定期的に(1 ~ 2 週間ごと)開いて水を排出する必要があります。湿度の高い環境(南部地域の雨季など)では、フィルター内に水が溜まるのを防ぐために、排水の頻度を増やす必要があります(1 日あたり 1 ~ 2 回)。
2次濾過(精密濾過):シリンダエア供給回路に濾過精度1~5μmの精密フィルターを設置し、微細な不純物やオイルミストをさらに除去します。精密フィルターのフィルターエレメントは定期的(3~6ヶ月ごと)に交換してください。粉塵の多い環境 (鉱石処理作業場など) では、交換サイクルを短くする必要があります (1 ~ 2 か月ごと)。交換するときは、まず空気供給を停止し、不純物が下流回路に入るのを防ぐためにフィルタ内の圧力を解放する必要があります。
3次ろ過(オイルミスト処理):オイルフリー潤滑シリンダ(一部の食品・医薬品産業機器で使用)の場合、ろ過精度0.01μmの精密フィルタの後にオイルミストセパレータを設置し、空気中の微量のオイルミストを除去し、シリンダに入る空気の油分が0.01mg/m3以下になるようにします。オイルミストセパレータのフィルタエレメントは6~12ヶ月ごとに交換し、フィルタエレメントの目詰まり状況を差圧計で監視してください。差圧が0.1MPaを超えた場合は直ちにフィルタエレメントを交換してください。
また、過圧運転によるシールの損傷を避けるため、減圧弁の圧力はシリンダの定格使用圧力範囲内(通常0.4~0.6MPa)で安定して調整してください。装置を長期間(1 か月以上)使用しない場合は、内部腐食を防ぐために、空気の供給を停止し、シリンダ内の圧縮空気を逃がす必要があります。
2. シール保護: 外部危険の遮断
シールはガス漏れを防ぎ、シリンダーの正常な動作を確保するための重要な部品です。アプリケーション シナリオに基づいて、対象を絞った保護措置を講じる必要があります。
毎日の検査: シリンダーのピストンロッドの表面に傷や腐食がないか毎週検査する必要があります。ピストンロッドの表面に錆びや傷が見つかった場合は、すぐに目の細かいサンドペーパー (800 ~ 1000 番) で軽く磨き、シールの損傷を防ぐために専用のグリス (リチウム系グリスなど) を塗布してください。同時にシリンダーエンドキャップとシリンダーバレルの接続部に漏れがないか確認してください。漏れが見つかった場合は、接続ボルトを締めます (締めすぎによるシリンダーバレルの変形を防ぐために、トルクはシリンダーのマニュアル要件に準拠する必要があります)。締め付け後も漏れが発生する場合は、エンドキャップのガスケットを交換してください。
シールの交換: シリンダの漏れが増加した (10 mL/min を超えた)、動作速度が大幅に低下した、またはピストン ロッドの詰まりが発生した場合は、直ちにシールを交換する必要があります。交換前にシリンダを分解し、シリンダバレルやピストンなどの部品を洗浄してください(無水エタノールまたは灯油で洗浄し、腐食性溶剤は避けてください)。交換する場合は、元のモデルと一致するシールを選択する必要があり (高温シナリオ用のフッ素ゴムシールなど、材料の適合に注意を払う必要があります)、取り付け抵抗を軽減し、シールの損傷を避けるために、取り付け中に少量のグリースをシール表面に塗布する必要があります。
防塵:粉塵の多い環境(例:木工作業場、セメント加工工場)では、シリンダ内部への粉塵の侵入を防ぐために、シリンダピストンロッドの延出端にダストカバー(例:伸縮式ダストカバー、折りたたみ式ダストカバー)を取り付ける必要があります。ダスト カバーは定期的に (2 ~ 4 週間ごと) 検査する必要があります。損傷が見つかった場合は、ほこりがピストンロッドを通ってシリンダーバレルに侵入して内部摩耗が悪化するのを防ぐために、すぐに交換する必要があります。
3. 定期検査: タイムリーなトラブルシューティング
定期的な点検はシリンダーの故障を防ぐ重要な手段です。毎月、四半期、年次の検査体制を確立し、検査項目と基準を明確にする必要があります。
月次点検:シリンダの動作がスムーズか、異音(「シュー」という漏れ音、「カタカタ」という機械的衝突音など)はないか、ピストンロッドがスムーズに動くか(詰まりや振れがないか)などの動作状態を重点的に点検します。同時に、手動でピストンを押し、磁気スイッチがピストンの位置を正確に検出できるかどうかを観察して、磁気スイッチの検出精度を確認します。検出不良が発生した場合は、マグネットスイッチの取付位置を調整するか、スイッチを交換してください。
四半期ごとの検査:ピストン、ピストンロッド、ガイドリングなどのシリンダの主要コンポーネントを分解して検査します。ピストン表面の摩耗の有無(摩耗量が0.1mmを超える場合はピストンを交換)、ピストンロッドの真直度誤差(誤差が0.1mm/mを超える場合はピストンロッドの校正または交換)、ガイドリングの摩耗(クリアランスが0.2mmを超える場合はガイドリングを交換)を確認してください。また、シリンダーバレル内壁の表面粗さを確認してください。明らかな傷や錆が見つかった場合は、シリンダーバレルをホーニングツールで修理するか、交換する必要があります。
年次検査:推力・引張力試験(ダイナモメータで実際の出力力を測定し、定格値からのずれが10%を超える場合はシールの磨耗や供給エア圧力不足などの原因を調査)、漏れ試験(定格圧力でシリンダの漏れを測定し、漏れが基準値を超えている場合はシールを交換)、寿命試験(実使用条件を模擬し10万サイクル以上連続運転)など、シリンダの総合性能を検査します。シリンダーに故障があるかどうかを観察します)。同時に、長期の振動による緩みを防ぐため、シリンダの接続ボルトやコネクタ類は十分に締め付けてください。
4. 故障診断: 迅速な発見と解決
シリンダーが故障した場合、トラブルシューティングは「最初に外部、次に内部、最初に単純、次に複雑」の原則に従う必要があります。以下に一般的な障害とその解決策を示します。
障害 1: シリンダーの動きが遅い、またはまったく動かない
考えられる原因: ① エア供給圧力不足(減圧弁の調整不良やエアコンプレッサーの故障)。 ② パイプラインの詰まりまたはサイズ不足(不純物によりパイプラインが詰まっている、またはパイプラインの直径が要件を満たしていない)。 ③ ソレノイドバルブの故障(コイル焼損またはバルブコアの詰まり)。 ④ シールの老朽化(ピストンシールの磨耗による漏れ)。
解決策: ① 供給空気圧力を確認し、減圧弁を定格圧力に調整し、故障した場合はエアコンプレッサーを修理または交換します。 ② パイプラインを分解し、詰まった部分を圧縮空気で吹き飛ばします。パイプラインの直径が不十分な場合は、パイプラインをより大きな直径のパイプラインに交換します。 ③ ソレノイドバルブのコイル電圧を確認し、コイルが焼き切れている場合は交換し、バルブコアが詰まっている場合は分解清掃してください。 ④ シリンダーを分解し、劣化したシールを交換します。
故障 2: シリンダーの重大な漏れ
考えられる原因: ① エンドキャップガスケットの損傷 (ボルトの緩みまたはガスケットの劣化)。 ② ピストンロッドシールの摩耗(ピストンロッド表面の傷またはシールの劣化)。 ③ シリンダーバレルとピストンシールの損傷(ピストンの摩耗またはシールの劣化)。 ④コネクタの緩み(振動による接続の緩み)。
解決策: ① エンドキャップボルトを締め、ガスケットが劣化している場合は交換します。 ② ピストンロッド表面の傷を修復し、ピストンロッドシールを交換します。 ③ ピストンとピストンシールを交換します。 ④ コネクタを増し締めし、損傷している場合は交換してください。
故障3:シリンダ作動時の異音
考えられる原因: ① ピストンロッドのたわみ(取り付け不良またはガイドリングの磨耗)。 ② 緩衝システムの故障(緩衝ねじの不適切な調整または緩衝シールの摩耗)。 ③シリンダーバレル内の不純物(供給エアの浄化不足によりシリンダーバレル内に混入した不純物)。 ④ 電磁弁転流の影響(電磁弁の応答速度が速い、または緩衝装置がない)。
解決策: ① シリンダの取り付け位置を修正し、摩耗したガイドリングを交換します。 ② 緩衝ネジを再調整し、緩衝シールが摩耗している場合は交換します。 ③ シリンダーバレルを洗浄し、供給空気の浄化を強化します。 ④電磁弁出口に絞り弁を設置してガス流量を減らすか、緩衝機能付き電磁弁を選定してください。
障害4: 磁気スイッチの検出失敗
考えられる原因: ① マグネットスイッチの取り付け位置が不適切(ピストンのマグネットリングと合っていない)。 ② 磁気リングの減磁(高周波起動停止や高温環境による磁気リングの磁力低下)。 ③ 磁気スイッチの故障(コイル焼損または検出部品の破損)。 ④ 干渉要因(強磁場や近くの高周波機器の干渉)。
解決策: ① 磁気スイッチの取り付け位置を調整して、磁気リングとの位置が合うようにします。 ② 減磁した磁気リングを交換します。 ③ 磁気スイッチを交換します。 ④ 強磁界や高周波機器から遠ざけるか、耐干渉型磁気スイッチを選定してください。
V. 一般的なアプリケーションシナリオの詳細な分析: 作業条件に基づいた実用的なソリューション
さまざまな産業で空気圧シリンダを使用するには、特定の作業条件に基づいて最適化された設計が必要です。シリンダーの選択、設置、試運転、パラメーター設定は、シナリオによって大きく異なります。以下は、4 つの典型的な業界のコア アプリケーション パラメータの概要表と、その後に詳細な実用的なソリューションを示しています。
| 産業分野 | コア要件 | 推奨シリンダ種類 | 主要なパラメータの要件 | 設置とメンテナンス |
| 電子製造業 | 高精度・低振動 | ミニチュアガイド付きクリーンルーム用シリンダ | 内径12~25mm、繰り返し精度±0.02mm、クリーン度ISOクラス5 | 設置:レーザー平行度校正(≤0.01mm/m)、PTFE配管 メンテナンス: 毎月の表面クリーニング、四半期ごとのシールチェック |
| 自動車製造 | 高負荷で長寿命 | 頑丈なラックアンドピニオンロータリー | 口径80~125mm、トルク≧50N・m、強度≧800MPa | 取り付け: ノックピン接続 (クリアランス ≤0.03mm)、強化ガイド メンテナンス: シフトごとのロッド潤滑、毎週のバッファー洗浄 |
| 食品包装 | 汚染のない簡単な洗浄 | ステンレススチール、焦げ付き防止コーティング | 本体 SUS316L、Ra≦0.8μm、FDAシール | 設置: 製品経路から離れた場所、食品グレードのチューブ (四半期ごとに交換) 維持: 毎月の微生物検査、半年ごとのコンプライアンスチェック |
| 物流と倉庫 | 高速・高信頼性 | 高速薄肉シリンダ | ボア径 32 ~ 63 mm、速度 30 ~ 50 サイクル/分、耐疲労性 ≥100 万サイクル | 取付:フローティングジョイント(±3°)、急速排気バルブ 保守: 毎月のライン摩耗チェック、四半期ごとのタイミングの最適化 |
1. 電子製造業: 精密組み立てシナリオのための精密な制御
携帯電話のマザーボードの溶接やチップのパッケージングなどの精密なシナリオでは、シリンダは「高精度、低振動」という中核的な要件とともに、ミクロンレベルの位置決めと安定した動作を実現する必要があります。
選定適応:両ガイド軸構造の小型ガイド付シリンダ(例:内径12mm~25mm)を優先し、一軸シリンダの偏心荷重による位置ずれを防止するため、繰り返し位置決め精度±0.02mmを実現。チップの取り扱いには、チップピンの塵埃汚染を防ぐために、低粒子放出コーティングを施したクリーンルーム専用シリンダー (ISO クラス 5 以上) を選択する必要があります。
設置と試運転: 設置中に、横方向の力による精密部品の損傷を避けるために、レーザー位置合わせツールを使用してシリンダー軸と作業台の間の平行度を校正します (誤差 ≤0.01mm/m)。動作の安定性に対する空気流の脈動の影響を軽減するには、PTFE パイプライン (内径 4mm ~ 6mm) を使用する必要があります。また、シリンダエア入口には精密圧力調整器(精度±0.005MPa)を設置し、使用圧力を0.3~0.4MPaに安定させ、圧力変動による溶接ずれを防止します。
パラメータの最適化: 速度制御には排気スロットルを使用し、マイクロ スロットル バルブで速度を 30 ~ 50 mm/s に調整し、フレキシブル バッファ パッド (硬度 50 ~ 60 ショア A) と組み合わせて、ストローク終了時の衝撃によるチップの変位を回避します。溶接ステーションでは、シリンダーのピストンロッドの端に圧力センサーを取り付けて、接触圧力をリアルタイムで監視し(通常は 5 ~ 10N に制御)、圧力が異常な場合にはシステムが直ちに停止し、チップを圧力による損傷から保護します。
2. 自動車製造業: 高荷重ハンドリングシナリオにおける安定性の保証
自動車のボディ溶接やシャーシの組み立てなどのシナリオでは、シリンダーは重荷重 (50 ~ 200kg) に耐え、頻繁に動作する必要があり、「高荷重で長い耐用年数」という主要な要件があります。
選定適応:長期間の高負荷によるピストンロッドの曲がりを避けるため、クロムメッキ(メッキ厚さ20~30μm)を施した45#鋼製のピストンロッドと圧縮強度≧800MPaを備えたヘビーデューティシリンダ(ボア径80mm~125mm)を選択してください。本体反転(90°反転やハンドリングなど)の場合は、電源遮断時の本体の滑りを防止するため、ラックアンドピニオンロータリシリンダ(トルク≧50N・m)と電磁ブレーキを併用してください。
設置と試運転: 設置ブラケットは、耐荷重強度を確保するために、厚さ 10mm 以上の Q235 鋼板から溶接する必要があります。シリンダとブラケットの接続には、ボルトの緩みによる動作のずれを防ぐため、ダウエルピンボルト(はめ合い隙間 ≤0.03mm)を使用してください。シャーシコンベアラインでは、ロッドレスシリンダに強化ガイドレール(耐荷重≧300kg)を装備し、オーバートラベルによるスライダのエンドキャップへの衝撃を防ぐためにガイドレールの両端にリミットブロックを設置する必要があります。
メンテナンスの最適化: シフトごと (8 時間) にピストンロッド表面の潤滑状態をチェックし、高温グリース (耐温度 -30℃ ~ 150℃) を塗布して摩耗を軽減します。シリンダーのエンドキャップを毎週分解してバッファーチャンバー内の不純物を除去し、バッファーの破損による衝撃損傷を避けるために劣化したバッファーシール (通常はポリウレタン) を交換してください。
3. 食品包装業界: 衛生シナリオに対応したコンプライアンス設計
食品の充填や包装のシールなどのシナリオでは、シリンダーは「汚染のない簡単な洗浄」という中核要件を備えた衛生基準 (FDA 認証など) を満たす必要があります。
選定適応:食品カスの付着を防ぐため、表面が研磨された(粗さRa≦0.8μm)ステンレス製シリンダー(シリンダー胴部材質SUS316L)を選定してください。有害物質の放出を防ぐために、シールは食品グレードのフッ素ゴム (FDA 21 CFR Part 177 に準拠) で作られている必要があります。ソースの充填には、ソースの残留物を減らすために、付着防止コーティングされたシリンダー (テフロン コーティングなど) を選択する必要があります。
設置と試運転: 漏れた圧縮空気による食品の汚染を防ぐために、シリンダーは食品搬送経路から離して設置する必要があります。パイプラインには食品グレードのシリコン チューブ (内径 8mm ~ 10mm) を使用し、経年劣化による粒子の放出を防ぐために四半期ごとに交換する必要があります。充填ステーションでは、分解と洗浄を容易にするために、シリンダーと充填バルブの間の接続にクイック接続継手を使用する必要があります。残留水分による錆を防ぐため、洗浄のたびに圧縮空気を使用してシリンダー内部を乾燥させてください。
適合性テスト: シリンダー表面の微生物テストを毎月実施します (総細菌数 ≤10CFU/cm²)。テストが不合格の場合は、食品グレードの消毒剤 (次亜塩素酸ナトリウム溶液など) に浸して洗浄し、純水ですすいでください。食品と接触する材料の基準に準拠していることを確認するために、半年ごとに材料コンプライアンス試験を実施するよう第三者機関に委託します。
4. 物流・倉庫業:仕分け・取り扱いシナリオの効率的な運用
急行仕分けや棚積みなどのシナリオでは、シリンダーは「高速、高信頼性」という中核要件を備えた高周波動作 (1 分あたり 30 ~ 50 サイクル) を達成する必要があります。
選択適応: 慣性力を低減するために、軽量アルミニウム合金 (密度 2.7g/cm3) 製ピストンを備えた高速シリンダ (ボア径 32mm ~ 63mm) を選択します。高周波動作下でもスムーズな動作を確保するには、シールは低摩擦ポリウレタン (摩擦係数 ≤0.1) で作る必要があります。仕分けコンベアの場合、設置スペースを節約するために薄型シリンダー (高さ ≤ 40mm) を選択し、排気時間を 50% 短縮して動作速度を向上させるために急速排気バルブを適合させる必要があります。
設置と試運転: シリンダーと選別機構の間の接続には、設置誤差 (±3° の角度偏差を許容) を補正し、横方向の力による詰まりを避けるためにフローティング ジョイントを使用する必要があります。パイプラインでは、高周波曲げによる破断を防ぐために、耐疲労性が 100 万サイクル以上の高圧ポリウレタン チューブ (使用圧力 ≤1.2MPa) を使用する必要があります。スタッキングステーションでは、位置センサー (応答時間 ≤1ms) をシリンダーに取り付けてピストンの位置をリアルタイムにフィードバックし、スタッカー制御システムと相互作用して正確なスタッキングを保証する必要があります。
効率の最適化: PLC プログラミングを通じてシリンダー動作シーケンスを最適化します。たとえば、仕分けシナリオでは、動作遅延を減らすためにシリンダーの空気入口を 0.1 秒前に開きます。同時に、シリンダー排気ポートにマフラースロットルバルブを取り付けて、速度を確保しながら騒音を70dB未満に制御し、作業場の騒音基準に準拠します。
VI.緊急トラブルシューティングのスキル: 生産を迅速に回復するための実践的な方法
生産中に突然シリンダーが故障すると、生産ラインのダウンタイムが発生する可能性があります。緊急トラブルシューティングのスキルを習得すると、障害の診断と修復にかかる時間を大幅に短縮できます。以下は、一般的な障害と対応する解決策をまとめた表であり、その後に詳細な操作が続きます。
| 障害の種類 | 一般的な原因 | 緊急時対応措置 | フォローアップ治療の推奨事項 | 注意事項 |
| エアポート漏れ | 継手の緩み、パイプラインの損傷 | フィッティングを締め付け(15〜20N・m)、テフロンテープを巻きます。損傷したパイプラインを切断し、再接続する | 老朽化したパイプラインを交換し、定期的に継手の気密性を確認します | テフロンテープをねじの回転方向と同じ方向に巻き付け、パイプライン挿入深さ ≥10mm |
| エンドキャップの漏れ | ボルトの緩み、シールの損傷 | ボルトを斜めに締め、薄い銅板を追加します。高温シーラントを塗布します(30分で硬化します) | シールを交換し、シリンダーバレルシールの溝の摩耗を確認してください | シーラントは高温耐性が必要で、硬化する前に空気を供給しないでください。 |
| ピストンロッドの詰まり | ガイドリングの摩耗、ガイドシャフトの曲がり | リチウムベースのグリースを塗布し、繰り返し押します。ガイドシャフトを少し真っ直ぐにします(1回あたり≤0.1mm) | ガイドリングを交換し、著しく曲がっている場合はガイドシャフトを交換してください。 | 矯正中に均一な力を加え、コンポーネントへの過剰な力による損傷を回避します。 |
| ピストン固着 | シリンダーバレル内の不純物、シールの変形 | シリンダーバレルを無水エタノールで拭き、シールを一時的に逆にして使用します | シリンダーバレルを徹底的に洗浄し、変形したシールを交換します | 腐食性溶剤の使用は避け、洗浄後は完全に乾燥させてください。 |
| 空気供給の中断 | エアコンプレッサーの故障、パイプラインの詰まり | バックアップのエアコンプレッサーに切り替え、一時的な供給にボトル入りの空気を使用します。リバースパージパイプライン | エアコンプレッサーを修理し、詰まったパイプラインを交換します | ボトル内の空気圧を 0.5MPa に調整し、人が触れないようパージします。 |
| ソレノイドバルブの故障 | バルブコアの固着、コイルの焼け | バルブコアを清掃し、バックアップソレノイドバルブと交換します。手動エアバルブによる制御 | ソレノイドバルブコイルを修理し、定期的にバルブコアを清掃します | 手動制御中は専任担当者が監督し、誤操作を回避します |
| 磁気スイッチの故障 | 磁気リング減磁、スイッチ故障 | 強力な磁性シートを貼り、メカニカルストッパーを取り付けます。 PLC遅延制御 | 磁気リングとスイッチの交換、検出位置の校正 | 実際の動作速度に合わせた遅延時間を設定し、オーバートラベルを回避 |
1. 突然の漏れ故障:仮シールと迅速な交換
シリンダにエアポートの漏れ (フィッティングの緩みなど) またはエンドキャップの漏れ (シールの損傷など) が発生した場合、生産上の制約により部品をすぐに交換できない場合は、生産を再開するために一時的な措置を講じることができます。
エアポート漏れ緊急時:継手が緩んでいる場合はレンチで締めてください(説明書記載のトルク、通常15~20N・m)。締め付け後も漏れが続く場合は、テフロンテープを巻き(ネジの回転方向と同じ方向に3~5周)増し締めしてください。パイプラインが損傷した場合は、クイックコネクトフィッティングを使用して損傷部分を切断し、パイプラインを再接続して(挿入深さが10mm以上であることを確認してください)、空気供給を一時的に回復します。生産の中断中にパイプライン全体を交換します。
エンド キャップの漏れの緊急時: エンド キャップのボルトが緩んでいる場合は、トルク レンチを使用して対角の順序で締めてください (トルク偏差 ≤ 5%)。漏れが続く場合は、シールを強化するためにエンド キャップとシリンダー バレルの間に薄い銅シート (厚さ 0.1 ~ 0.2 mm) を置きます。シールが損傷しており、スペアパーツがない場合は、シールの溝に高温のシーラント (シリコンシーラントなど) を塗布し、シーラントが硬化した後 (約 30 分) 一時的に使用を再開します。生産中断中は直ちにシールを交換してください。
2. モーションジャミング障害: 一時的な潤滑と不純物のクリーニング
シリンダーにピストンロッドの詰まり (例: ガイドリングの摩耗) またはピストンの固着 (例: シリンダーバレル内の不純物) が発生した場合、一時的な処置により動作が回復し、生産ラインのダウンタイムが長くなるのを回避できます。
ピストンロッドの詰まり 緊急時:まず、エア供給を停止し、手動でピストンロッドを押します。大きな抵抗を感じる場合は、ピストンロッド表面に少量の潤滑グリース (リチウム系グリースなど) を塗布し、ピストンロッドを繰り返し (10 ~ 20 回) 押してガイド リングを潤滑してください。詰まりが続く場合は、ガイド シャフトが曲がっていないか確認してください。わずかに曲がっている場合は、矯正ツールを使用してゆっくりとまっすぐにし (調整ごとに ≤0.1 mm)、一時的に動きを元に戻し、後でガイド シャフトを交換します。
ピストン固着の緊急時: 空気供給を停止し、シリンダーエンドキャップを分解し、懐中電灯でシリンダーバレルの内壁を検査します。金属の削りくずなどの不純物が見つかった場合は、無水エタノールを浸した柔らかい布で内壁を拭いてください(シリンダバレルを傷つけないように注意してください)。同時に、ピストンシールが損傷していないかどうかを確認します。シールが変形した場合は、一時的にシールを反転し(緊急使用のみ。長期使用の場合は交換が必要)、シリンダを再組み立てして一時的に生産を再開します。
3. ノーモーション障害: 迅速な診断と代替ソリューション
シリンダが完全に動かなくなった場合(電磁弁の故障やエア供給の中断など)、迅速に故障箇所を特定します。すぐに修理できない場合は、代替ソリューションを使用して生産を維持できます。
空気供給の中断 緊急時: エアコンプレッサーが停止していないか確認してください。エアコンプレッサーが故障した場合は、予備のエアコンプレッサー(利用可能な場合)に切り替えるか、ボトル入りの圧縮空気(圧力0.5MPaに調整)を一時的に供給してください。パイプラインが詰まっている場合は、パイプラインを逆方向 (シリンダー端からソレノイドバルブ端へ) に圧縮空気でパージして詰まりを取り除き、空気の流れを回復します。
電磁弁故障 緊急時:電磁弁を分解し、バルブコアが固着していないか確認してください。固着している場合は、無水エタノールでバルブコアを清掃してください (腐食性溶剤は避けてください)。再取り付け後もバルブが故障する場合は、一時的にバックアップソレノイドバルブと交換してください (一貫した電圧とボア径を確保してください)。複動シリンダの場合、バックアップ電磁弁がない場合は、エアバルブ(ボールバルブなど)を手動で操作して吸気と排気を制御し、故障が解消されるまで一時的に基本動作を維持します。
4. 磁気スイッチ異常緊急時:一時的な検出と代替位置決め
磁気スイッチがピストン位置を検出できない場合 (磁気リングの減磁やスイッチの故障など)、一時的な検出方法を使用して生産の安全性を確保できます。
磁気リング消磁緊急時:ピストンに相当する位置に強力な磁性シート(ネオジム鉄ホウ素磁性シートなど)を貼り付け、磁界強度を高め、磁気スイッチの検出機能を一時的に回復させます。磁性シートが効かない場合は、シリンダのストローク端にメカストッパを設置し、位置検出用マグネットスイッチに代えてストッパを介してリミットスイッチを作動させ、ピストンのオーバートラベル衝撃を回避してください。
スイッチ障害の緊急時: バックアップ磁気スイッチと交換します (モデルが一貫していることを確認してください)。使用可能なバックアップ スイッチがない場合は、位置検出を一時的に置き換えるために、PLC プログラムを介して遅延制御を設定します (シリンダの動作時間に基づいて遅延を設定します。たとえば、伸長の場合は 1 秒、収縮の場合は 0.8 秒)。同時に、異常動作による機器の損傷を防ぐため、現場に監視員を配置します。
VII.空気圧シリンダの設置および試運転におけるよくある誤解: 危険性と回避方法
シリンダの設置および試運転中に不適切な操作を行うと、耐用年数の短縮、頻繁な動作障害、さらには機器の安全上の危険につながる可能性があります。以下に 6 つのよくある誤解を示します。実際のケースを分析して危険性を強調し、実際的な回避策を示します。
1. 同軸度を無視して取付けると、無理に芯出しすると偏心荷重で破損する
よくある誤解: シリンダの取り付け中、ピストンロッドと負荷の間の同軸度は校正されません。シリンダを直接ボルトで固定している場合、または機器ブラケットの精度不足により、シリンダの軸が負荷の運動方向に対してずれる場合(0.5mm/m以上)。たとえば、エレクトロニクス工場では、切りくず処理シリンダーの設置中にブラケットの溶接ずれにより 1.2mm/m の同軸度誤差が発生しました。 1週間の運転後、ピストンロッドが大きく曲がり、シールが摩耗して漏れが発生しました。
危険分析: 同軸度のずれにより、シリンダーに横方向の力が加わり、ピストンロッドとガイドリングの間の摩擦が増加します。シールが不均一に圧縮されるため、通常の状態に比べて漏れが 3 ~ 5 倍増加します。ひどい場合にはピストンロッドが曲がったり、シリンダーバレルに傷がついたりして寿命が通常の1/3に低下する場合があります。
回避方法:
設置前に、レーザー同軸度検出器を使用してシリンダ軸と負荷の運動方向を校正し、偏差が ≤0.1mm/m であることを確認してください。装置ブラケットの精度が不足する場合は、シリンダとブラケットの間に調整シム(厚さ0.1~0.5mm)を追加し、徐々に同軸になるまで微調整してください。
ロングストロークシリンダ(>500mm)の場合、ピストンロッド先端にガイドベアリングを設置して横力を分散させます。負荷の振れが少ない場合は、±5°の角度補償が可能な球面軸受を使用したトラニオン取付方法をご選択ください。
2. パイプラインのランダムな選択、直径の不一致がモーションパフォーマンスに影響する
よくある誤解: パイプラインは空気供給のみを目的としているため、直径が小さかったり不適切な材質のパイプラインが無作為に選択されます。たとえば、自動車部品工場では、内径 80mm のシリンダーの 10mm パイプラインを 6mm のパイプラインに交換したところ、シリンダーの伸長速度が 200mm/s から 80mm/s に低下し、生産サイクルを満たせなくなりました。別の工場では、通常のポリウレタン製パイプラインを高温環境(150℃)で使用していたところ、3時間後にパイプラインが軟化し破断し、エア供給が停止した。
危険分析: パイプラインの直径が小さすぎると、空気の流れが不十分になり、シリンダーの動作速度が低下します (直径が 1 mm 減少するごとに、速度は約 20% ~ 30% 低下します)。同時に空気の流れの抵抗も増大し、シリンダー両端の圧力差が拡大し、動き詰まりの原因となります。不適切な材料はパイプラインの老朽化や破裂を促進し、有害な物質を放出して環境を汚染する可能性さえあります(たとえば、食品工場では通常のゴム製パイプラインから可塑剤が放出されます)。
回避方法:
次の式を参照して、シリンダのボア径と動作速度の要件に基づいてパイプラインの直径を決定します。パイプラインの直径 (mm) ≈ シリンダのボア径 (mm) × 0.12 (たとえば、80mm のボア直径は 10mm のパイプライン直径に対応します)。高速が必要な場合 (>300mm/s)、直径を適切に大きくすることができます (たとえば、ボア直径 80mm のシリンダーは 12mm のパイプラインを使用します)。
常温(-10℃~60℃)用はポリウレタンパイプライン、中温(-20℃~120℃)用はナイロンパイプライン、高温(-30℃~200℃)用はポリテトラフルオロエチレンパイプライン、腐食環境用はステンレス製コルゲートパイプと周囲温度に応じて配管材質を選定してください。
3. ブラインド圧力調整、過圧操作または圧力不足
よくある誤解: 試運転中、動作速度を追求するために、エア供給圧力はシリンダの定格圧力よりも高く調整されます (例: 定格 0.6MPa から 0.8MPa に調整)。または「省エネ」のため圧力が0.2MPa以下になり、負荷を押すことができなくなります。例えば、物流仕分けラインでシリンダー圧力を0.9MPaに調整したところ、1か月後にシリンダーバレル内壁に塑性変形が見つかり、シールが完全に破損していた。別の工場では圧力を0.15MPaまで下げたため、シリンダーが20kgの荷重を押すことができなくなり、選別機が頻繁に停止した。
危険分析: 過圧運転によりシリンダーの内圧が設計ベアリング限界を超え、シリンダーバレルの膨張と変形、エンドキャップのシール溝の損傷、および漏れの急激な増加につながります。同時に、ピストンロッドには過剰な推力がかかります。負荷が固着するとピストンロッドが破損する可能性があります。圧力が不足すると、シリンダの出力が負荷要件を満たせなくなり、動作の停滞や「クローリング」(速度ムラ)が発生し、生産精度に影響を及ぼします。
回避方法:
試運転前にシリンダの取扱説明書で定格使用圧力範囲(通常0.4~0.6MPa)を確認し、精密圧力調整器で定格の80%~90%の圧力に設定してください(例:定格0.6MPaの場合は0.5MPaに設定)。これにより、過圧による損傷を回避しながら、十分な出力が確保されます。
圧力調整が必要な場合は、荷重計算と組み合わせて、実際の試験により最低有効圧力(荷重を押して安定した動作が確保できる最低圧力)を求め、これに10~15%のマージンを加えて最終圧力を設定してください。たとえば、20kgの水平荷重を押すための最小有効圧力が0.3MPaである場合、最終圧力は0.33~0.35MPaに設定されます。
4. 不適切なバッファ調整、ストローク終了時の衝撃、または過剰なバッファリング
よくある誤解: バッファーの調整中、バッファーねじは完全に閉じられているか (バッファーなし)、最大まで締められています (過剰なバッファー)。たとえば、エレクトロニクス工場では、チップアセンブリシリンダーの試運転時にバッファをオフにしたため、ピストンロッドにストローク終了時の衝撃力が 50N かかり、チップに頻繁に亀裂が発生しました。別の工場ではバッファを最大限に締めてシリンダーの伸長時間を 0.5 秒から 2 秒に延長し、組立効率に影響を与えました。
危険分析: 緩衝機能がないため、シリンダーはストロークの終わりに高速でエンドキャップに衝突し、衝撃力は通常の 5 ~ 8 倍になります。これにより、内部部品(緩衝シール、エンドキャップなど)が損傷するだけでなく、機器本体に振動が伝わり、周囲の精密部品(センサー、サーボモーターなど)の精度に影響を与えます。過剰なバッファリングはバッファチャンバーからの空気の排出を妨げ、シリンダの動作速度を大幅に低下させ、さらには「停滞」を引き起こし、意図した動作を完了できなくなります。
回避方法:
初期調整では、バッファーネジを最大限に締めてから、1.5 ~ 2 回転緩めます。この時点では、緩衝力は中程度です。次に、ピストンロッドを手動で押して、ストロークの終わりの衝撃を感じます。衝撃が明らかな場合は、衝撃がなくなり動作がスムーズになるまで、緩衝ネジを徐々に締めてください (1 回あたり 1/4 回転)。
高速シリンダ(速度>500mm/s)や重荷重シリンダ(荷重>100kg)の場合は、外部油圧緩衝器をご使用ください。ショックアブソーバの減衰ノブを調整することにより、ストロークエンド時のシリンダ速度を500mm/sから50mm/s以下まで減速でき、衝撃力を10N以内に制御できます。
5. 電磁スイッチ取付位置ずれ、検出不良
よくある誤解:マグネットスイッチを取り付ける場合、実際のピストンストロークに合わせて調整せずに目視だけで位置を判断したり、シリンダ壁との隙間が5mmを超えたりしています。たとえば、包装工場ではシリンダのストローク途中にマグネットスイッチを設置しましたが、実際のピストンは負荷抵抗によりその位置に到達できず、スイッチが信号を受信できませんでした。別の工場では、取り付け時に 8 mm の隙間があり、スイッチの「誤検出」(ピストンがないときに信号がトリガーされる)が頻繁に発生しました。
危険分析: 磁気スイッチの位置のずれにより、シリンダーの動きを正確に検出できなくなり、装置制御システムはシリンダーが所定の位置にあるかどうかを判断できなくなります。これにより、「誤操作」(ワークをクランプせずに移動するなど)や「停止」(シリンダは所定の位置にあるがスイッチが検出できない)が発生し、生産効率が 30% 以上低下する可能性があります。ギャップが大きすぎると、スイッチが受け取る磁界の強度が低下し、検出感度が低下し、誤検出率が最大 20% に達し、機器の安定性に重大な影響を及ぼします。
回避方法:
取り付ける前に、手動でピストンを検出したい位置 (例: 前進端、後退端) まで押し、対応する位置をシリンダ外壁にマーキングし、次にマグネット スイッチをマーキングした位置にしっかりと取り付け、スイッチとシリンダ壁の間に 1mm 以下の隙間を確保します。
設置後、動的テストを実施します。シリンダーを 100 サイクル連続して運転し、毎回スイッチが正確に作動するかどうかを観察します。検出漏れが発生した場合は、検出が安定するまでスイッチ位置を微調整(0.5mmずつ移動)してください。それでも検出漏れが発生する場合は、ピストンマグネットリングが減磁していないか確認し、必要に応じて交換してください。
6. 試運転後の圧力保持テストを省略し、潜在的な漏れを無視
よくある誤解: シリンダの試運転後、シリンダは動作が正常である限り使用され、圧力保持テストは行われないため、潜在的な漏れが検出されません。たとえば、製薬工場では、充填シリンダーの試運転後に圧力保持テストを実施しませんでした。 3 日後、エンドキャップのわずかな漏れが見つかり、圧縮空気が薬液に混入したため、製品のバッチ全体が廃棄されました。別の工場では、ロッドレスシリンダーに隠れた漏れがあり、1 か月以内に圧縮空気を 20% 多く消費し、エネルギーコストが増加しました。
危険性分析: 潜在的な漏れ (漏れ量 <5mL/min) を短期間で検出することは困難ですが、長期間の運転では空気供給が無駄になります (漏れのある各シリンダーは年間約 500m3 の圧縮空気を消費します)。同時に、環境を汚染します(例:食品産業や製薬産業で漏れた空気が製品を汚染します)。電気部品の近くで漏電が発生すると、漏電や安全事故を引き起こす可能性もあります。
回避方法:
試運転後、圧力保持テストを実施します。シリンダの空気入口バルブを閉じ、内圧を定格圧力の 80% に維持し、シリンダのすべての密閉部分 (エンド キャップ、エア ポート、コネクタ) に石鹸水を塗布し、10 分間観察します。気泡が出なければ漏れはありません。気泡が発生した場合は、漏れの位置に印を付けて修理してください。
重要な位置にあるシリンダー (無菌充填、精密組み立てなど) については、圧力保持テストを毎月実施する必要があります。通常の位置にあるシリンダーの場合、テストは四半期ごとに実施する必要があります。潜在的な漏れの問題を迅速に特定して対処するためのテスト記録を確立します。