

複動シリンダとは何か、そしてそれが産業オートメーションを支配する理由
複動シリンダ - 複動シリンダとも呼ばれます エアシリンダー — 加圧流体または圧縮空気を使用してピストンを伸長方向と収縮方向の両方に駆動する空気圧または油圧アクチュエータです。ピストンを戻すためにバネや重力に依存する単動式の設計とは異なり、複動式シリンダーは両方のストロークで制御された力を供給します。このため、世界中の製造、梱包、ロボット工学、オートメーションにおいてアクチュエータの主要な選択肢となっています。
中心となる動作原理は単純です。2 つのポートがシリンダー バレルの両端にあります。圧縮空気がポート A に入ると、ピストンが前方に押され (伸張ストローク)、空気はポート B から排出されます。後退するには、空気供給が切り替わります。圧縮空気がポート B に入り、ピストンを後方に駆動し、空気がポート A から排出されます。方向制御弁 (通常は 5/2 または 4/2 ソレノイド弁) が、コマンドに応じてこれらの空気流路を切り替えます。その結果、速度、精度、一貫性の点でスプリング リターン シリンダーでは決して太刀打ちできない、滑らかで再現性のある双方向の直線運動が実現します。
複動式エアシリンダは、最新の生産ラインに設置されている空気圧アクチュエータの大部分を占めています。 、その背後にあるメカニズムを理解すると、その理由が明らかになります。このガイドには、動作原理、コンポーネントの構造、力の計算、主なバリエーション、単動シリンダとの比較データ、選択基準、メンテナンスのベスト プラクティスなど、エンジニアとメンテナンス チームが必要とするすべての内容が記載されています。
複動エアシリンダの仕組み:フルストロークシーケンス
複動エアシリンダを用途に合わせて指定する前に、複動エアシリンダのストロークシーケンスを理解することが重要です。動作サイクルには、作業サイクルごとに繰り返される 4 つの認識可能な段階があります。
ステージ 1 — レストポジション
静止時には、ピストンはロッドが完全に収縮した状態でシリンダーバレル内に位置します。バルブの構成に応じて、両方のポートが閉じられるか、または大気に通気されます。ピストンのどちら側にも空気圧はかかりません。ピストンとロッドのシールは、システムがいずれかの方向に加圧されたときの空気漏れを防ぎます。
ステージ 2 — 伸展ストローク
圧縮空気は後部チャンバーポート (キャップエンド / ポート A) から入ります。空気圧がピストンのボア全体に作用し、外向きの推力が発生します。ロッド側チャンバーは同時にポート B から排気します。ピストンとロッドは、ロッドがフルストロークに達するか、機械的停止部に接触するまで前進します。これは、荷重の押し込み、クランプ、プレス、位置決めなど、ほとんどの用途における作業ストロークです。
ステージ 3 — フルエクステンションホールド
完全に伸びた状態では、ピストンを所定の位置に保つために供給圧力が維持されます。クッション装置 (エンドキャップに組み込まれたエアクッション) は、エンドキャップに当たる直前に残留空気を排出してピストンを減速させ、衝撃を大幅に軽減し、シリンダーの耐用年数を延ばします。ストローク終了センサーまたは近接スイッチ (磁気ピストン タイプ) は、シリンダーが所定の位置に到達したことを制御システムに知らせます。
ステージ 4 — 後退ストローク
方向制御弁が切り替わり、圧縮空気をポート B (ロッド エンド) に接続し、ポート A を排出します。ロッドがロッド側のボア領域の一部を占めるため、有効力領域は小さくなります。つまり、同じ供給圧力では、収縮力が伸長力よりわずかに小さくなります。ただし、実際には同じ理由で、収縮速度は伸長速度よりも速くなります。同じ体積の空気流量がより小さなチャンバーを満たすため、ピストンはより速く動きます。後退ストロークの後、シリンダーはステージ 1 に戻り、サイクルが繰り返されます。
このシンプルな 4 段階シーケンスにより、複動シリンダがハイサイクル用途で非常に強力になります。疲労によって力が低下するスプリングに依存することはなく、ピストンを戻すために重力や外部負荷に依存することもありません。制御システムはあらゆる動きを正確に制御します。
複動シリンダの主要構成部品
複動エアシリンダは、外見からは一見シンプルに見えますが、その性能は内部の各部品が正しく動作することで決まります。重要な部分の内訳は次のとおりです。
シリンダーバレル(チューブ)
バレルはシリンダーの本体です。最も一般的には、アルミニウム合金 (軽量化のため空気圧シリンダによく使用)、ステンレス鋼 (腐食環境用)、または炭素鋼 (高圧下の油圧シリンダ用) で作られています。内側のボア表面は精密に研磨され、摩擦を最小限に抑え、ストローク全体を通じてシールが適切な接触を維持できるようにします。標準的な空気圧シリンダのボア直径は通常 8 mm ~ 320 mm の範囲ですが、一部の特殊な設計ではこの範囲を超えます。
ピストン
ピストンは、シリンダーを 2 つの圧力室に分割する摺動要素です。摩擦を最小限に抑えながら両側間の圧力差を維持するピストン シール (通常は NBR またはポリウレタンの O リングとカップ シール) が取り付けられています。最新の複動シリンダ ピストンの多くには磁石リングが組み込まれており、外部磁気近接スイッチがシリンダ壁を貫通することなくピストンの位置を検出できるようになります。これは、自動化フィードバック システムにとって重要な機能です。
ピストン Rod
ピストンロッドは、ピストンによって発生する直線力を外部負荷に伝達します。硬質クロムメッキは空気圧ロッドの標準的な表面処理です。これにより、ロッドシールが接触する際の耐食性と低摩擦表面が得られます。ロッドの直径は、座屈することなく処理する必要がある圧縮荷重と引張荷重に基づいて選択されます。ロングストロークシリンダの場合、横荷重による座屈を防ぐために、ロッド直径がピストンボアに対して大きくなることがよくあります。
エンドキャップ(ヘッドカバー、キャップカバー)
2 つのエンド キャップが各端でバレルを密閉します。ロッド側キャップ(ヘッドカバー)にはロッドシールとワイパーシールが内蔵されており、ロッドに沿ったエア漏れを防ぎ、シリンダ内への外部汚染物質の侵入を防ぎます。キャップ側のカバー (ブラインドエンド) が反対側の端をシールします。両方のエンド キャップには入口/出口ポートが含まれています。主要な ISO シリンダー メーカーの仕様によれば、アルミニウム ダイカスト エンド キャップは、従来の機械加工された鋼製バージョンと比較して、ダブル アクション シリンダーの総重量を約 50% 削減できます。
シール
シールは、エアシリンダの中で最もメンテナンスが必要な部品です。一般的な複動式エアシリンダでは、ピストン シール (チャンバ間の空気を封じ込めるため)、ロッド シール (ロッドに沿って空気が逃げるのを防ぐため)、ワイパー シール (ロッドが後退するときにロッド表面から汚染物質をこすり落とすため)、およびポートとエンド キャップの合わせ面での静的 O リング シールが使用されます。材料の選択 — 一般用途には NBR、高温または化学物質への曝露には FKM (バイトン)、低摩擦には PTFE — は、性能と耐用年数の両方に大きく影響します。
エアクッション装置
各ストロークの終わりに、ピストンロッドのクッションスピアまたはスリーブがエンドキャップのクッションポケットに入り、少量の空気を閉じ込めます。閉じ込められた空気はピストンを圧縮し、エンドキャップに接触する前に減速させます。エンドキャップの調整可能なニードルバルブにより、クッションのブリード率をさまざまな負荷や速度に合わせて調整できます。適切に調整されたクッションにより、高速、高負荷の用途においてシリンダーの寿命を一桁延ばすことができます。
ポートと継手
標準の空気圧シリンダは、ISO15552 または ISO6432 (UNITOP/コンパクト シリーズ) のポートねじ仕様に従います。通常は、ボア サイズと流量要件に応じて M5、G 1/8、G 1/4、G 3/8、または G 1/2 です。ボアサイズに比べてポートが小さいと、チャンバーに出入りする圧縮空気の流れが制限されるため、現場でダブルアクションシリンダーの性能が低下する最も一般的な原因の 1 つです。
複動エアシリンダの力と速度の計算
複動シリンダのサイズを正しく設定するには、推力とシリンダ速度の両方を計算する必要があります。設計段階でこれらの数値を正しく設定することで、過剰なサイジング (空気とお金の無駄) や過小なサイジング (負荷やサイクルが遅すぎる場合にシリンダーが失速する) を防ぐことができます。
伸張力
複動エアシリンダの理論上の伸び推力は次のように計算されます。
F_extend = P × A_bore = P × (π/4) × D²
ここで、P は供給圧力 (Pa または bar 単位)、D はボア直径 (メートルまたは mm) です。 6 bar (0.6 MPa) で動作する口径 63 mm のシリンダーの場合、理論上の伸長力は約 1,870 N (約 190 kgf) です。実際には、使用可能な推力に到達するために、5 ~ 10% の摩擦控除係数が適用されます。内径を選定する際は、必要な負荷力に少なくとも25~30%の安全マージンを加えてください。
後退力
ピストンロッドがロッド側のボア領域の一部を占めるため、後退力は常に伸長力よりも小さくなります。
F_retract = P × (A_bore − A_rod) = P × (π/4) × (D² − d²)
ここで、d はロッドの直径です。 20 mm ロッドを備えた同じ 63 mm ボアのシリンダーの場合、収縮力は 6 bar で約 1,682 N に低下します。これは伸張力よりも約 10% 小さくなります。この非対称性は、単に自由に戻るのではなく、後退ストロークで荷重を持ち上げたり、荷重に抗して作用したりする必要がある場合に考慮する必要があります。
ピストン Speed
シリンダーの速度は、アクティブ チャンバーへの空気の体積流量によって決まります。標準の空気圧複動シリンダの動作速度の範囲は 50 mm/s ~ 1,000 mm/s ですが、流量制御バルブを使用して制御される速度は、ほとんどの産業用組み立ておよびクランプ用途では通常 100 ~ 500 mm/s に設定されます。包装ラインの空気圧プレスなどの非常に高速なアプリケーションでは、速度が 1.5 ~ 2 m/s に達する可能性があるため、これらの速度では適切なエンドクッションが重要です。
| 内径(mm) | 理論伸張力(N) | 90% の効率で使用可能な力 (N) | 代表的なロッド径 (mm) |
|---|---|---|---|
| 25 | 295 | 265 | 10 |
| 40 | 754 | 679 | 16 |
| 63 | 1,870 | 1,683 | 20 |
| 100 | 4,712 | 4,241 | 32 |
| 160 | 12,064 | 10,858 | 50 |
複動シリンダの種類: 適切なタイプの選択
すべての複動シリンダが同じというわけではありません。さまざまなモーション制御要件、スペース制約、負荷条件に対応するために、いくつかの設計バリエーションが存在します。
標準片ロッド複動エアシリンダ
これは最も広く使用されているタイプで、バレルの一端から単一のピストン ロッドが伸びています。中負荷用途向けの ISO 15552 (旧 ISO 6431) 規格に準拠しており、内径は 32 mm ~ 320 mm、ストロークは通常最大 2,000 mm です。非対称の力特性 (収縮力よりも伸長力の方が大きい) は、組立ライン、クランプ治具、コンベヤ システムにおけるほとんどのプッシュアンドリターン用途に適しています。
両ロッド複動シリンダ
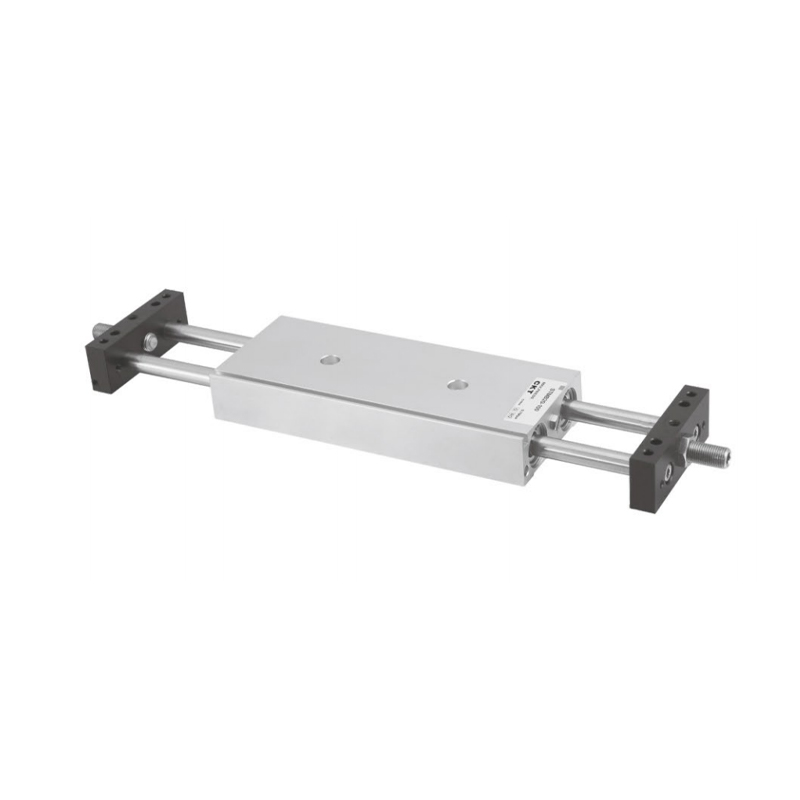
両ロッド複動シリンダはバレルの両端からピストンロッドが伸びています。ロッドの断面積はピストンの両側で等しいため、伸長力と収縮力は同じです。これは、同期した等しい力で押したり引いたりすることが必要な用途では重要です。ダブルロッドのバリエーションは、ストロークの両端で作業を同時に行う必要がある場合にも使用されます。たとえば、単一のアクチュエータから 2 つの平行したツーリング治具を駆動する場合などです。ダブルロッド設計のアルミニウムダイカストエンドカバーは、同じボアサイズの同等の鋳鉄と比較して全体の重量を約 50% 削減できます。
小型・ショートストローク複動シリンダ(ISO21287)
コンパクトシリンダは ISO 21287 規格に準拠しています。これらは、全長 ISO 15552 シリンダーが適合しないような狭い設置範囲向けに設計されています。ボアサイズの範囲は 20 mm ~ 100 mm、ストロークは通常 10 mm ~ 80 mm です。設置面積が小さいにもかかわらず、完全な複動双方向制御を提供するため、PCB 処理装置、小型組立治具、電子機器製造オートメーションで人気があります。
ガイド付(両ロッド)複動シリンダ
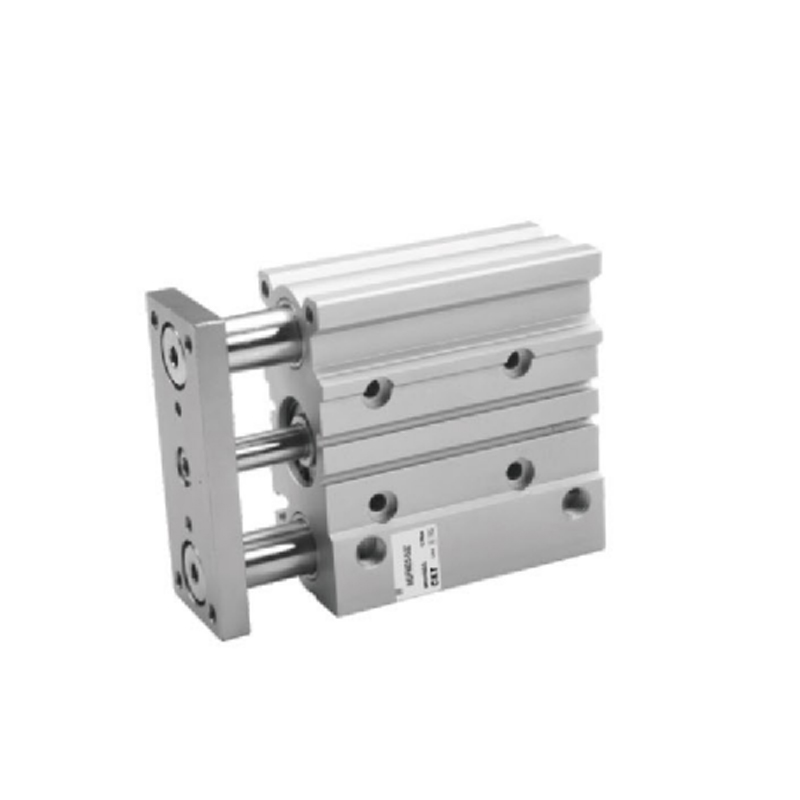
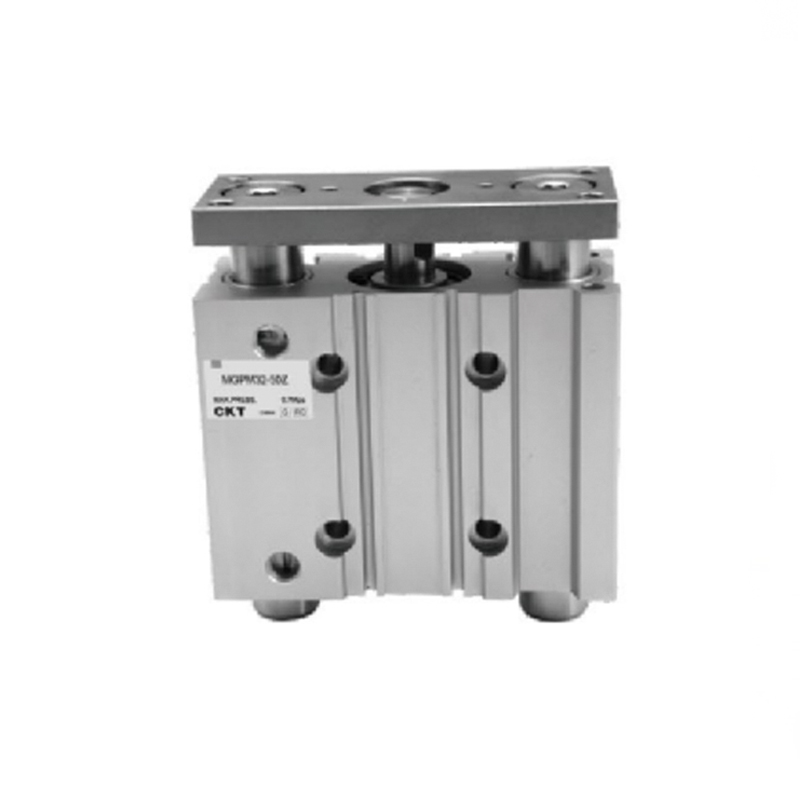
ガイド付き複動エアシリンダは、ロッド端のヨークプレートに接続された 2 本の平行なガイドロッドを使用します。これによりロッドの回転がなくなり、標準の片ロッドシリンダと比較して横荷重のたわみが大幅に減少します。アプリケーションに横方向の力やモーメント荷重が関係する場合(ロボット グリッパー アーム、垂直昇降治具、正確に平行を維持する必要があるツーリング プレートなど)、ガイド付きシリンダーがピストンが軸からずれるのを防ぎます。ガイドロッドハウジング内の青銅製ブッシュまたはリニアボールベアリングが耐荷重と耐用年数を決定します。ブロンズ ブッシング設計はより大きな側面荷重に対応し、ボール ベアリング タイプは高いサイクル レートでの摩擦を低減します。
ロッドレス複動シリンダ
ロッドレス複動シリンダでは、一方の端からロッドを押し出すのではなく、ピストンがシリンダ本体に沿って外部キャリッジを駆動します。ロッドの出っ張りがないため、従来のロッドシリンダのストローク長さ2倍ではなく、取付全長がストローク長さと同じになります。磁気結合または機械結合のロッドレスシリンダが利用可能で、結合タイプは非常に高い側面荷重に対応します。最大 5,000 mm 以上のストローク長が達成可能であるため、ロッドレス複動シリンダは、長距離移動のマテリアル ハンドリング、ガントリー スライド、およびリニア搬送システムの標準的な選択肢となっています。
ロータリー複動シリンダ
ロータリー アクチュエータは複動原理を使用して、直線運動ではなく角度 (回転) 出力運動を生成します。ベーン型およびラックアンドピニオン型の回転複動エアシリンダは、両方向に 90°、180°、または 270°の回転を生成でき、トルク出力は空気圧とベーン/ピストン面積によって制御されます。これらは、バルブ作動、回転インデックステーブル、およびロボットの手首ジョイントで広く使用されています。
複動シリンダと単動シリンダ: 実際の比較
複動シリンダと単動シリンダのどちらを選択するかは、空気圧システムの設計において最も一般的な決定事項の 1 つです。どちらもエネルギー源として圧縮空気を使用しますが、その性能特性はいくつかの点で大きく異なります。
| パラメータ | 複動シリンダ | 単動シリンダ |
|---|---|---|
| リターン機構 | 圧縮空気 | ばね、重力、または荷重 |
| ポート数 | 2 | 1 |
| 両方向に力を加える | はい (両方向とも最大空気圧) | いいえ (戻り力はスプリングによって制限されます) |
| サイクル速度 | より高速(空気は両方のストロークを駆動します) | 戻りストロークが遅い |
| ストローク長の柔軟性 | 高(ロングストローク可能) | 限られた(スプリングスペースが使用可能なストロークを減少させる) |
| 生涯にわたる一貫性を強制する | 一貫した(空気圧制御) | 劣化(時間の経過とともにバネ疲労) |
| バルブの複雑さ | 4/2 または 5/2 方向弁が必要です | よりシンプルな 3/2 バルブで十分 |
| 初期費用 | より高い(シリンダーがより複雑なバルブ) | 下位 |
| 長期的なメンテナンス費用 | 下位 (no spring to replace) | 高い(スプリングは定期的に交換が必要です) |
| アプリケーションに最適な適合性 | ハイサイクル、双方向、高精度オートメーション | 低サイクルで一方向の単純作業 |
見落とされがちな点の 1 つは、戻りストロークで圧縮空気ではなく蓄えられたばねエネルギーを使用するため、単動シリンダはサイクルあたりの圧縮空気消費量が少ないということです。ただし、 伸長中のスプリングの反対力により、使用可能な推力が減少します そして、数万回のサイクルでスプリングが疲労すると、復元力と精度の両方が低下します。複動シリンダは、サイクル数に関係なく一貫したパフォーマンスを維持します。これにより、1 日に複数のシフトを実行するアプリケーションにとって、複数年の運用期間にわたってよりコスト効率の高いソリューションとなります。
複動エアシリンダの産業用途
複動シリンダは、現代の製造および加工のほぼすべての分野で使用されています。以下は、双方向空気動力作動が好ましいソリューションである理由を示す具体的な使用例とともに、最も多く使用されているアプリケーション分野です。
自動化された組立および生産ライン
高速組立ラインでは、複動エア シリンダーがピック アンド プレース ユニット、パーツ フィーダー、脱進機、トランスファー スライドの押し引き動作を駆動します。 1 分あたり 60 ~ 120 ストロークのサイクル レートが一般的で、ダブルアクション エア シリンダーの正確で反復可能な動作により、各サイクルで一貫した部品の位置決めが保証されます。一貫性のないスプリングの戻りによって引き起こされる単一のミスアライメントは、摩耗した単動シリンダで発生するように、アセンブリが不合格となり、コストのかかるダウンタイムを引き起こす可能性があります。
包装および印刷機械
包装ラインにおける箱の組み立て、フラップの折り畳み、シール、ローラー調整はすべて複動シリンダーに依存しています。双方向制御により、2 つの個別のアクチュエータを必要とせずに、1 つのシリンダでフラップの開閉の両方を行うことができます。印刷機械では、ローラーギャップ調整シリンダーは、プレス方向とリリース方向の両方に等しい力を伝達する必要があります。この要件は、複動設計のみが一貫して満たすことができます。
クランプ、プレス、治具保持
工作機械の治具、溶接治具、圧入ステーションでは、複動式エアシリンダーを使用して、一貫したクランプ力を適用し、ポジティブな空気圧制御の下でワークピースをリリースします。スプリングが弱くなっている場合、またはロッド側の背圧によってスプリングが負荷に打ち勝つことができない場合、スプリングリターンクランプは解放に失敗することがあります。複動シリンダは空気供給から積極的なリリース力を加え、この故障モードを完全に排除します。
コンベア分岐および仕分けシステム
コンベアライン上のダイバータゲート、プッシャーアーム、およびストップ/ゴー脱進機は、両方向に迅速かつ予測どおりに循環する必要があります。複動エアシリンダは、スプリングリターンシリンダでは確実に維持できない速度でこれらの用途に対応します。たとえば、1 時間あたり 200 個の荷物を処理する仕分けシステムでは、各ダイバータ シリンダーが 1 分あたり 3 ~ 4 回、1 日あたり 6,000 サイクル以上循環します。これらのサイクル数で一貫したパフォーマンスを実現するには、複動設計の耐久性があり劣化のない動作が必要です。
ロボット工学とアーム先端工具
協働ロボットや産業用ロボット アームでは、グリッパーの開閉機能、ツール交換機構、手首の関節動作のために、アーム端のツーリングにコンパクトなダブル アクション シリンダーが頻繁に使用されます。 ISO 21287 コンパクトシリンダーの軽量アルミニウムボディは、アーム端の質量が 1 グラム増えると可搬質量が減少するロボット工学において非常に重要です。ボア 25 mm のコンパクトな複動エア シリンダは、重量が 100 g 未満でありながら、6 bar で 265 N 以上の推力を供給できます。これはロボット用途にとって優れた力対重量比です。
重工業: 土木および建設機械
空圧複動シリンダは軽中規模の産業オートメーションで主流ですが、油圧複動シリンダは重機のバックボーンです。掘削機のブームとバケット アーム、ブルドーザーのブレード、クレーンのアウトリガー、ステアリング システムはすべて、必要な双方向の大きな力を伝達するために油圧複動シリンダーに依存しています。 250 bar で動作する内径 160 mm の油圧複動シリンダは、500 kN を超える伸長力を生成できます。これは、一般的な工業用空気圧での空気圧シリンダの能力をはるかに超えています。
用途に適した複動シリンダの選び方
複動エアシリンダを選択するには、いくつかのパラメータを体系的に検討する必要があります。これらの手順のいずれかを省略すると、シリンダーのサイズが小さすぎて負荷がかかって停止するか、シリンダーが大きすぎて圧縮空気が無駄になり、コストが増加します。
- 必要な力を定義します。 重量、摩擦力、バネや工具の抵抗などの反対の力を含めて、移動する荷重を計算します。必要最小限の推力に達するまで、25 ~ 30% の安全マージンを追加してください。この値を使用して、利用可能な供給圧力での最小ボア サイズを逆計算します。
- ストローク長を決定します。 荷物が移動しなければならない距離を測定します。取り付けブラケットまたはロッドカップリング用のクリアランスを追加します。ボア直径の約 10 倍を超えるストロークの場合は、オイラーの柱座屈公式またはメーカーのストローク チャートを使用して、ロッドが圧縮荷重下で座屈しないことを確認してください。
- 動作速度の設定: 必要なサイクル時間を定義します。利用可能な延長時間内に大きい (キャップエンド) チャンバーを満たすのに必要な最小空気流量を計算します。過剰な圧力降下を生じさせずにこの流量を供給できるように、供給配管、継手、および流量制御バルブのサイズを決定します。
- 取り付けスタイルを選択してください: ISO規格の取付形式にはフート形(FA)、フランジ形(FB/FF)、トラニオン形(TC/TB)、クレビス形(CA/CB)があります。取り付けは、ロッドに曲げモーメントを誘発することなく、シリンダーの重量と反力をサポートする必要があります。クレビス マウントおよびトラニオン マウントを使用すると、シリンダの回転が可能になり、荷重経路に角度の変化がある場合に推奨されます。
- 環境条件を評価します。 NBR シールを備えた標準シリンダーは、-10°C ~ 80°C で動作します。ステンレス鋼バレルと FKM シールのバリエーションは、-20°C ~ 150°C に対応し、多くの化学薬品に耐性があります。洗浄環境では、水の浸入を防ぐためにステンレス構造と密閉されたロッドエンド設計が必要です。
- ISO 準拠を確認します。 互換性と安全規格が重要な産業環境の場合は、複動シリンダが ISO 15552 (標準)、ISO 21287 (コンパクト)、または ISO 6432 (ミニチュア) に該当することを確認してください。ブラケット、配管、コントロールバルブを変更することなく、異なるメーカーのISO準拠シリンダを交換できます。
- 位置検出方法を選択します: 磁気ピストンシリンダを使用すると、外部に取り付けられたリードスイッチ、ホール効果スイッチ、またはソリッドステート近接スイッチがシリンダ壁を貫通することなくストローク終了位置を検出できます。これは、PLC およびオートメーション コントローラーとの統合のための標準ソリューションです。スイッチ取り付けスロットのタイプ (T スロット、C スロット、またはバンド) が希望のセンサーと一致していることを確認します。
複動エアシリンダのメンテナンスのベストプラクティス
適切にメンテナンスされた複動シリンダーは、シールの交換が必要になるまでに数千万回のサイクルを実行できます。以下のメンテナンス手順により、計画されたサービス間隔の間、シリンダーの確実な動作が維持されます。
空気の質: 最も重要な要素
汚染された圧縮空気は、シールの早期摩耗とシリンダー故障の主な原因です。複動エアシリンダへの空気供給は濾過、乾燥し、場合によっては潤滑する必要があります。各バルブアイランドまたはシリンダーバンクの上流に取り付けられた標準の FRL ユニット (フィルター-レギュレーター-ルブリケーター) は、粒子を 5 ~ 25 ミクロンまでフィルターし、水分を低減し、供給圧力を正しい作動値 (通常 4 ~ 8 bar) に調整し、無潤滑として指定されていないシリンダーにはオイルミスト潤滑を追加します。最新の複動エア シリンダの多くは、潤滑済みのシールを使用しており、オイル ミストは必要ありません。潤滑剤を使用しないシリンダに潤滑剤を追加すると、シールが膨張する可能性があるため、メーカーの仕様を確認してから行ってください。
目視検査の間隔
各ダブル アクション シリンダーを 500,000 サイクルごと、または 3 か月ごと (いずれか早い方) ごとに次の摩耗の兆候がないか検査してください。
- ピストンロッドに沿った空気漏れ (ロッドシールの摩耗またはワイパーシールの損傷を示します)
- ポートフィッティングでの空気漏れ (フィッティングの緩みまたはポート O リングの損傷を示します)
- 露出したロッド表面に目に見える傷や穴がある(エア供給部の研磨剤による汚染またはワイパーの損傷)
- 動作の鈍さまたは速度の低下 (流路の制限、過剰な背圧、または膨張したシールによるシールの摩擦)
- ストローク終了時の衝撃音が大きすぎる(クッションニードルバルブの再調整が必要)
シールの交換
ほとんどの主要メーカーは、ピストン シール、ロッド シール、ワイパー シール、ポート O リングなど、完全なオーバーホールに必要なすべてのシールを含むシリンダー シール キットを提供しています。複動シリンダのシールを交換する場合は、シールを個別に交換するのではなく、常にシール全体を交換してください。これは、シールが不均一に摩耗すると摩擦差が発生し、アライメントの問題につながるためです。取り付ける前に、シールの材質と互換性のあるきれいなグリースで新しいシールを軽く潤滑します。圧力下でシールが押し出される原因となる静的 O リングの過度の圧縮を避けるために、メーカーのトルク仕様に従ってエンド キャップを再組み立てします。
ロッドとバレルの検査
シール交換のためにシリンダを分解するときは、ロッドの表面に損傷がないかどうかを検査してください。 0.1 mm より深い小さな腐食ピットまたはスコア マークは、短い使用期間内に新しいロッド シールを破壊するのに十分です。表面に損傷があるロッドは、新しいシールで再組み立てするのではなく、硬質クロムで再メッキするか交換する必要があります。同様に、シリンダーバレルのボアも傷がないか検査する必要があります。ボアゲージの測定により摩耗を定量化し、バレルがメーカーのサービス限界内にあるかどうかを判断できます。
アフターサービス時のクッション調整
複動エアシリンダのシール交換または再取り付け後は、シリンダを最高作動圧力で動作させた状態でエンドクッションニードルバルブを再調整してください。ニードルバルブを完全に開いた状態(最小限のクッション)から開始し、ストローク終了時の動作を観察しながら徐々に閉じます。正しく設定すると、ストロークの両端で衝撃音が聞こえずにスムーズな減速が得られます。クッションバルブを締めすぎると、サイクルタイムが不必要に遅くなります。バルブの締め付けが不十分だとピストンに衝撃が加わり、エンドキャップとシールの摩耗が促進されます。
複動シリンダのよくある問題とその解決方法
十分にメンテナンスされている複動エアシリンダでも、時間の経過とともに問題が発生します。これらの問題を早期に認識すると、障害がより広範なシステム問題に連鎖するのを防ぐことができます。
シリンダーが伸びたり縮んだりしない
まずは方向制御弁を確認してください。バルブが作動信号 (ソレノイドバルブの場合は電気信号、空気圧パイロットバルブの場合はパイロットエア) を受信していることを確認します。カチッという音を聞いたり、排気ポートの流れを確認したりして、バルブのシフトを確認します。バルブは機能しているが、シリンダーが動かない場合は、シリンダーポートの供給圧力を確認してください。ポートに取り付けられた圧力計により、問題が上流側(供給損失)にあるのか、シリンダーの内部にあるのか(ピストンの固着、シールの損傷により両チャンバーの圧力が等しくなる)がすぐに特定されます。
シリンダの動作が遅い、またはストローク途中で速度が低下する
動作の遅さの最も一般的な原因は、サイズが小さい配管や継手、流量制御バルブが部分的に閉じていること、またはシールの膨張や摩擦の増加を引き起こす汚染された空気です。コンプレッサーの外側から順に、潜在的な制限を確認してください。圧力計の比較(上流の供給圧力と動作中のポートの動的圧力)により、供給回路内で圧力降下が発生しているかどうかがわかります。内部シールの摩擦は、ピストンを分解して手動でストロークすることで確認できます。正しく機能するシリンダー内では、手の圧力だけで全ストロークにわたって自由に動くはずです。
ロッド部の外部エア漏れ
ロッドシールを通過した漏れは、複動シリンダのメンテナンスで最も一般的な問題です。主な原因は、ロッド表面の損傷 (シールが橋を越えることができない漏れ経路の形成)、熱や不適合なオイルによるシールの硬化、過剰な供給圧力によるシールのはみ出しです。供給圧力がシリンダの定格範囲内であることを確認し、ロッド表面の損傷を点検し、ロッドシールとワイパーシールをセットで交換してください。
内部漏れ(負荷によるシリンダのドリフト)
複動シリンダがドリフトする場合、つまりバルブが保持位置にあるときにピストンがゆっくり動く場合、ピストンシールを横切る内部漏れにより、高圧空気が高圧チャンバから低圧チャンバにバイパスする可能性があります。これは、バルブの排気側をシリンダーポートから外し、空気の流れを感じることで確認できます。漏れた空気は低圧チャンバーの排気経路から排出されます。この状態を修正するには、ピストン シール セットを交換してください。
知っておきたい複動シリンダの規格と仕様
複動エアシリンダを正しい規格に指定することで、既存のシステムコンポーネントとの互換性が確保され、交換の調達が簡素化され、安全性と性能の最低基準が確認されます。
- ISO 15552 — 中荷重用複動空気圧シリンダの主な標準。内径(32、40、50、63、80、100、125、160、200、250、320mm)、取付寸法、ポートねじサイズ、ロッド先端ねじを指定します。 ISO 15552 準拠のどのメーカーのシリンダーでも互換的に取り付けることができます。
- ISO 21287 — コンパクトシリンダーを標準装備。短いストロークの省スペースプロファイルで、20 ~ 100 mm のボアサイズをカバーし、狭い設置範囲に対応します。
- ISO 6432 — ボアサイズ 8 ~ 25 mm の小型丸胴シリンダー標準。電子機器の組み立てや小規模なオートメーションで一般的です。
- ISO 15552 / CNOMO — 多くのヨーロッパの自動車工場は、寸法が ISO 15552 と同一であるものの、追加の品質およびトレーサビリティ要件を伴う CNOMO (フランス自動車メーカー規格) シリンダーを指定しています。
- NFPA T3.6.7 — 中型空気圧シリンダの米国同等規格。北米の産業用途で広く使用されています。寸法は ISO 15552 と類似していますが、ポートねじ規格 (NPT 対メートル法) がいくつか異なります。
- 使用圧力範囲 — 標準の空気圧複動シリンダの定格は 1 ~ 10 bar (0.1 ~ 1.0 MPa) です。産業環境における最も一般的な動作範囲は 4 ~ 8 bar です。定格圧力を超えるとシールの摩耗が加速し、エンドキャップが破損する危険があります。
- 温度範囲 — 標準の NBR シールは、-10°C ~ 80°C で動作します。高温 FKM シールのバリエーションは、上限を 150°C まで拡張します。 -10°C 未満で信頼性の高い性能を必要とする低温用途では、EPDM またはシリコン シールを指定する必要があります。