

空気が漏れる 空気圧制御コンポーネント (シリンダー、ソレノイドバルブ、継手、ホースなど) は産業システムにとって大きな問題です。これらは圧縮空気の 20 ~ 30% (ISO 10099 による) を無駄にし、システム圧力を低下させ、エネルギーコストを増加させます。漏れを防ぐには、空気圧部品の独自の設計に合わせた事前のメンテナンス ルーチンが必要です。これは、密閉性、清浄な空気、構造的完全性に依存します。以下は、主要コンポーネントを保守し、漏れのリスクを排除するためのステップバイステップのガイドです。
空気圧コンポーネントの空気漏れの根本原因を理解する
メンテナンスの前に、一般的な漏れの原因を特定して、効果的に作業を絞り込みます。ほとんどのリークは次の 4 つの主要な問題から生じます。
シールの劣化: O リング、ガスケット、またはリップ シール (ニトリル、バイトン、またはポリウレタン製) は、摩擦、温度サイクル、または化学薬品への曝露によって摩耗し、合わせ面の間に隙間が生じます。
汚染: 圧縮空気中のほこり、油、または湿気により、シール表面に傷がついたり、バルブポートが詰まったり、金具が腐食したりして、気密接続が破壊されます。
機械的損傷: 不適切な取り付け (フィッティングの締めすぎ)、振動 (留め具の緩み)、または物理的衝撃 (シリンダーのへこみ) により、コンポーネントが変形し、シールが破壊されます。
コンポーネントの経年劣化: ホースは時間の経過とともに (特に高温環境で) 硬化/亀裂が生じ、ソレノイドバルブのダイヤフラムは弾力性を失い、空気の流れを完全に遮断できなくなります。
業界の調査によると、メンテナンスでこれらの原因を特定すると、漏れの頻度が 60 ~ 70% 減少します。
定期検査: 漏れを早期に発見
定期的な検査 (重要なシステムの場合は毎週、一般的な使用の場合は毎月) により、小規模な漏れが拡大する前に発見されます。問題のある領域を特定するには、次の方法を使用します。
A. 目視検査
主要なコンポーネントに漏れや損傷の明らかな兆候がないか確認します。
継手と接続部: ねじ継手、クイックコネクトカップリング、またはフランジ接続の周囲に (圧縮空気潤滑による) 油の残留物がないか確認します。油は空気が逃げる場所に集まります。
ホースとチューブ: 亀裂、よじれ、膨らみがないか検査します (特に曲がりや継手の近く)。硬化したホース (触るともろい) または変色したシール (化学的劣化を示します) は交換する必要があります。
シリンダー: ロッド シール (シリンダー ロッドの出口) に気泡やオイルの滴りがないか確認します。ここでの漏れは、シリンダーの動作中に薄い霧として現れることがよくあります。
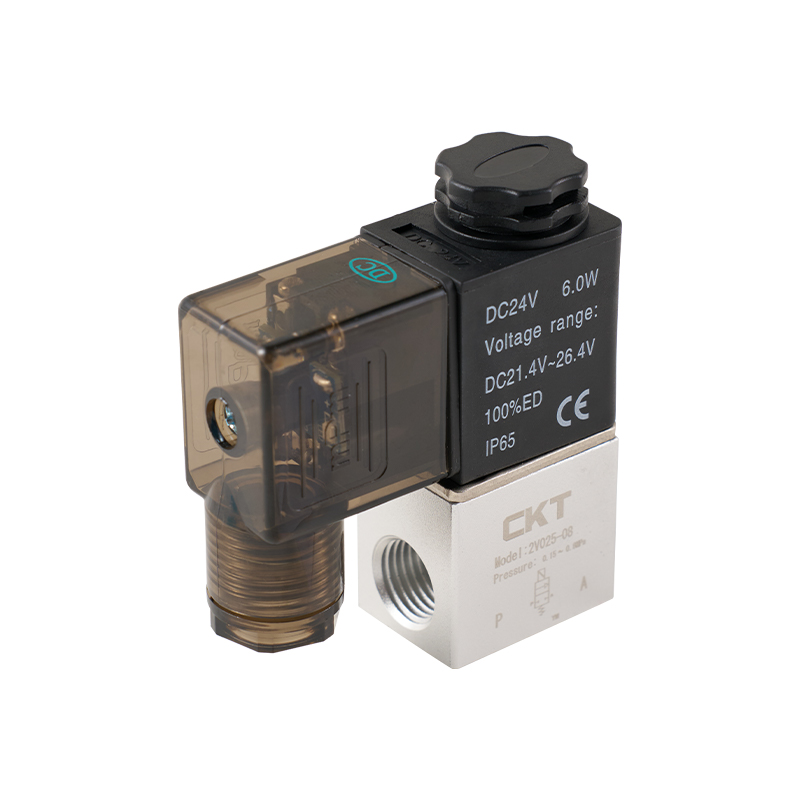
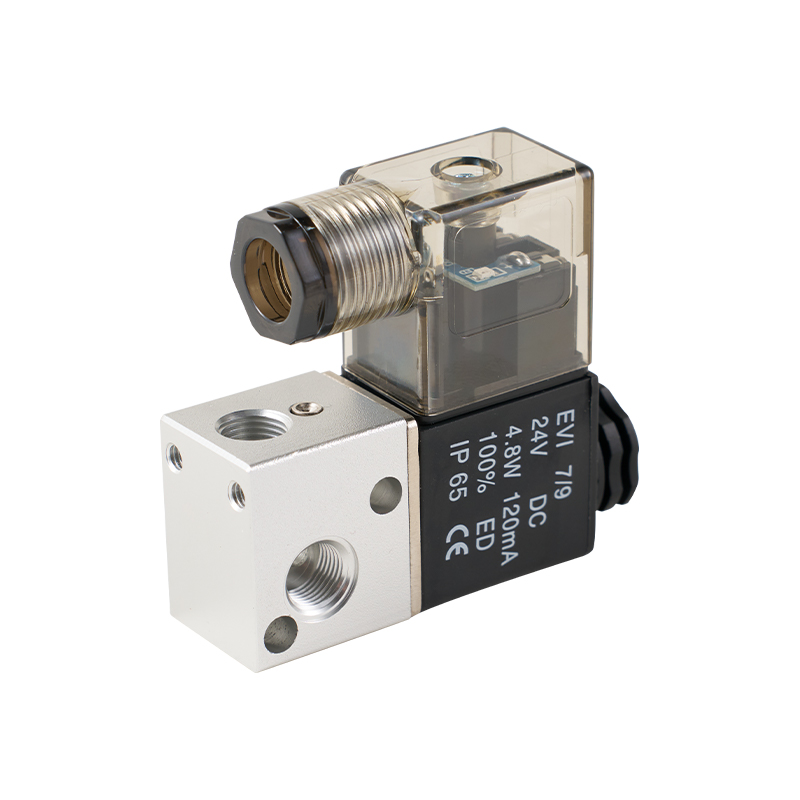
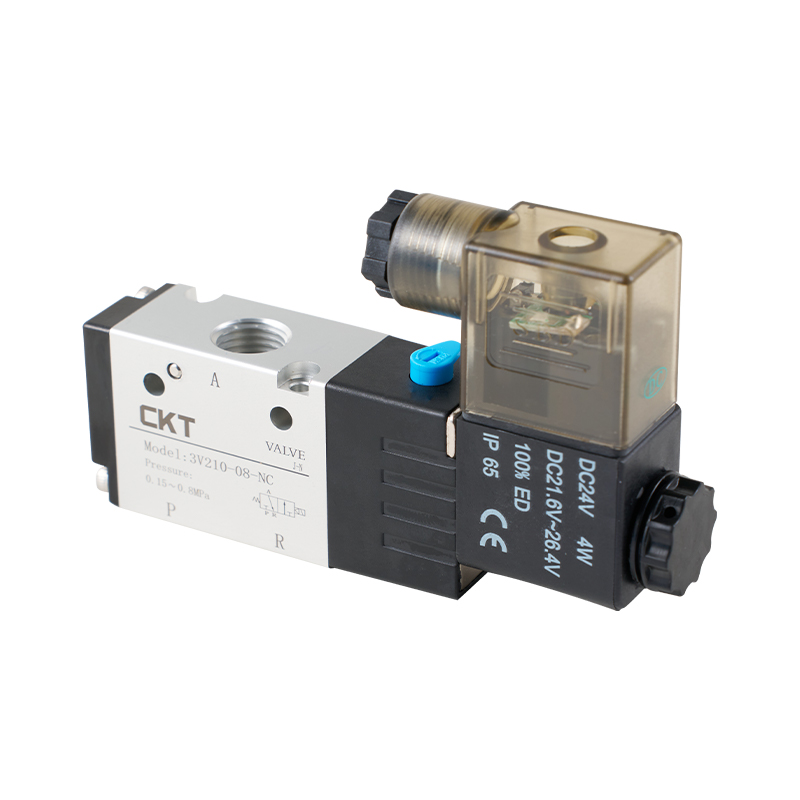
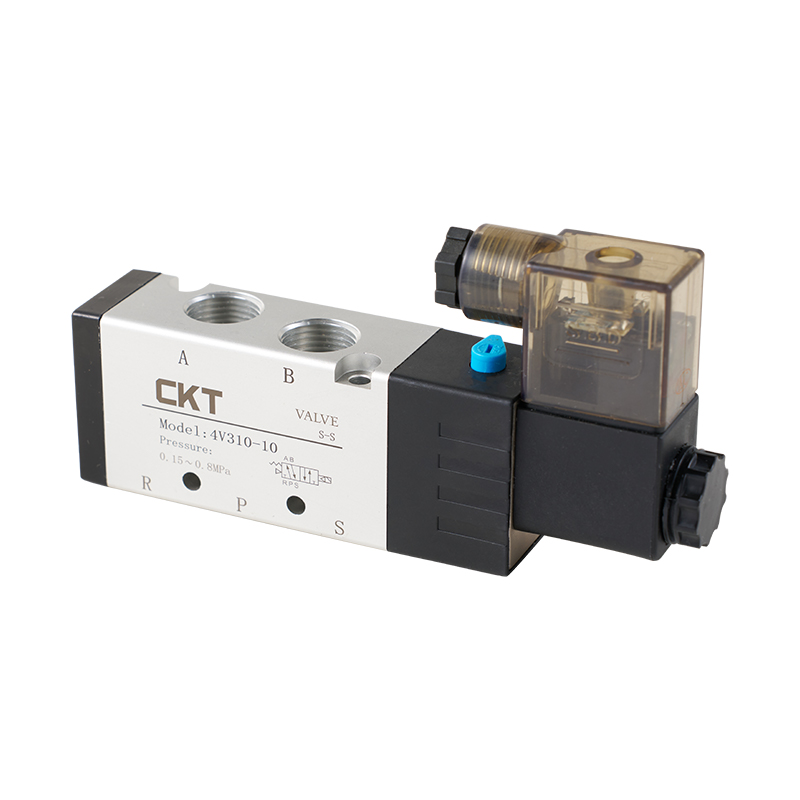
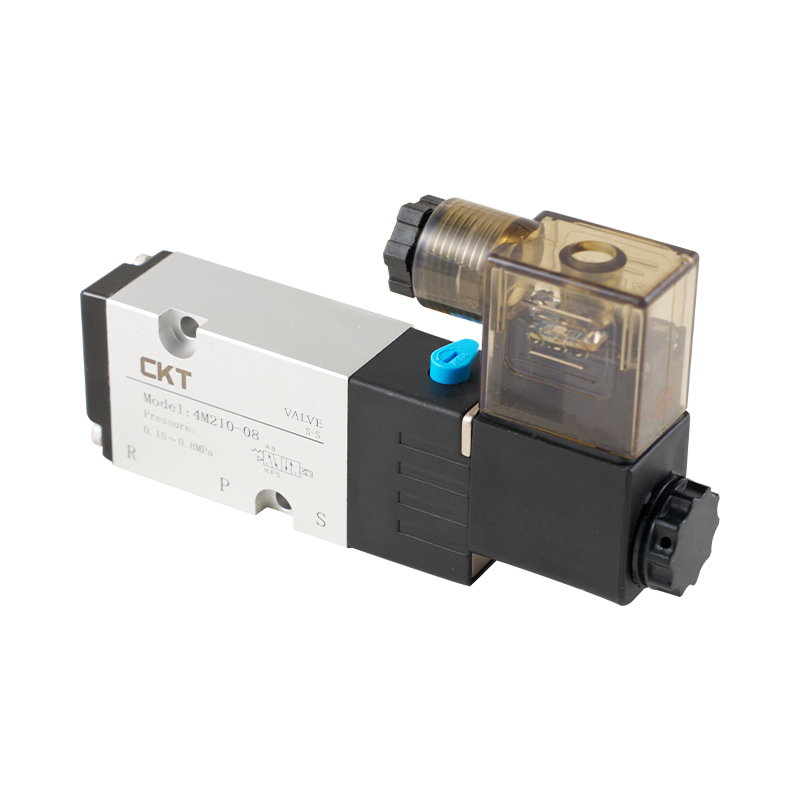
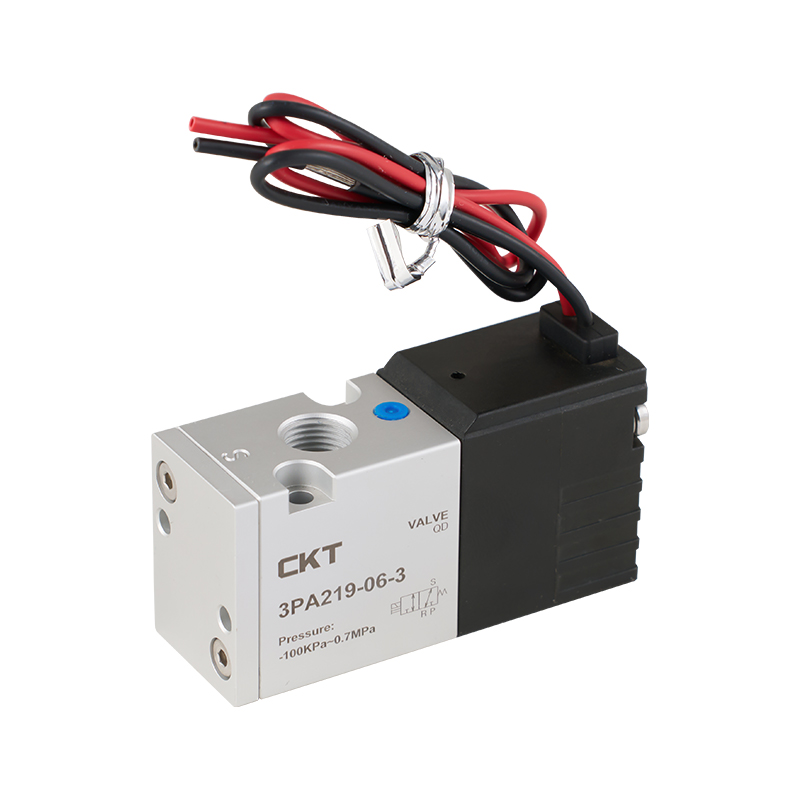
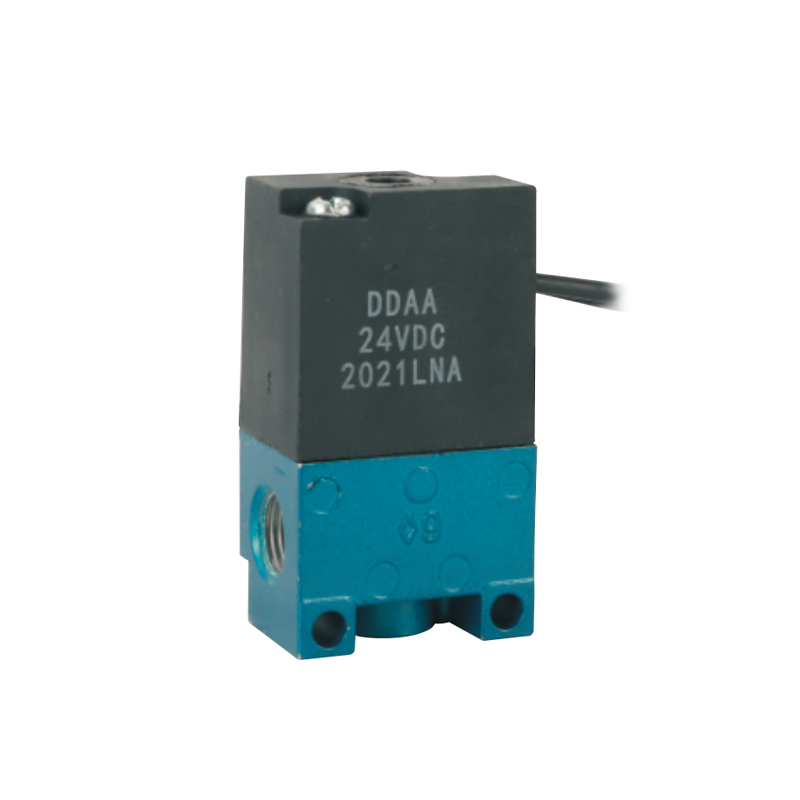
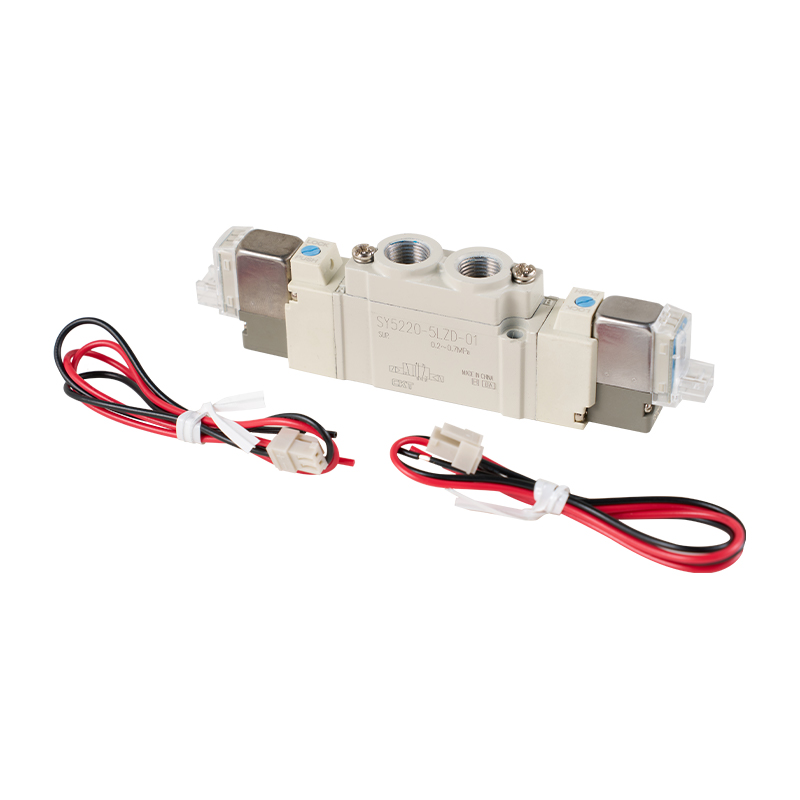
ソレノイド バルブ: バルブが「閉じている」ときに排気ポートから空気が漏れていないか確認します。これは、ダイヤフラムの摩耗またはスプールの固着の合図です。
B. 音響検出
空気漏れがあると、高いピッチのヒス音が発生します (漏れが 0.1 L/分を超える場合に聞こえます)。騒がしい環境の場合:
超音波漏水検知器(漏水音を視覚/聴覚警報に変換するポータブル機器)を使用してください。以下に焦点を当てます。
レギュレーター、フィルター、またはバルブのねじ付き継手 (NPT、BSP など)。
クイックコネクトカップリング (O リングの摩耗による一般的なリークポイント)。
シリンダーエンドキャップ (ピストンシールがシリンダー壁と接触する場所)。
検出された漏れをテープでマークし、修理を優先します (安全バルブなど、重要なシステムを最初に行います)。
C. 圧力降下試験
空気需要が安定しているシステムの場合:
システムへの主空気供給バルブを閉じます。
システムのリザーバーまたはヘッダー内の初期圧力 (例: 8 bar) を記録します。
30 分間待ちます (空気を消費しない)。
圧力が 5% 以上低下した場合 (たとえば、7.6 bar 未満まで)、重大な漏れが存在します。超音波検出を使用して漏れの場所を特定します。
この方法は、空気の使用量が予測可能な閉ループ システム (空気圧クランプ システムなど) に最適です。
クリーンな圧縮空気: 汚染に関連した漏れを防止
汚染された空気はシールの早期故障の原因となります。次の手順に従って、きれいな空気の供給を維持してください。
A. 空気処理装置の保守
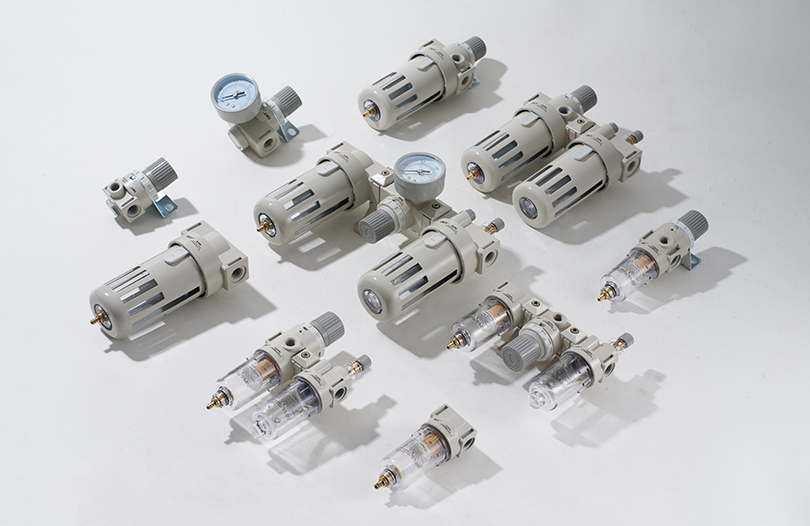
空圧システムは FRL ユニット (フィルター、レギュレーター、ルブリケーター) を利用して空気を清浄し調整し、空気を最高の状態に保ちます。
フィルター: フィルターエレメント (一般使用の場合は 5 ~ 10 μm、精密バルブの場合は 1 ~ 3 μm) を 3 ~ 6 か月ごとに、またはフィルター全体の圧力降下が 0.5 bar (圧力計または差動インジケーターで示される) を超えたときに交換します。凝縮水を毎日排出するか (手動排水)、自動排水が機能していることを確認します (毎月テスト)。
レギュレーター: 調整ノブの周囲に空気漏れがないか確認します。ここの O リングが摩耗していると、空気がレギュレーターをバイパスできます。レギュレーターを四半期ごとに校正して、設定圧力 (例: 6 bar) が変動なく維持されていることを確認します (テスト ゲージを使用して確認します)。
ルブリケータ: 空気圧オイル (ISO VG 32 または 46) を推奨レベル (ルブリケータにマーク) まで補充します。オイルの流量を 1 分あたり 1 ~ 2 滴に調整します (オイルが多すぎるとバルブが詰まり、少なすぎるとドライシール摩擦が発生します)。オイルフィルターは毎年交換してください。
B. 湿気の蓄積を避ける
圧縮空気中の水分は腐食やシールの膨張を引き起こします。以下の安全対策を追加してください。
乾燥剤ドライヤー (湿度の高い環境、RH >60% のシステムの場合) を設置し、乾燥剤ビーズ (シリカゲルまたはモレキュラーシーブ) が青色からピンク色 (飽和を示す) に変わったら交換します。
エアラインをドレンに向かってわずかに傾斜させます (1 ~ 2% の勾配)。水がたまるのを防ぎます。たまった水がコンポーネントに流れ込み、シールに損傷を与えます。
コンポーネント固有のメンテナンス: 気密シールの維持
さまざまな空気圧コンポーネントは、気密設計を維持するために的を絞ったケアが必要です。
A. 継手とカップリング (最も一般的な漏れ箇所)
ねじ込み継手 (NPT、BSP):
6 か月ごとに分解して点検してください。ワイヤーブラシでネジ山を清掃し、古いネジ山シーラント (PTFE テープまたは嫌気性シーラント) を取り除きます。
新しいシーラントで再組み立てします。PTFE テープを 2 ~ 3 回巻き付けるか (ポートの詰まりを防ぐために最初のネジ山を避けて時計回りに)、または嫌気性シーラントの薄い層を使用します (24 時間で硬化し、振動に耐性があります)。
締めすぎないでください。ぴったりと合うまで締めてから、1/4 ~ 1/2 回転加えます (締めすぎるとストリップがねじれたり、シールが変形したりします)。
クイックコネクトカップリング:
O リング (カップリング内部) は 3 ~ 4 か月ごとに交換してください (元の材質と同じ材質を使用してください: 一般用途にはニトリル、高温用途にはバイトン)。
接続する前に、糸くずの出ない布でカップリング ソケットを清掃してください。ここにあるほこりが O リングに傷を付け、漏れの原因となります。
接続時に側面荷重 (ホースを引っ張る) を避けてください。これによりカップリングの位置がずれ、シールが破壊されます。
B. ホースとチューブ
強化ホース (PVC、ポリウレタン、またはゴム):
ホースは 2 ~ 3 年ごとに交換してください (60°C を超える温度や化学薬品にさらされた場合はそれより早く)。システムの最大圧力に対応した定格のホースを使用してください (例: 一般用途では 10 bar、高圧システムでは 16 bar)。
振動を避けるためにホースをクランプまたはケーブルタイで固定してください (振動によりホースが鋭利なエッジにこすれ、亀裂が発生します)。硬化を防ぐため、ホースを高温の表面(モーターなど)から遠ざけてください。
硬質チューブ (アルミニウムまたは銅):
腐食(銅上の白/緑色の堆積物)またはへこみを検査します。腐食したチューブにはピンホールが発生します。損傷した部分を交換し、チューブ カッター (弓鋸ではない) を使用して、きれいに四角く切断します (不均一な切断はシールの接触不良を引き起こします)。
圧縮継手を正しく使用してください。フェルールをチューブ上にスライドさせ、継手に挿入し、フェルールが圧縮されるまで (ぴったりを超えて 1 ~ 2 回転) ナットを締めます。
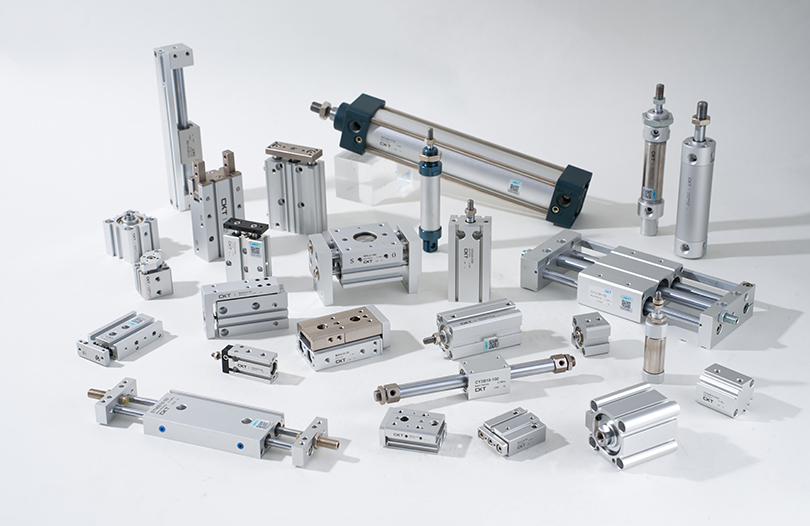
C. シリンダー
ロッドシールとピストンシール:
摩擦を軽減するために、空気圧グリース (シール材料と互換性のある) の薄い層を毎週シリンダー ロッドに注油してください。乾燥したロッドではシールがすぐに摩耗します。
ロッドシールは 12 ~ 18 か月ごとに交換してください (または漏れが検出された場合)。分解するときは、糸くずの出ない布でシリンダーボアを清掃し (表面を傷つけないよう注意してください)、シールインストーラーツールを使用して新しいシールを取り付けます (隙間が生じるねじれを防止します)。
ロッドの曲がりを確認します: ロッドが曲がっていると (横からの荷重が原因で) ピストンの位置がずれ、ピストン シールが摩耗します。直定規を使用してロッドの真直度を確認し、曲がったロッドはすぐに交換してください。
エンドキャップ:
エンド キャップ ボルトを均等に (十字パターンで) 締めて、エンド キャップ シールに均一な圧力がかかるようにします。ボルトが緩んでいると隙間が生じます。ボルトの腐食を検査し(錆びている場合は交換)、振動による緩みを防ぐためにロックワッシャーを使用してください。
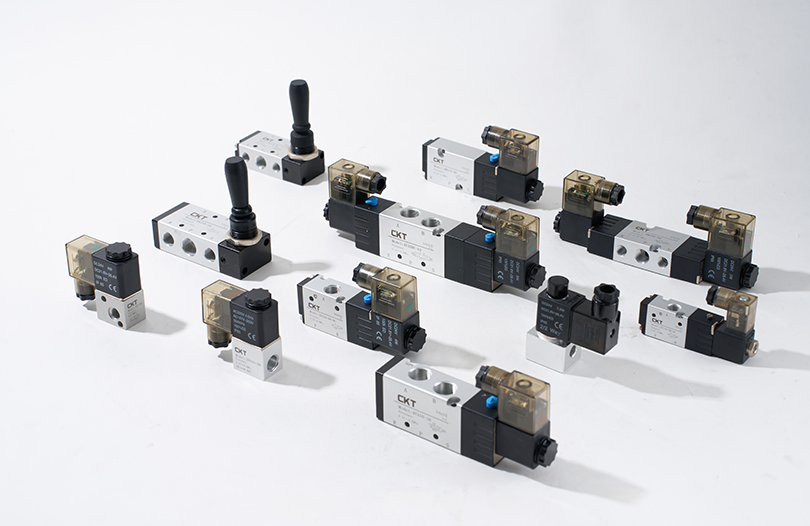
D. ソレノイドバルブ
バルブスプールとダイヤフラム:
6 か月ごとにバルブポートを清掃してください (粉塵の多い環境にあるバルブの場合)。バルブを分解し、スプールを取り外し、溶剤 (イソプロピル アルコールなど) でポートを拭き、蓄積した油やゴミを取り除きます。ポートが詰まっているとスプールが固着し、漏れが発生します。
ダイヤフラム (ポペット バルブ内) またはスプール シール (スライド バルブ内) を 18 ~ 24 か月ごとに交換します。 OEM 交換部品を使用してください (アフターマーケットのシールが正確にフィットせず、漏れが発生する可能性があります)。
電気接続:
ワイヤの緩みや端子の腐食がないか確認します。電気的欠陥により、バルブが部分的に開いたままになり、空気が漏れます。腐食を防ぐために、接続をしっかりと締め、端子に絶縁グリースを塗布してください。
正しい設置と操作: 防止可能な漏れを回避する
適切にメンテナンスされているコンポーネントであっても、取り付けや使用が間違っていると漏れが発生します。次のベスト プラクティスに従ってください。
A. インストールのヒント
コンポーネントの位置を調整する: シリンダー、バルブ、継手が空気流路と位置が合っていることを確認します。位置がずれていると (シリンダーが傾いているなど)、シールに不均一な圧力がかかり、シールが摩耗します。精度を高めるために位置合わせツール (直定規など) を使用してください。
適切な工具を使用する: トルク レンチを使用して、メーカーの仕様に従ってフィッティングを締めます (締めすぎるとねじ山が損傷し、締めすぎると隙間が残ります)。ペンチは使用しないでください (取り付け面に傷を付けたり、シールを破ったりします)。
設置後のテスト: システムを最大圧力の 80% まで加圧し、石鹸水で漏れがないか確認します (接続部分に薄い層を塗ります。泡は漏れを示します)。システムが完全に稼働する前に漏れを修正してください。
B. 運用上のベストプラクティス
圧力サージを回避する: 始動時にシステム圧力を徐々に (5 ~ 10 秒かけて) 増加させます。突然の圧力スパイク (メインバルブを素早く開けることなどによる) は、シールとバルブを損傷します。
サイクル頻度の制限: 1 分間に 10 回を超えるサイクルを行うシリンダーまたはバルブは、シールの摩耗を早めます。応力を軽減するためにより大きなコンポーネント (大きなシリンダーなど) を使用するか、圧力を安定させるためにバッファー タンクを追加します。
列車運転士: スタッフがホースを引っ張ったり、取り付け金具を締めすぎたり、適合しない潤滑剤 (空気圧オイルの代わりにモーターオイルなど) を使用したりしないようにしてください。運転員のミスは、避けられる漏れの 30% を引き起こします。
持続的なリークのトラブルシューティング
メンテナンスにもかかわらず漏れが再発する場合は、次の根本原因に対処してください。
材料の不一致: シール材料がシステム流体と互換性があることを確認してください (例: 油ベースの潤滑剤の場合はバイトン シール、水ベースの流体の場合はニトリル)。互換性のない材料は膨張または収縮し、漏れが発生します。
振動制御: ポンプ、コンプレッサー、または大型シリンダーに振動ダンパー (ラバー マウント) を取り付けます。過度の振動によりフィッティングが緩み、シールが変形します。
システムのオーバーホール: 10 年を超えるシステムの場合は、すべての重要なコンポーネント (ホース、バルブ、シール) を一度に交換します。経年劣化により部分的な修理は効果がありません。
空気漏れを防ぐために空気圧制御コンポーネントを維持するには、定期的な検査、きれいな空気の供給、コンポーネント固有のケア、および適切な操作を組み合わせる必要があります。主な手順は次のとおりです。
漏れを早期に発見するために、視覚テスト、音響テスト、圧力テストを使用して毎週または毎月検査してください。
汚染を防ぐために、FRL ユニットとドライヤーをメンテナンスしてください。
シール、ホース、O リングをスケジュールどおりに交換します (コンポーネントに応じて 3 ~ 24 か月)。
コンポーネントを位置調整と適切なトルクで取り付け、損傷を避けるためにオペレーターを訓練します。
このルーチンに従うことで、産業用システムは空気の無駄を 40 ~ 50% 削減し、エネルギーコストを削減し、コンポーネントの寿命を 2 ~ 3 倍延長し、信頼性の高い漏れのない動作を保証します。