

ある週は正常に動作し、次の週にはサイクル タイムが失われ始める高速組立セルでは、シリンダーの故障が発生することはほとんどありません。多くの場合、問題は、サイズが小さいフィルタ レギュレータ、フィッティングの漏れ、またはデューティ サイクルの定格が設定されていないソレノイド バルブに隠れています。空圧オートメーション機器の性能は、コンプレッサーの出口からエンドエフェクターに至るまで、空気経路内のすべてのコンポーネントが連携して動作することに依存します。単一の要素の仕様が間違っている場合でも、そのコストはすぐには発生しません。それは何か月も経つと、サイクルの低下、空気消費量の増加、予測できないダウンタイムとして現れます。部品を 1 つずつ交換するのではなく、体系的なアプローチで空気圧コンポーネントを選択することが、ラインの信頼性を高める最も早い方法です。
このガイドは、23 年間にわたる空気圧コンポーネントの製造における洞察に基づいています。 CKT 空気圧 では、20,000 個を超える半完成部品と 90% の社内処理により、バルブ、シリンダー、真空発生器、および空気調整ユニットの実際の動作を直接体験できます。空気圧システムの信頼性を高めるものは何か、各アプリケーションにとって最も重要なコンポーネントはどれか、調達チームが時期尚早のメンテナンスにつながる間違いをどのように回避できるかという 3 つの質問に答えます。
空圧自動化機器: システムの視点
圧縮空気は、機能するまでに長い距離を移動します。それはコンプレッサーを出て、アフタークーラーで冷却され、濾過され、圧力調整器を通過し、潤滑を受け、方向制御バルブに到達し、配管を通って移動し、その後初めてアクチュエーターに入ります。ライン全体のパフォーマンスエンベロープは、そのチェーン内の最も弱いリンクによって決まります。口径50mmのシリンダは十分な力で押すことができますが、圧力調整器のサイズが適切でないと、負荷時の圧力降下によりストロークが鈍くなります。フィルターが目詰まりすると、バルブに十分な空気量が得られなくなるため、効率的なソレノイドバルブは役に立ちません。
| モジュール | 代表的なコンポーネント | パフォーマンスへの影響 |
|---|---|---|
| 空気の準備 | フィルター、レギュレーター、ルブリケーター | 汚染の防止、安定した圧力の維持、潤滑の制御 |
| 方向制御 | 電磁弁、エアバルブ、マニュアルバルブ | 応答速度とサイクルの信頼性を決定します |
| 作動 | シリンダー、グリッパー、ロータリーアクチュエーター | 圧力を機械的な動きと力に変換します |
| 真空処理 | 真空発生器、吸盤、真空フィルター | 非破壊で部品のピッキングと配置を可能にします |
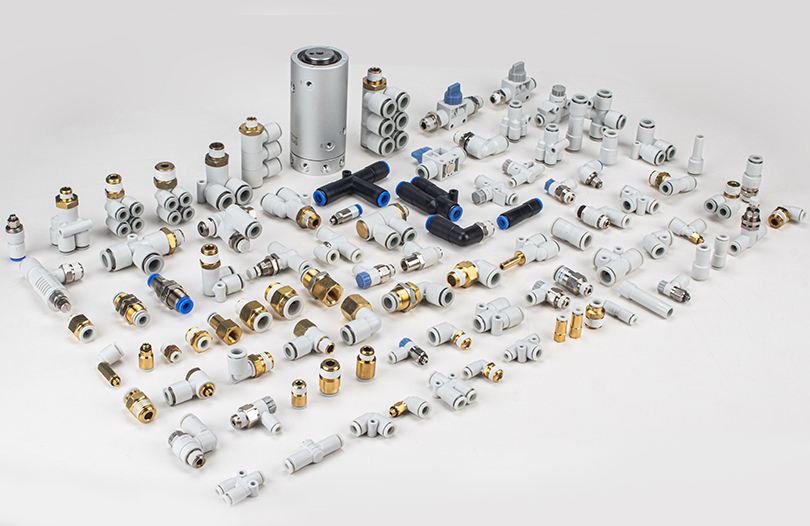
| 付属品 | フィッティング、サイレンサー、チューブ、バッファー | 漏れ量、騒音、部品の摩耗に影響を与える |
システム ビューは、実際的な方法で役に立ちます。障害が発生した場合、その原因は症状から 1 モジュール離れたところにあることがよくあります。真空ラインのグリップ力が弱まる場合は、真空発生器、真空フィルターの詰まり、または吸盤の摩耗に問題がある可能性があります。上流圧力を確認せずにカップだけを交換することは、自動化ラインで繰り返し故障が発生する最も一般的な原因です。
空気の準備: F.R.L.防衛の第一線としての部隊
圧縮空気品質の国際規格である ISO 8573-1 によれば、圧縮空気は固体粒子濃度、水分含有量、および油含有量によって分類されます。ほとんどの任意の産業用圧縮空気システムは、時間の経過とともにシールに損傷を与える可能性のある粒子サイズの空気を供給します。シリンダーまたはソレノイドバルブに流入する乾燥していない空気は金属キャビティ内に結露を生じ、凍結環境や標準的な工場設定では錆びやスプールの固着を引き起こします。ルブリケータは摩擦を減らすためにオイルミストを追加しますが、適切な潤滑剤と流量が重要です。
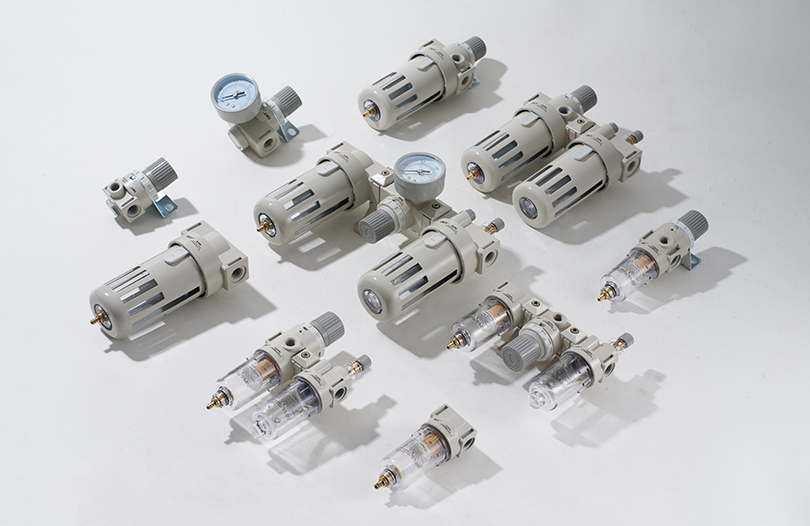
厳選されたF.R.L.部隊は防衛の第一線として機能します。フィルタは、下流のコンポーネントを塵、錆、結露から保護します。レギュレータは、アクチュエータが動作するように設計された圧力レベルを維持します。ルブリケータは、バルブやシリンダ内の可動部品に制御されたオイルミストが確実に供給されるようにします。これらの各機能は、数百万サイクルにわたる一貫したパフォーマンスという単純な結果に貢献します。
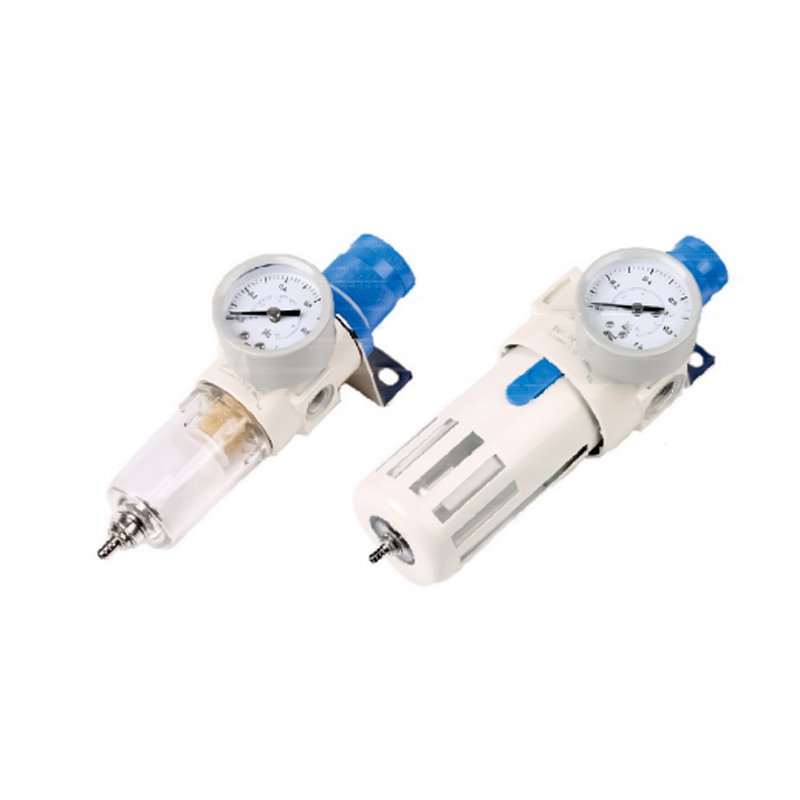 AFR/BFRシリーズ 信頼のF.R.L.用圧力調整フィルター選択 設定圧力を維持するセルフロック機構を備えた、圧力損失が小さく水分離性の高い小型フィルタレギュレータです。その幅広い調整範囲は、下流の流量と圧力の要件の一致をサポートします。 製品を見る→
F.R.Lの選択ポイント単位はよく誤解されます。流量は最初に確認するパラメータです。フィルターレギュレーターが小さすぎると、システムがフルデマンドのときに過剰な圧力降下が発生します。標準的なガイドは F.R.L のサイズです。同時に動作するすべての下流アクチュエータの流量要件の合計を少なくとも 20% 上回ります。圧力調整範囲も機械の使用圧力と一致する必要があります。 0.5 MPa で動作するラインの場合、レギュレーターは、設定値がスパンの極端な端に位置しないように、必要な値より広い調整範囲を持つ必要があります。
- フィルター孔径:汎用的には40μmが一般的。 5μmは精密機械やハイサイクル機械に使用されます。
- レギュレーターの感度: より優れたモデルは、動的な流量変化の下でも安定した圧力を維持します。
- 注油器: 点滴量はシリンダーのサイズとサイクル頻度ごとに調整可能である必要があります。
よくある間違いは、F.R.L. を配置することです。分配マニホールドから遠すぎます。レギュレーターと方向制御バルブの間の距離が長いと、圧力遅れが増大し、シリンダー速度が不安定になります。 F.R.L.が近づくほど、作業領域に近づくほど、圧力はより正確に制御されます。
方向制御:電磁弁と選定基準
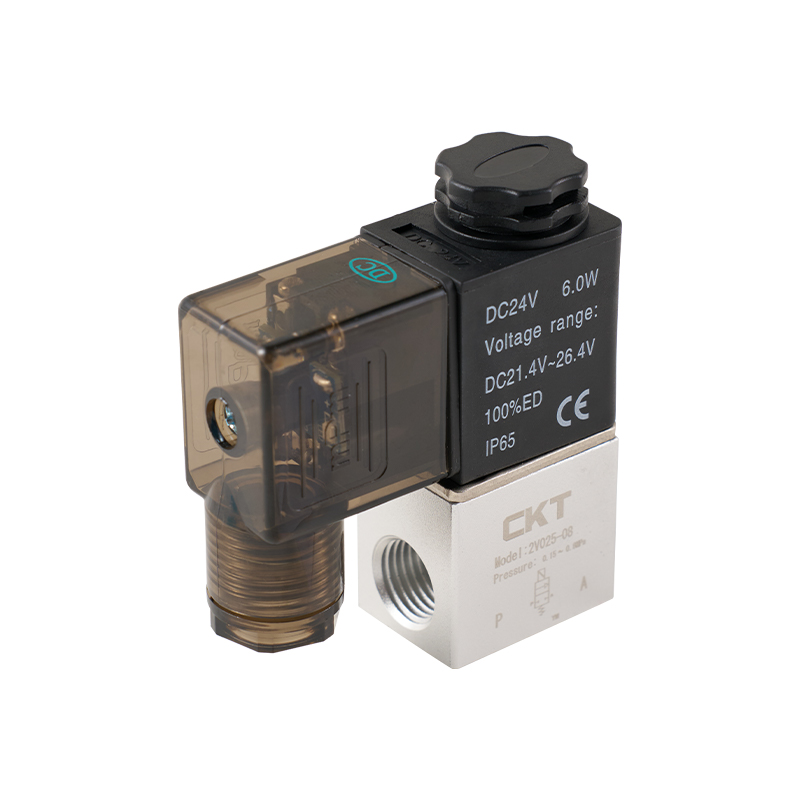
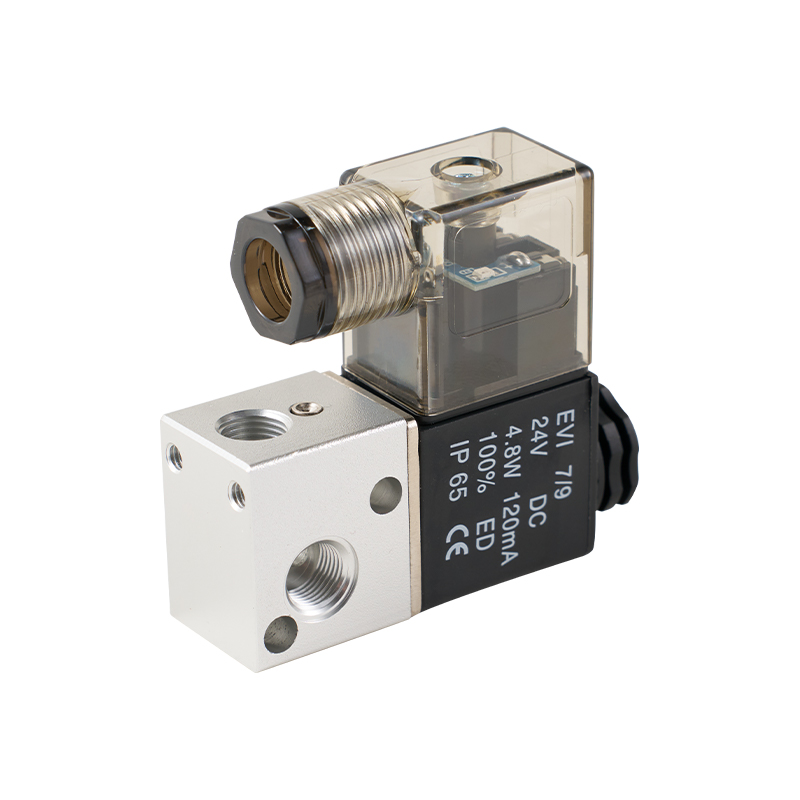
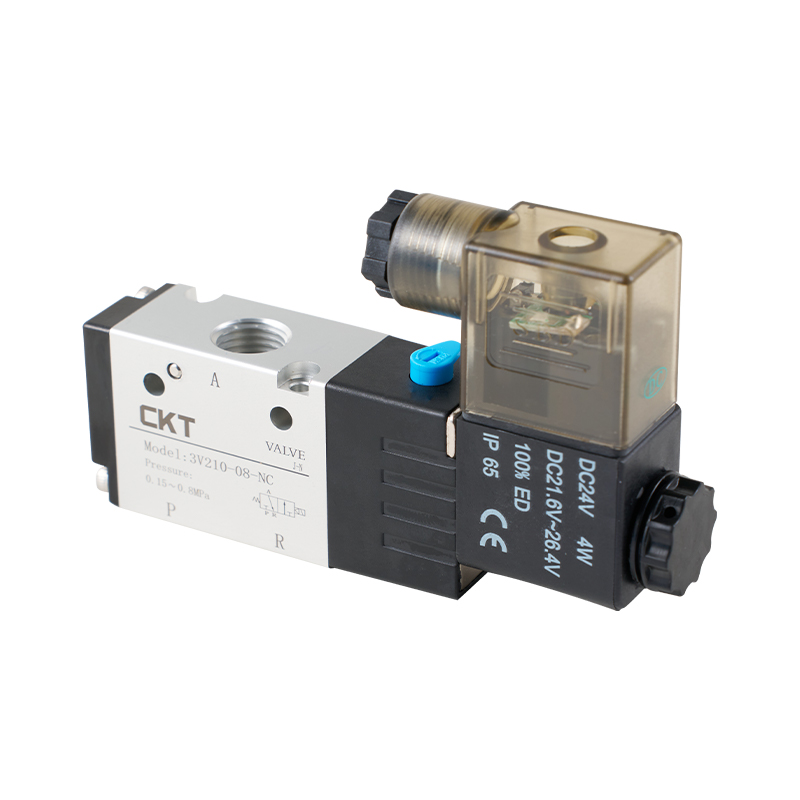
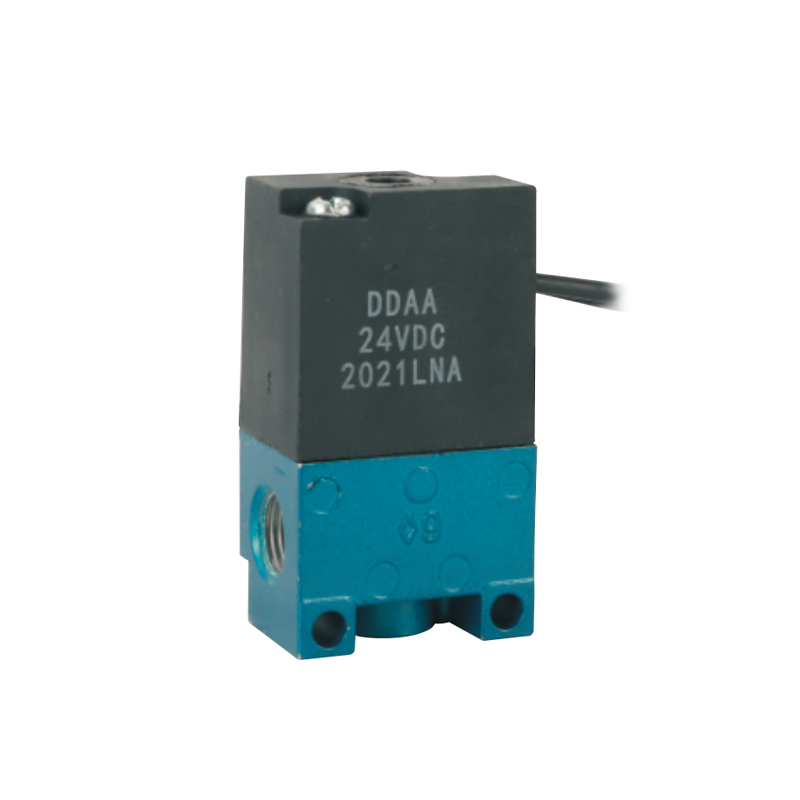
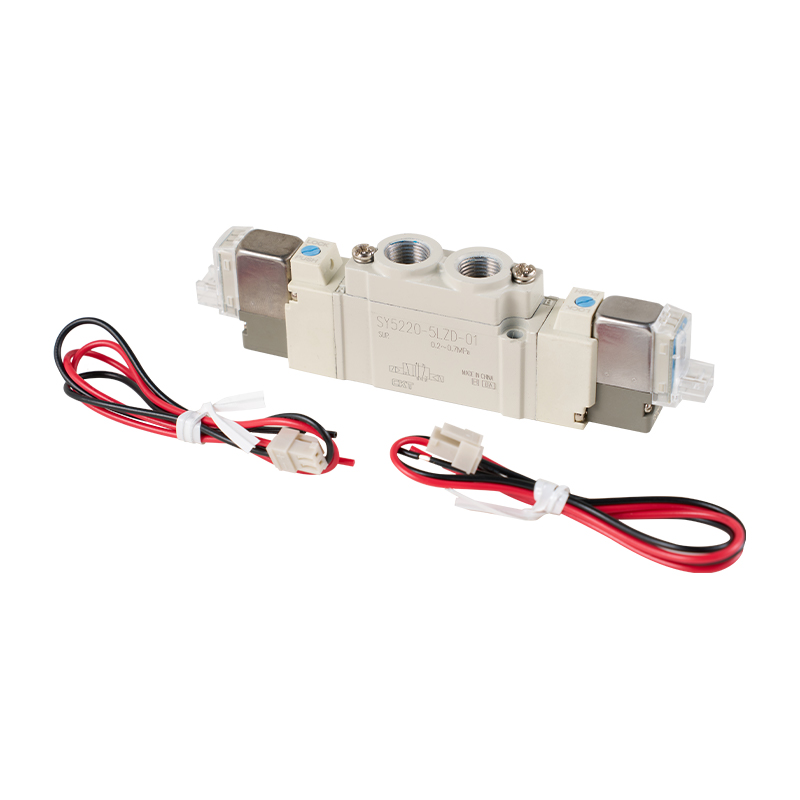
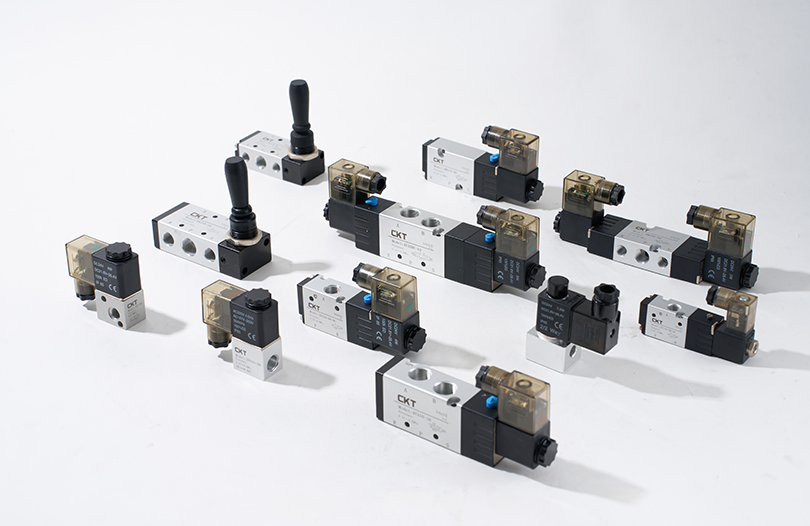
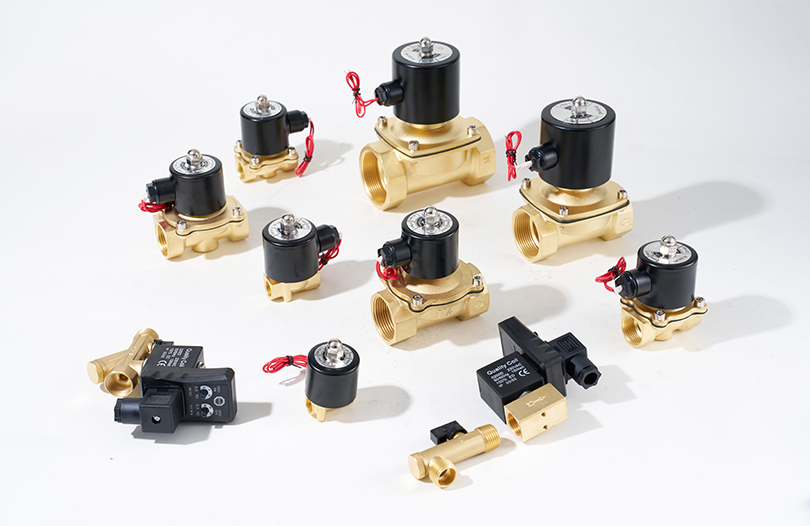
方向制御バルブは、シリンダーの応答速度とその位置を保持する時間を決定します。 2 つの基本構造は、直動式とパイロット操作式です。直動式バルブはソレノイドでスプールまたはプランジャーを動かし、通常、小流量用途では応答時間が短くなります。パイロット操作バルブはパイロット信号を使用してメインスプールを動かし、過剰なコイル電力を消費することなく、より高い流量を可能にします。
最も重要な仕様は Cv 係数 (流量係数) です。 Cv が高いということは、所定の圧力降下でバルブがより多くの空気を通過できることを意味します。シリンダーが目標速度に達するために特定の流量を必要とする場合、Cv が低すぎるバルブを選択すると、最大ストローク速度が制限されてしまいます。たとえば、0.6 MPa でストローク 100 mm のボア 32 mm のシリンダは、Cv 0.35 のバルブ定格を使用してサイクルを迅速に完了できますが、Cv が 0.2 に低下すると、同じ動作条件下でストローク時間が 30 ~ 40 パーセント増加する可能性があります。
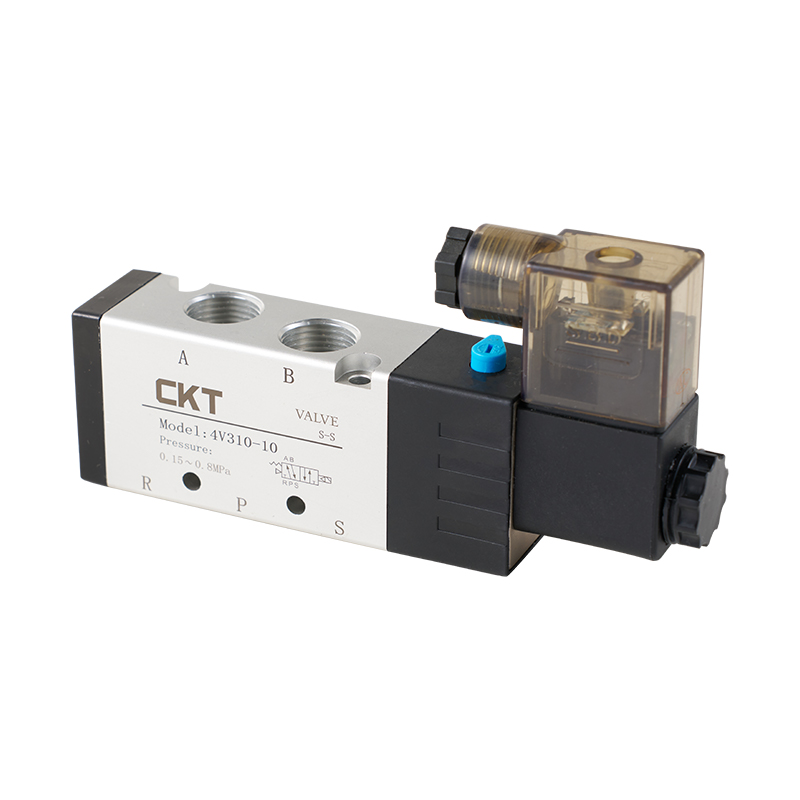
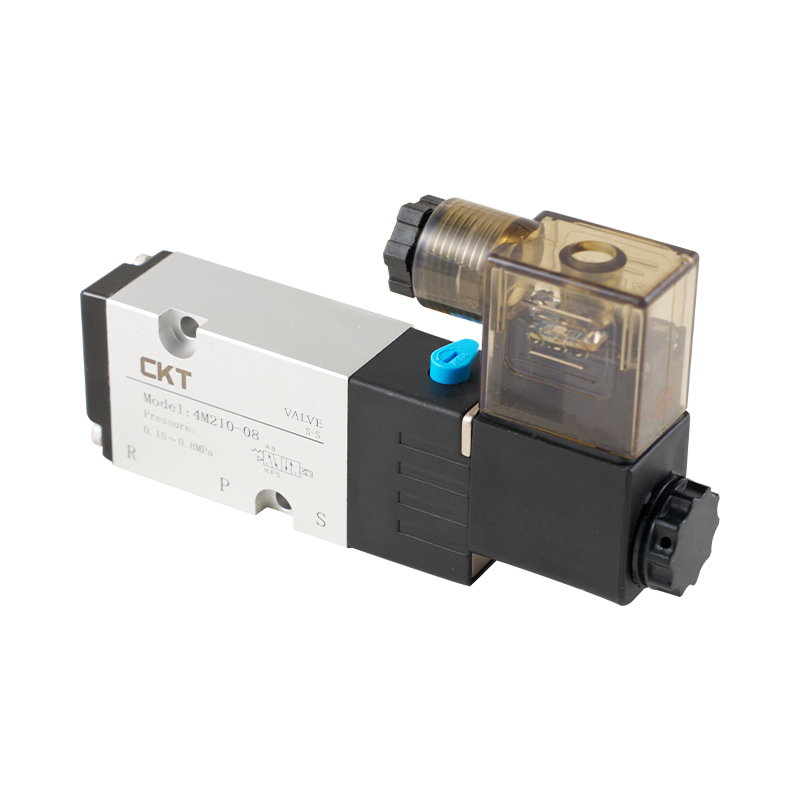
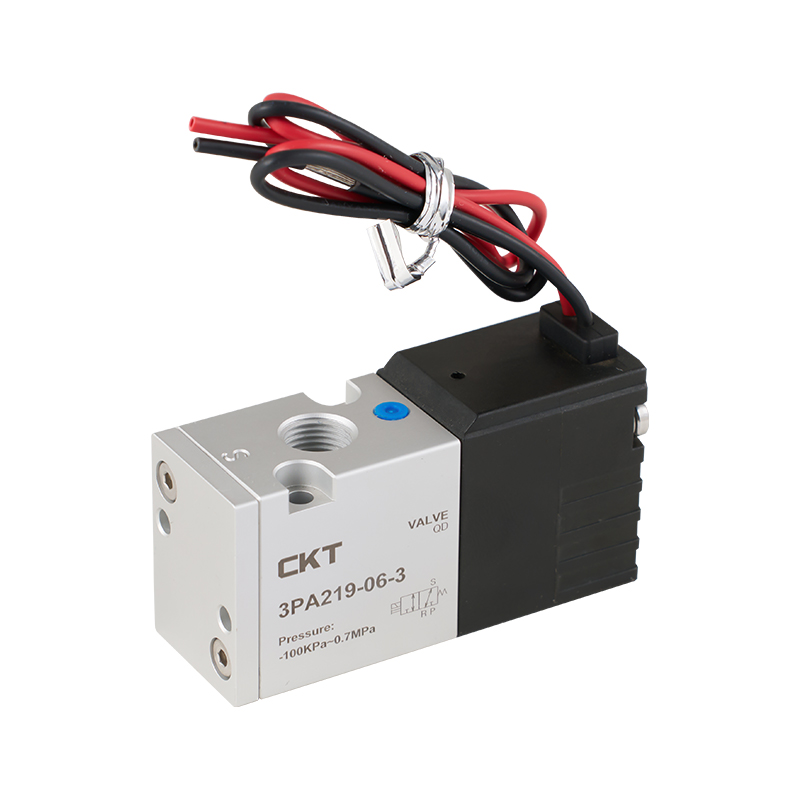
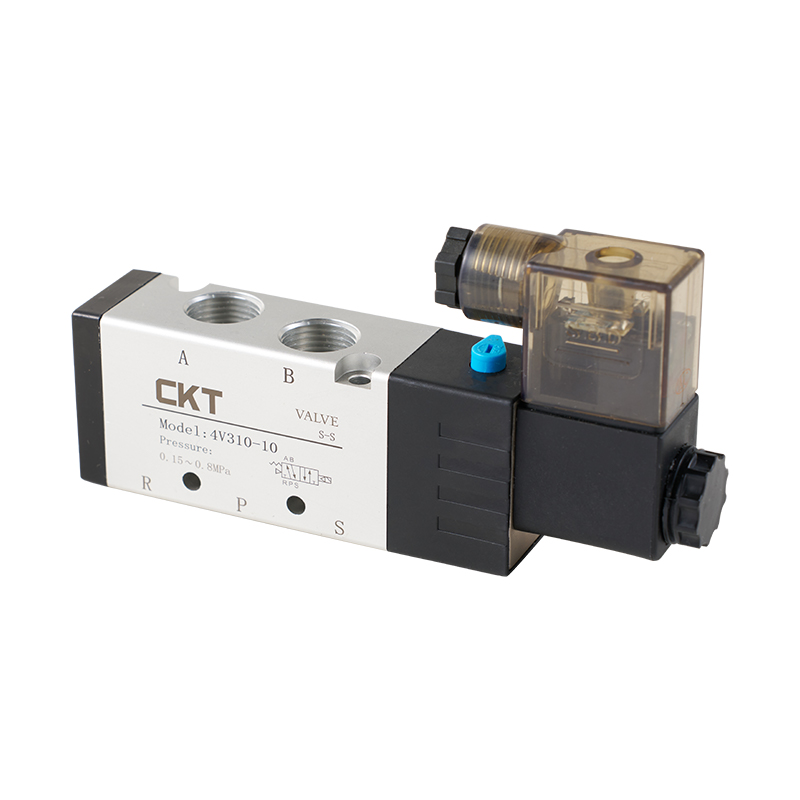 4Vシリーズ 大流量、高速応答のパイロット式5方ソレノイドバルブ 4V シリーズは、低漏れと動的応答を実現するスライド式カラム シールを提供し、オプションの 3 ポジション中央機能も備えています。 Cv 定格と素早い作動により、正確なシリンダー制御に適しています。 製品を見る→
応答時間もハイサイクルマシンの決定的な要素です。空気圧アプリケーションのソレノイド バルブは、電圧、コイルのワット数、内部流路に応じて、通常 5 ~ 20 ミリ秒以内に応答します。 1 秒あたり 3 サイクルで連続的に動作するデバイスでは、10 ms と 25 ms の応答時間の差により、利用可能なデューティ サイクル マージンが変化します。応答時間が短くなるように機構設計が計算されているにもかかわらず、バルブの速度が遅い場合、機械は期待されるスループットに達しない可能性があります。このため、CKT では、購入前にシリンダーのサイジングとともにバルブの応答と流量を検証することをお勧めします。
| パラメータ | 推奨範囲 | なぜそれが重要なのか |
|---|---|---|
| Cv 係数 | アクチュエータのサイズに応じて 0.1 ~ 1.5 | 最大流量、つまり最大速度を定義します |
| 応答時間 | 5~20ミリ秒 | ハンドリング機器のサイクルタイムに直接影響します。 |
| 電圧とワット数 | DC24Vコモン; AC110/220V対応 | エネルギー消費とコイルの発熱に影響を与える |
| 保護クラス | クリーンルーム用はIP40以上、水気のある場所用はIP65以上 | 過酷な環境における予期せぬ故障を防止 |
取り付けの品質もバルブの性能に影響します。電気接続の緩みやストレインリリーフの故障により、断続的なコイル動作が発生しますが、これは診断が難しいことで知られています。同様に、排気ポートにマフラーがないと騒音が増大し、バルブ内部のスプリング室に塵が逆流してスプールの摩耗が加速する可能性があります。
作動:エアシリンダによる確実な動作
エアシリンダーは、空圧オートメーションの作業アームです。選択は、生成される力を定義するボア サイズから始まります。力は作動圧力とピストン面積の積として計算されます。 0.5 MPa で、内径 32 mm のシリンダは押す方向に約 402 N の力を生成します。口径 50 mm のシリンダーは、同じ圧力で約 981 N を生成します。荷重が 600 N の場合、理論上の力がそれに近いように見えても、32 mm のボアでは仕事を行うことができません。摩擦、高速時のディレーティング、バルブ流量損失はすべて、実効力を 10 ~ 30% 減少させます。
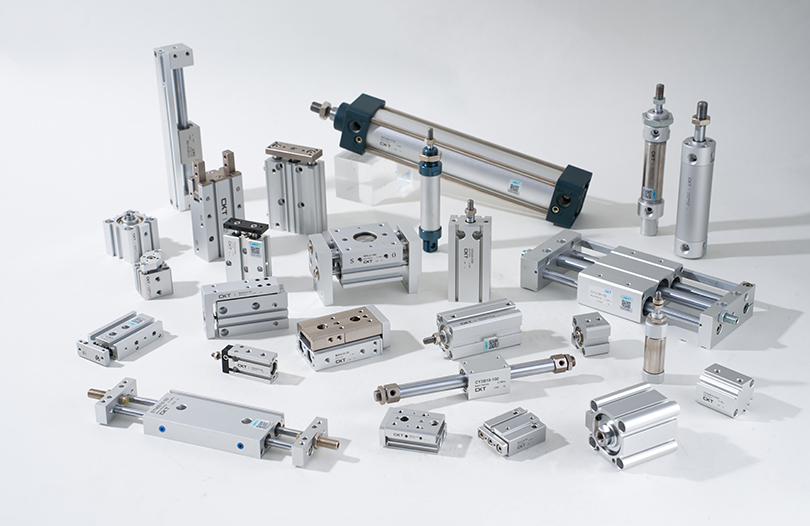
 コンパクト設計でクッション調整が可能なタイロッドスタンダードシリンダ SCシリーズ このタイロッド シリンダは、安定したクッション性と高温シールを備え、ボア サイズを問わず信頼性の高い力出力を提供します。その速度範囲とコンパクトな長さは、さまざまなストローク要件に効率的に対応します。 製品を見る→
ストローク長は移動距離と一致する必要がありますが、必要以上にストロークを大きくすることはできません。ストロークが長いほど、サイクルごとに消費される圧縮空気が多くなり、特にタイロッド設計の場合、ロッドが横荷重や座屈のリスクにさらされるようになります。エアシリンダのメーカーは通常、各ボアサイズに対して最大許容ピストン速度を提供しています。たとえば、標準シリンダは最大 500 mm/s の速度で確実に動作しますが、薄胴シリンダや特殊なガイドロッドシリンダには異なる制限がある場合があります。定格速度を超えるとシールの早期摩耗が発生し、ストロークの終わりに過剰なクッション衝撃が発生する可能性があります。
シリンダーの種類と用途の適合性
基本的な違いは、標準タイロッド シリンダとの違いです。標準タイロッド シリンダは堅牢で、複数の位置オプションで簡単に取り付けることができます。コンパクトなスペースに収まる薄いシリンダー。ロッドレスシリンダは、ロングストロークの移動用途で省スペースを実現します。 CXS などの多軸シリンダは、ストロークの短いピック アンド プレース ユニット用の複合二重シリンダ アクチュエータとして機能します。パラレルおよびカムタイプのユニットを含む空気圧グリッパーは、部品をクランプするための 2 つの対向するジョーを備えた特殊なシリンダーです。
- SC シリーズのような標準シリンダは、取り付けオプションの幅広い選択肢を提供し、機械製造の主力製品です。
- 垂直方向のスペースは限られているが、横方向の荷重は最小限に抑えられる場合は、薄いシリンダーをお勧めします。
- ロッドレスシリンダはストロークが従来のシリンダのスペースの2倍を超える場合に選択されます。
- グリッパーは、部品を確実に保持するために自動車や電子機器の組み立てに使用されます。
クッション性も重要な選択ポイントです。衝撃の終わりに衝撃を与えるシリンダーは、そのほとんどを機械構造で吸収し、コンポーネントの疲労を引き起こします。調整可能なクッションバルブを備えた標準シリンダーにより、エンジニアはストローク終了時の衝撃を和らげることができます。毎分 60 サイクルで動作する機械では、クッション力は、年単位で測定されるメンテナンス間隔と月単位で測定されるメンテナンス間隔の差を意味する場合があります。
真空自動化: 部品ハンドリングのための真空の生成と適用
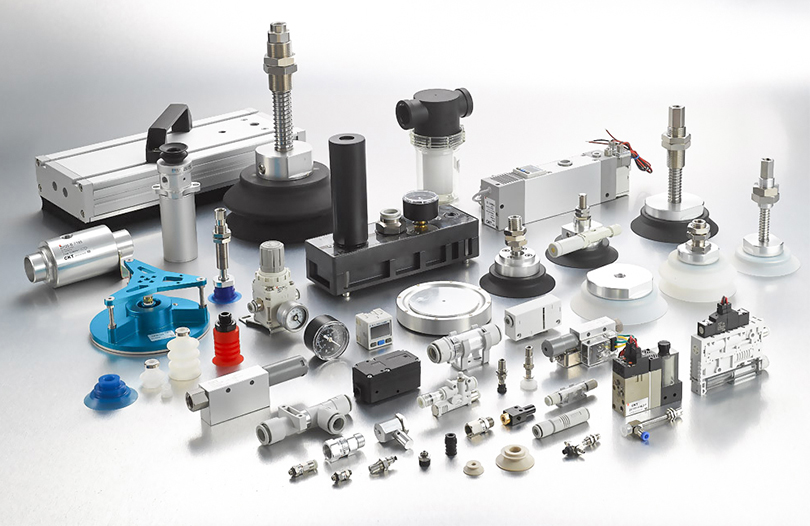
真空コンポーネントは、空圧オートメーション機器の中で独自の役割を果たします。部品を押すのではなく、差圧を利用して部品を持ち上げ、保持し、解放します。標準的な真空発生器は、空気供給を使用してベンチュリ効果によって真空を作り出す内蔵ユニットです。小型、低価格、小型部品の信頼性が高いです。マルチステージ真空発生器は、シングルステージユニットよりも高い真空を生成し、使用する空気の量が少ないため、閉ループの搬送または多孔質材料の取り扱いに価値があります。
真空発生器の選択は、必要な真空レベルと吸引流量から始まります。 -20 ~ -40 kPa の真空レベルは、金属シートやガラス パネルなどの平らで硬い部品を保持するのに十分です。ボール紙などの多孔質材料は部分的な真空しか保持できないため、漏れを補うために発生器でのより高い吸引流量が必要になります。滑らかで硬い表面では -80 kPa 以上に達する場合がありますが、吸引流量は中程度であれば十分です。真空レベルと吸引流量の組み合わせが間違っていると、動作中にリレーが停止し続ける問題が発生します。
吸盤も重要な役割を果たします。ジャバラタイプのカップは軟包装袋などの曲面に追従します。フラット カップは、硬く滑らかな表面に最適です。特別なスポンジカップは、通常のカップでは漏れてしまうようなざらざらした表面や凹凸のある表面用に設計されています。非接触カップは接触痕を防ぐために敏感な素材向けに指定されています。包装機のオペレーターにとって、表面形状と一致しないカップを選択すると、保持力が弱くなり、部品の落下が頻繁に発生します。たとえば、CKT の CBLP シリーズは、柔軟な包装袋用の複数折り波形カップを使用して特別に設計されています。
真空フィルタと逆止弁は重要なサポート部品です。フィルターは真空発生器への塵の侵入を防ぎ、寿命を延ばします。真空レギュレータは真空レベルを調整して、薄い部品や壊れやすい部品を過剰な吸引から保護します。真空安全バルブは、システムのシャットダウン時または部品の移送時に真空を瞬時に解放し、サイクル速度を向上させ、損傷を防止します。
空気圧コンポーネントを一般的な自動化タスクに適合させる
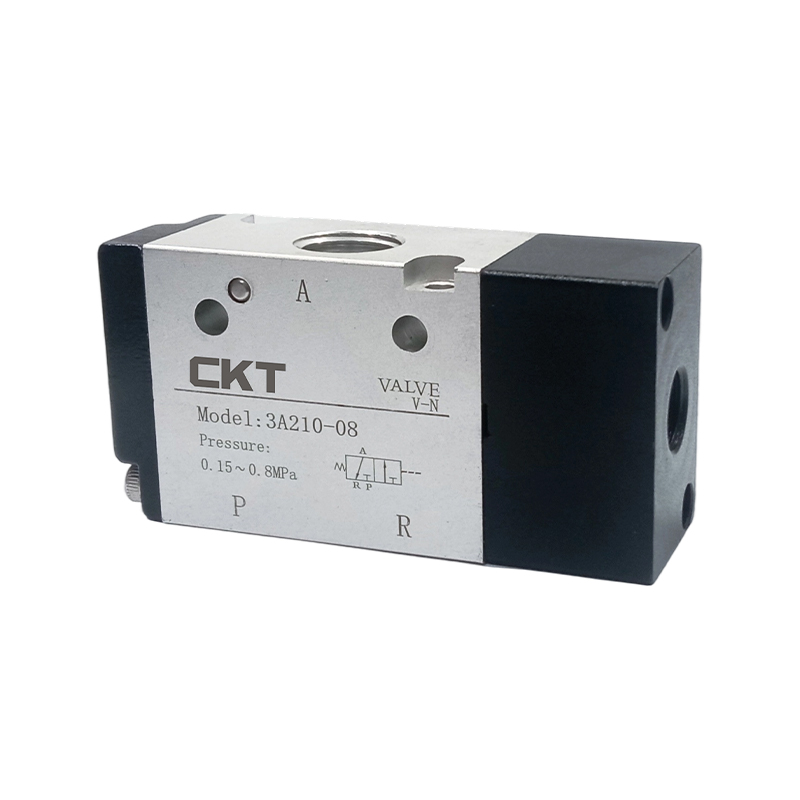
エンジニアリング チームは、標準のシリンダで十分なのか、それともロッドレス シリンダやサーボ制御のアクチュエータが必要なのかをよく尋ねます。答えは、マシン サイクルとフレームの物理的制約によって異なります。包装ラインでは、コンパクトな F.R.L.また、必要なストロークが短くスペースが狭いため、大口径シリンダよりも単純なミニシリンダを備えたソレノイドバルブの方が適している可能性があります。選別または検査システムでは、アクチュエータによってトリガーされる機械式バルブを使用してシーケンスを開始できますが、通常は柔軟性を考慮して PLC に接続されたソレノイドバルブが好まれます。
| アプリケーション | コアコンポーネント | 選択フォーカス |
|---|---|---|
| 部品の選択と配置 | グリッパー、真空発生器、吸盤 | 可搬質量、面接触、応答速度 |
| 材料搬送 | 真空コンベア、多段エジェクタ | 空気消費量、真空流量、材料の気孔率 |
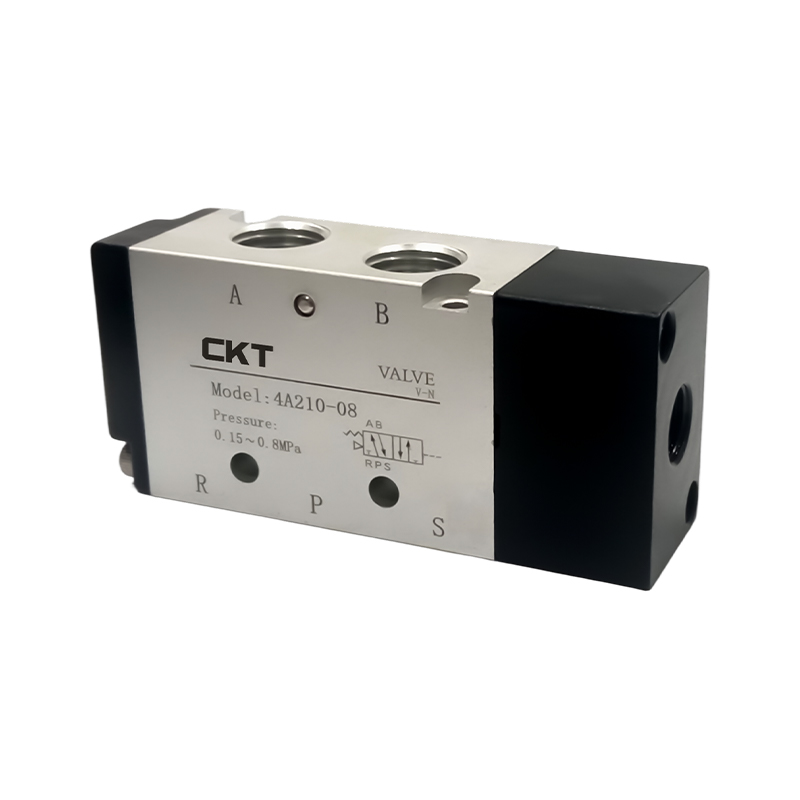
| ボックスを閉じてプレスする | 標準シリンダ、F.R.L.、4方バルブ | 力、ストローク、耐横荷重 |
| 高速ソート | 小型バルブ、高周波シリンダ | 応答時間, cycle rate, cushioning |
| クランプと保持 | メカニカルバルブ、グリップシリンダー、エアフィルター | クランプ力、再現性、安全性 |
調達決定を促進する主要な技術パラメータ
空圧オートメーション機器の調達決定は、決して価格だけで決定すべきではありません。いくつかの技術パラメータはライフサイクル コストに直接影響を及ぼし、それらを理解することは、保証期限が切れた後にメンテナンスの負担となる誤った選択を避けるのに役立ちます。
圧力範囲と動作点
標準の空気圧コンポーネントは 0.1 ~ 0.8 MPa の圧力範囲内で動作するように設計されており、ほとんどの機械は 0.5 ~ 0.7 MPa に設定されています。レギュレーターが 0.5 MPa に設定されている場合、コンポーネントはその時点で一貫した動作を示す必要があります。パイロット圧力の定格が 0.05 ~ 1.0 MPa のバルブは、シフト変更時の圧力変動に耐えられるため、産業用ラインでは多くの場合実用的な選択肢となります。真空システムでは、kPa 単位の圧力範囲がより重要になります。真空発生器は、システムの最悪の場合の真空要求に適合する必要があります。
応答時間とサイクルレート
ハイサイクル機器には、目標のサイクル レートをサポートする応答時間が必要です。 1 分あたり 40 サイクルで動作するマシンの場合、合計サイクル時間は 1.5 秒です。バルブの応答はわずか 10 ミリ秒かもしれませんが、シリンダーが 150 mm 移動するのに 600 ミリ秒かかり、機械が 300 ミリ秒の滞留時間を必要とする場合、残りの動作には 590 ミリ秒しか残らない計算になります。コンポーネントの応答が設計よりも遅い場合、マシンにはバッファーがなく、ピーク需要時に障害が発生します。
空気消費量とエネルギー効率
空気圧システムのエネルギー効率は、多くの場合、サイクルごとに消費される圧縮空気の量によって定義されます。ストロークが長いシリンダほど空気消費量が多くなります。継手の漏れ量がわずか 1 mm であると、空気消費量が年間数千リットル増加する可能性があります。マシンサイクルごとの空気消費量の測定は見落とされていますが、運転コストを削減するための効果的なツールです。毎日何千ものサイクルを行う工場では、しっかりと密閉されたコンポーネントと適切なサイズのシリンダーを選択することで、低価格のサプライヤーを使用する場合よりもはるかに多くの節約が可能になります。
寿命と摩耗率
空気圧バルブは多くの場合、数百万サイクルで評価されます。高品質のソレノイド バルブは 1,000 万サイクルに耐えることができますが、負荷の大きいシリンダー シールは 200 ~ 500 万ストローク後に交換が必要になる場合があります。環境は重要な変数です。ほこり、湿気、または化学的に攻撃的な空気は、コンポーネントの寿命を大幅に短縮します。濾過ユニットやシール材をアップグレードするだけで、稼働時間が数千時間増加する可能性があります。
ダウンタイムを防ぐインストールとメンテナンスの実践
正しい取り付けは、コンポーネントの品質と同じくらい耐用年数に影響を与えます。最初のステップは、圧縮空気が機械に入る前に適切に乾燥および濾過されていることを確認することです。空気圧アクセサリを取り付ける前に、パイプラインをフラッシュ洗浄する必要があります。パイプからの残留破片は、サイレンサーの詰まりやスプールの固着の主な原因です。一般的な産業メンテナンス慣行に従って、エア フィルター エレメントは 4000 運転時間ごと、またはフィルター全体の圧力降下が顕著になった場合にはそれより早く検査する必要があります。
シールの互換性も見落とされている点です。圧縮空気の温度やオイルミストの存在により、ゴムシールが膨張、収縮、亀裂を生じる可能性があります。シールの材質が動作温度範囲に適合していることを確認することが重要です。 CKT では、社内生産慣行として 100% 社内組立プロセスでシールをテストしており、制御された製造条件でシールがどのように動作するかを高い可視性で示しています。
定期的なメンテナンスには、シリンダーのクッション調整のチェック、排気マフラーの清掃、磁気スイッチの取り付け位置がずれていないことの確認などが含まれます。多くの工場では、スイッチの遅延の単純な位置変更が、機械が 1 分あたり 1 ~ 2 回のストロークを失う根本的な原因となっています。石鹸液や最新の超音波検出器を使用した音響リークチェックにより、空気圧プラントにおける最大のエネルギー浪費源であるカップリングのリークを特定できます。
シリンダーの信頼性が重要になると、シリンダーの取り付けと調整が話題になります。シリンダの軸と移動負荷の間のミスアライメントにより、実際の耐用年数が設計上の耐用年数のほんの一部に低下する可能性があります。理解する シリンダーの不適切な取り付けによる隠れたコスト 最も高価なシリンダーを選択することよりも重要です。
よくある質問
自分の機械に適した空気圧自動化装置を選択するにはどうすればよいですか?
まず、移動、掴む、押す、持ち上げる、並べ替えなどのタスクを定義します。積載重量、ストローク長、必要な速度、使用可能な作動圧力、サイクル速度、および環境条件を定義します。これらの基準から必要なボアを算出し、適切なCvを持つソレノイドバルブを選定し、F.R.L.を選定します。総流量に応じたサイズに設定されています。真空処理の場合は、必要な真空レベルと吸引流量を提供する発生器を選択し、カップのタイプを部品表面に合わせます。この順序では、コンポーネントは好みではなく測定可能なマシン要件に基づいて選択されます。
空圧オートメーション機器の動作が遅く、信頼性が低いのはなぜですか?
ほとんどの場合、原因は圧力降下と不適切な流量の組み合わせです。アンダーサイズのF.R.L.または部分的に詰まったフィルターが主な原因です。ソレノイドバルブが小さすぎると、シリンダーへの空気の流れが制限され、ストローク速度が遅くなります。継手の漏れやシールの摩耗も、徐々に圧力損失を引き起こします。シリンダー入口の圧力を確認し、レギュレーターステーションの圧力と比較します。 0.02 ~ 0.05 MPa を超える低下は調査する価値があります。
産業環境では空気圧コンポーネントはどのくらいの頻度で交換する必要がありますか?
交換間隔はサイクル数、使用圧力、空気の質、負荷条件によって異なります。ハイサイクル機械では、ソレノイドバルブは 500 万サイクル後に検査されることがよくあります。連続運転で 300 ~ 500 万サイクル後には、シリンダー シールに注意が必要になる場合があります。フィルターは通常、汚れに応じて 4000 ~ 8000 時間ごとにエレメントを交換する必要があります。最も信頼性の高いアプローチは、完全な故障を待つのではなく、サイクル数を追跡し、主要コンポーネントの耐用年数が終了したら交換することです。
単段真空発生器と多段真空発生器の違いは何ですか?
シングルステージ発生器はコンパクトで、シンプルな設計の内部ノズルにより適度な真空を提供します。これらは、ピックアンドプレース用途の小さな部品によく使用されます。多段発生器には直列または並列の複数のノズルがあり、真空単位あたりの圧縮空気消費量を抑えながら、より高い真空とより多くの吸引流量を生成します。これらは、多孔質材料、長い吸引ライン、または複数のカップがグループとして供給される用途向けに指定されています。
パフォーマンスを低下させることなく、空気圧システムの圧縮空気消費量を削減するにはどうすればよいですか?
空気消費量は絶対圧力に比例するため、動作圧力を最低許容レベルまで下げます。必要最小限のストローク長を持つシリンダを選定してください。高真空が必要な場合は、多段設計の真空発生器を使用してください。カップリングとフィッティングをメンテナンスして漏れを解消します。 F.R.Lをチェックしてください。圧力降下を防止し、過剰なオイルの流れをルブリケータで保護します。多くの場合、プロセスパラメータを変更せずに、漏れを修正するだけで空気消費量を 20 ~ 30% 削減できます。