

包装ラインは午後2時40分に停止する。ステーション 4 のプッシャー シリンダーのチューブに傷がついたため、メンテナンス監督者は夜の勤務前に交換する必要があります。銘板は判読できないため、信頼できる情報はノギスと巻尺のみです。この光景はオートメーションを導入しているすべての工場で繰り返されます。 空気圧シリンダーの寸法 注文書が書かれるずっと前から問題になるのです。ボアサイズによって、アクチュエータがステーションに必要な力を生成できるかどうかが決まります。モーションが目標位置に到達するかどうかはストローク長によって決まります。ロッドの直径によって、アクチュエータが曲がらずに負荷に耐えられるかどうかが決まります。どれか 1 つを間違って選択すると、機械はサイクルの遅さ、シールの漏れ、ロッドの曲がりなどのエラーを通知します。このガイドでは、標準、力表、計算例、測定手順、経験豊富なエンジニアが避けるべきフィッティングの間違いなど、選択および交換時に使用される寸法の完全なセットについて説明します。
以下のコンテンツは、グローバルな自動化を支配するメトリック規則に従っており、実際に使用されている例を次のサイトで使用しています。 6バールの作動圧力 、ブランドを並べて比較するときにカタログ番号が誤解を招く可能性がある箇所を強調します。
すべてを制御する 3 つの次元
ボア、ストローク、ロッド径 単なるカタログエントリーではありません。これらは、力、移動、安定性に関連する工学的な制約です。ボアはシリンダー チューブの内径であり、ピストン領域を定義します。圧縮空気がその領域を押すと、結果として生じる力はそれに正比例します。ストロークは、ピストンとロッドのアセンブリが完全に収縮した状態から完全に伸長した状態まで移動できる最大距離です。ロッドの直径は、特に長いストロークにおいて座屈する前にロッドがどの程度の圧縮荷重に耐えられるかを決定し、後退ストロークにおける有効ピストン面積を直接的に減少させます。
簡単な例は、3 つがどのように相互作用するかを示しています。あ 6 bar で 32 mm ボアシリンダー 理論上の押圧力は約 482 N になります。 12 mm のロッドを追加すると、ロッドがピストン領域の一部を占めるため、後退力は約 415 N に低下します。同じシリンダのストロークが 500 mm で、サポートされていない荷重を横に押す場合、ロッドが十分に太いか、ロッドが曲がらないように外部でガイドする必要があります。シリンダ図面上のその他すべての寸法 (取り付けスタイル、ポート サイズ、クッション長、スイッチ スロット、全長) は、これら 3 つの数値の背後にありますが、シリンダが機械のエンベロープに適合し、既存のエア ラインに接続されているかどうかを制御します。
ほとんどの設計レビューで使用される実際的なルールは、3 つの値を順番に書き留めることです。 ボア×ストローク×ロッド径 を確認し、機械の動作プロファイル、荷重経路、取り付けブラケットと照らし合わせて検証します。この習慣により、ほとんどの不一致はインストール前に検出されます。
標準ボアサイズと ISO ファミリ
国際シリンダーメーカーは、オートメーションの事実上の標準となっているメートルボアの進行に従っています。 8、10、16、20、25、32、40、50、63、80、100、125、140、160、200、250、320mm 。 8 ~ 320 mm の間では、各ステップでボア面積が約 25 パーセント増加します。これは、利用可能な力の同様のステップに相当します。 3 つの ISO ファミリがこの範囲の大部分をカバーしており、それぞれのボアのパッケージが異なります。
ISO6432 シリンダーは丸くて滑らかなチューブを使用し、8 ~ 25 mm の小さな穴をカバーします。これらは、クランプ、ピン挿入、および照明スイッチング動作に使用される典型的な「ミニ」シリンダーです。 ISO15552 シリンダーはタイロッドまたは押出成形ボディを使用し、32 ~ 320 mm のボアをカバーします。これらは一般的な自動化の主力製品です。 ISO 21287 コンパクトシリンダは、短縮されたボディで 20 ~ 100 mm のボアをカバーし、ストローク能力を犠牲にして設置高さを大幅に低く抑えています。穴のパターン、全長、ロッドのねじ山はすべてファミリーの規則に従っているため、マシンがどのファミリーに基づいて構築されているかを理解することが不可欠です。
| 家族 | ボア範囲 | ボディスタイル | 一般的な使用方法 |
|---|---|---|---|
| ISO 6432 | 8~25mm | 丸い滑らかなチューブ | 小型治具、クランプ、ピン挿入 |
| ISO 15552 | 32~320mm | タイロッドまたはプロファイルチューブ | 一般的な自動化、マテリアルハンドリング、押し上げおよび持ち上げ |
| ISO 21287 | 20~100mm | コンパクトな押出プロファイル | スペースに制約のあるステーション、ツーリング、ショートストローククランプ |
 ISO 15552 アプリケーション用 SC シリーズ タイロッド標準シリンダ このタイロッド シリンダは ISO 15552 エンベロープに従っており、交換可能な取り付け位置とポート位置を提供します。調整可能なクッションと高温シールを備えた 32 ~ 100 mm のボアが用意されており、信頼性の高い力を必要とする一般的な自動化タスクに適しています。 製品を見る→
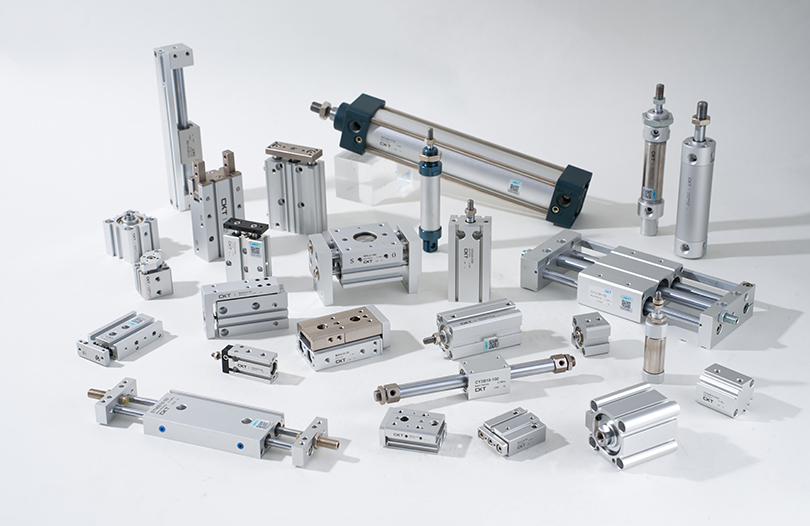
の SCシリーズ タイロッドシリンダ ISO 15552 エンベロープに従っているため、取り付け距離、ロッドねじ、ポートの位置は、同じ規格を使用する他のメーカーと一致しています。ボアサイズ全体の完全な仕様を比較する必要がある場合は、 CKTエアシリンダシリーズ に、このシリーズの各シリーズの構造図と取り付け寸法を示します。
ボアサイジング: 負荷から逆算して作業する
の starting point for bore selection is always the load. The governing equation is F = P x A ここで、F は必要な力、P は作動圧力、A はピストン面積です。メートル単位で、P が N/cm2、A が cm2 の場合、力はニュートンで表されます。 6 bar では、圧力はおよそ 60 N/cm² (0.6 MPa) です。 50 mm のボアのピストン面積は 19.63 cm² であるため、理論上の押す力は 19.63 x 60、つまり約 1178N になります。
典型的な例: ピッキングユニットは、 水平荷重500N ライン圧力6 bar。最小面積は 500 を 60 で割った値で、8.33 cm² に相当します。 32 mm のボアでは 8.04 cm² が得られますが、これはその値をわずかに下回ります。シールの摩擦、圧力降下、および加速力に対する通常の 25 ~ 50 パーセントの安全マージンを追加した後、次の標準ボア、40 mm、ピストン面積 12.57 cm² が正しい選択となります。これにより、75% の効率で理論上の力が 754 N、使用可能な力が約 565 N となり、500 N の要件を上回る十分な余裕が残ります。
| 内径(mm) | ピストン面積 (cm²) | 6 bar での力 (N) | 推奨使用荷重(N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60~90 |
| 20 | 3.14 | 188 | 95~140 |
| 25 | 4.91 | 295 | 150~220 |
| 32 | 8.04 | 482 | 240~360 |
| 40 | 12.57 | 754 | 375~565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360~3530 |
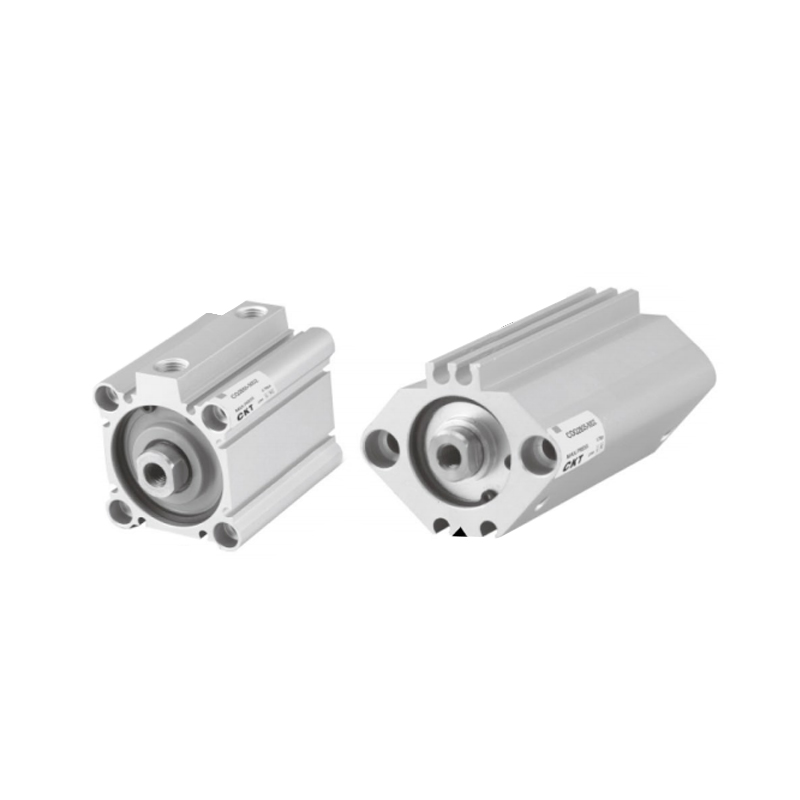 CQ2シリーズ 埋め込み型電磁スイッチ付薄形薄形シリンダ 同じボア力を維持しながら垂直方向のスペースを節約する薄肉シリンダ。凹型の磁気スイッチは損傷を防ぎ、水、冷却剤、強力な磁場に対する耐性があるため、狭い環境や過酷な環境でも実用的です。 製品を見る→
垂直方向のスペースが狭い機械では、CQ2 シリーズのようなコンパクトな薄型シリンダは同じボア サイズを使用しますが、ボディが大幅に短くなり、ストローク範囲とクッションのオプションが変わります。ボアが変更されていないため、力の計算は同じままです。取り付けられたエンベロープと利用可能な最大ストロークのみが変化します。標準ボディよりもコンパクトなボディを選択する前に、必ずこれらの制限を確認してください。
ストローク長さ: True Travel Plus Clearance
の stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
ストロークが長いと、別の制約セットが導入されます。ほとんどのボアでは 250 mm のストロークが簡単です。同じボアで 1000 mm のストロークを実現するには、より大きなロッド、より長いクッショニング ゾーン、そしてほとんどの場合、自重と負荷によるロッドの垂れ下がりを防ぐ外部ガイドが必要です。標準シリンダには、ボアとロッドの組み合わせごとに最大ストロークが記載されています。その値を超えると、通常はカスタムビルドまたは特大のロッドオプションが必要になります。設計でロッド直径の 8 ~ 10 倍を超えるストロークが必要な場合は、裸のロッドではなく、サポート ベアリング、リニア ガイド、またはスライド テーブルを計画してください。
- エンドクッション: 調整可能なクッションは、クッションシールがかみ合うまでに 15 ~ 30 mm のストロークが必要です。その余裕がなければ、ピストンは全速力でエンドキャップに激突します。
- 磁気スイッチ: ピストンはスイッチ感知ゾーンを完全に通過する必要があります。ストロークが短すぎると、PLC に信頼できるドウェル信号が残されません。
- カプラークリアランス: フローティングロッドカプラーを使用する場合は、片側に軸方向のクリアランスが必要です。これを忘れていることが、新しい設置で「ストロークがない」という苦情の一般的な原因です。
- ストロークのオーバーサイズ: 柔軟性を得るために余分なストロークを 50 mm 追加すると、エア消費量が増加し、ロッドにかかる曲げモーメントが増加し、余分な移動距離によりサイクルタイムが長くなります。
ロッド直径: プッシュ数とプル数が分岐する場所
の rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
の buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the ロッド直径の 4 乗 。ロッドの直径を半分にすると、許容可能な圧縮荷重が元の値の 16 分の 1 に減少します。外部ガイダンスを追加せずにロッドを 10 mm ロッドに交換すると、圧縮時に 1200 N に対応する 16 mm ロッドで 1000 mm のストロークが機能しない可能性があります。垂直プレス用途の場合は、ストロークと荷重の方向に対してロッドの直径を常に確認してください。完全に合理的なボアの選択は、ストロークに対して細すぎるロッドによって無効になることがよくあります。
ロッドの表面品質も寸法の話に含まれます。公称サイズであっても、傷、切り傷、またはクロムの摩耗があるロッドは、すぐにロッドシールから漏れます。交換前の使用済みシリンダーを測定する場合は、ロッドを 2 方向で測定し、読み取り値を比較します。 0.05 mm を超える楕円形の摩耗は、ロッドとシールが過度の横荷重下で動作していたことを示す信頼できる兆候です。
取り付け寸法: ボアだけでなくエンベロープに一致
同じボアとストロークを持つ 2 つのシリンダは、取り付け形式により完全に異なる取り付け寸法になる場合があります。 ISO 15552 は、フロント フランジ、リア フランジ、リア クレビス、リア ラグ、フート マウント、トラニオンなどの最も一般的な取り付けオプションを定義しています。それぞれの取り付けスタイルにより、全長、ボルトパターン、動作やアクセスのためにシリンダーの周囲に必要なスペースが変わります。
| 取付コード | 取付タイプ | 立体的な効果 | いつ使用するか |
|---|---|---|---|
| MS1 | 後クレビス | キャップの後ろにクレビスの長さを追加します。スイングクリアランスが必要 | 旋回または振動する負荷経路 |
| MP2 | フットマウント | 取り付け面を中心線より下に下げます。安定したベース | 高さ固定ブラケットによる水平プッシュ |
| MF1 | フロントフランジ | ヘッドプレートのフランジ。耐荷重端をサポートします | 引張荷重、垂直取付、小型固定金具 |
| MT4 | トラニオン | バレルにトラニオンピンを追加します。ボディ周囲にクリアランスが必要 | ダンプ、傾斜、回転動作 |
ブランド間での交換では、モデル番号だけでは十分ではありません。正確な取付形式については寸法図をご請求いただき、全長、ボルト穴距離、ロッドねじ径、ポート位置などを比較してください。あるメーカーの内径 40 mm のシリンダーは、同じ公称サイズの他のメーカーよりも 12 mm 長い場合があり、これはガード、センサー ブラケット、または隣のステーションに衝突するのに十分以上です。これは、改修プロジェクト中に見つかる最も頻繁な寸法の不一致です。
ポートサイズと空気需要: チェーン全体の寸法の決定
の cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| ボア範囲 (mm) | 一般的なポートネジ | 推奨チューブ外径 | 推奨バルブサイズ |
|---|---|---|---|
| 8~16 | M5またはG1/8 | 4~6mm | 直動弁 |
| 20 - 25 | G1/8 | 6~8mm | パイロット弁 |
| 32~40 | G1/4 | 8~10mm | 5/2または5/3バルブ |
| 50~63 | G1/4 または G3/8 | 10~12mm | 急速排気付き5/2バルブ |
| 80~100 | G3/8 または G1/2 | 12~16mm | 大容量5/2バルブ |
空気消費量も寸法に関連する計算であり、コンプレッサーのサイズ不足や圧力低下を防ぎます。 1 ストロークあたりの自由空気量は、ピストン面積にストロークを乗じ、作動圧力の圧縮比を乗じたものに近似します。のために 6 bar で 200 mm のストローク、63 mm のボア 、伸長では約 4.3 リットルの自由空気を消費し、収縮では約 4.1 リットルを消費します。毎分 20 倍サイクルでは、バルブ パイロットの消費と漏れを加える前に、シリンダーだけで毎分約 170 リットルの自由空気需要が発生します。シリンダー内部が空気圧を実際の動きにどのように変換するかを詳しく見ると、実際の回路でこれらの数値を解釈する際に役立ち、説明は寸法シートを超えています。
速度制御バルブをシリンダーのポートに直接取り付けるのが一般的ですが、その取り付け部を通る排気流によりピストンの最大速度が制限されます。ロッド速度の寸法がサイクルタイムにとって重要な場合は、継手とバルブの流量定格を一緒に確認してください。シリンダー自体が制限となることはほとんどありません。
銘板がなくなった場合の設置済みシリンダの測定
交換作業は、多くの場合、モデルタグに油汚れが付着していたり、読み取れない傷がついた磨耗したシリンダーから始まります。そのような状況では、ハードウェア自体からディメンション セットを回復する必要があります。以下のシーケンスは、ほとんどの標準シリンダで信頼性の高い結果をもたらします。
- ロッドからのストロークを測定します。 シリンダーを伸ばし、ロッド座面からロッド端までの露出したロッドの長さを測定します。引っ込めて再度測定してください。 2 つの読み取り値の違いはストロークです。この方法は、ロッドエンドがきれいな場合、約 0.5 mm の精度です。
- チューブ外径から内径を特定します。 円形シリンダーの場合、チューブの外径は通常、内径に 3 ~ 6 mm の壁厚を加えたものになります。 2 方向の外径を測定し、疑わしいシリーズのメーカーの寸法表と照合します。タイロッドシリンダでは、タイロッド間の距離はチューブ外径よりも信頼性の高いボア識別子です。
- ロッドの直径をノギスで測定します。 ロッド端から 2 つの垂直方向と 2 つの距離で測定値を取得します。小さい方の読み取り値が有効ロッドサイズです。 0.05 mm を超える差は摩耗を示します。
- 取り付け寸法を記録します。 取付穴間距離、穴径、フランジ厚さ、ロッド中心線から取付面までの距離、ロッドを縮めた状態での全長を測定します。
- ポートのスレッドを特定します。 ねじピッチゲージまたはテストフィッティングを使用してください。一般的な候補は、M5、G1/8、G1/4、G3/8、および G1/2 です。決して無理に取り付けないでください。ポートが損傷した場合は、単純な交換がシリンダ本体の交換に変わります。
- 部品を注文する前に図面を注文してください。 測定値を候補モデルのメーカーの寸法シートと比較します。ボア、ストローク、ロッド、取り付けスタイルがすべて一致している必要があります。 1 つの不一致でもインストールが停止するのに十分です。
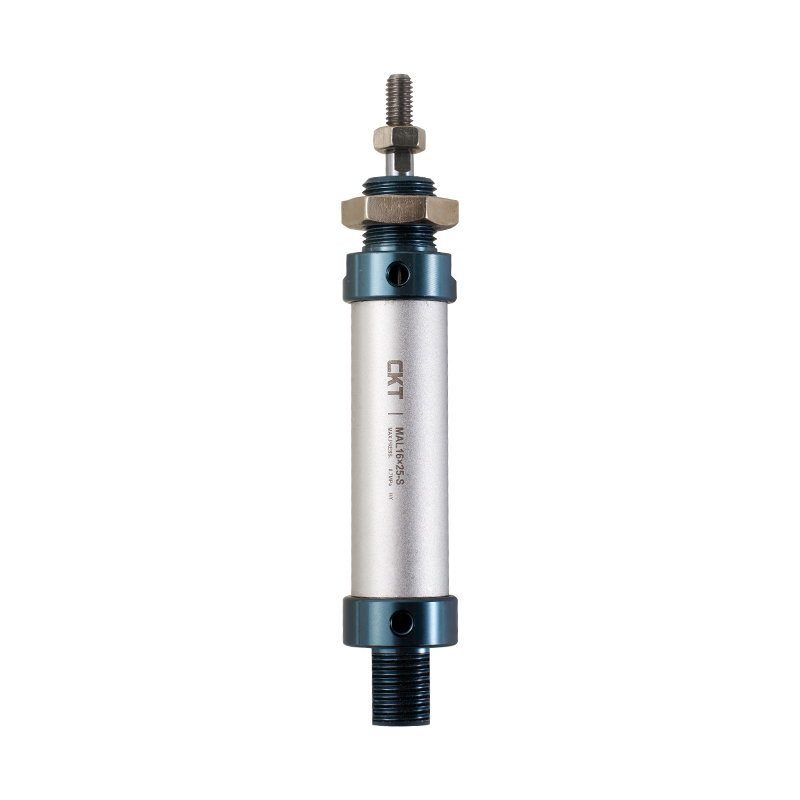 一般的な交換ニーズに対応したアルミ合金製ミニシリンダ MAL シリーズ ネジ付きエンドカバーと自己潤滑ベアリングを備えた軽量アルミニウム製丸管シリンダ。 20 ~ 40 mm の内径があり、梱包および取り扱い機器で使用される典型的な小型シリンダーで、現場測定ベースの交換に最適です。 製品を見る→
小口径範囲のメンテナンス交換用に、MAL シリーズ アルミニウム合金ミニ シリンダーは、梱包およびマテリアル ハンドリング機器で使用される最も一般的なフレームの 1 つです。本体の平面間寸法、ポートねじ、ロッドねじは規則的なパターンに従っており、元のモデルのタグがなくなっても現場での測定が簡単になります。
設置後にのみ現れる寸法の間違い
一部の寸法誤差は紙上では見えず、機械上では明らかです。以下のリストは、試運転や改造作業中に発生する最も一般的なものを集めたものです。
- 理論上余裕のあるアンダーサイズのボア。 6 bar で 25 mm のボアは、理論上 295 N を供給します。古いシール、15% の圧力降下、および高速加速質量で実際の需要が 280 N である場合、生産率が上昇するとシリンダーは失速します。経験豊富なチームは、公称荷重を少なくとも 30% 上回る使用可能力マージンを考慮して設計します。
- 隠れたコストを伴う特大ボア。 ボア 100 mm は、同じストロークでもボア 50 mm の約 4 倍の空気を消費します。シリンダーが大きくなると、ポートも大きくなり、ブラケットが重くなり、クッション時間が長くなります。大きいほど安全というわけではありません。運用コストが高くなるだけです。
- エンドクリアランスなしでストロークが選択されました。 公称ストロークまで正確に移動するシリンダは、全速力で機械フレームまたは製品ストップに衝突します。必ず両端にクリアランスを追加し、速度が 500 mm/s を超える場合はクッショントラベルを追加してください。
- メートル法とインチ法が混在する寸法。 1/2 インチのボアは 12.7 mm であり、12 mm や 16 mm ではありません。 6 mm と 1/4 インチ (6.35 mm) のロッドは、見た目には同じですが、負荷がかかると壊れ方が異なります。常に 1 つのシステムで測定し、明示的に変換します。
- 後退力は無視します。 600Nの荷重を垂直に押すシリンダは、多くの場合伸長できますが、ロッドが太くて有効収縮面積が小さい場合、同じ荷重を収縮できない場合があります。抜き方向はボアだけでなく実際のロッド径で確認してください。
- スイッチの溝の位置を確認していない。 の piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
よくある質問
空気圧シリンダーのラベルにある 32 x 100 は何を意味しますか?
つまり、 ボア32mm、ストローク100mm 。これは、メーカーが銘板上の 2 つの主要な寸法を要約する最も一般的な方法です。ロッド径は通常、個別に記載されるか、モデルコードに含まれます。
50 mm ボアのシリンダーは 6 bar でどれくらいの力を生み出すことができますか?
の theoretical push force is approximately 1178 N 。実際には、シールの摩擦とラインの圧力損失により、速度、継手のサイズ、潤滑状態に応じて、使用できる力がおよそ 600 ~ 900 N に減少します。
ロッド径によって押付け力は変わりますか?
いいえ。押圧力はピストン全面積から計算されます。ロッド径により有効面積が減少するだけです。 リトラクトストローク 、引っ張る力が低下します。
ISO 15552 シリンダを同じボアとストロークの ISO 21287 コンパクトシリンダに置き換えることはできますか?
取付パターン、全長、ポート位置、ロッドねじが適合する場合に限ります。コンパクトなボディははるかに短いですが、穴の間隔とクッションのオプションが異なります。ご注文前に必ず寸法図を比較してください。
必要以上に長いストロークを選択するとどうなりますか?
の cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
取り付けられたままのシリンダのポートサイズを確認するにはどうすればよいですか?
ねじピッチゲージでねじを測定するか、既知のテストフィッティングを試してください。最も一般的な空気圧ポートは、M5、G1/8、G1/4、G3/8、および G1/2 です。ねじ山を正しく識別することで、継手の取り付け時にシリンダポートが損傷するのを防ぎます。
指定されたボアサイズでの最大ストロークはどれくらいですか?
各メーカーは、ボアとロッドの組み合わせごとに最大ストローク値を公表しています。これらの値を超えると、ロッドの座屈抵抗とボディの安定性が制限要因になります。ロングストロークの場合は、より大きなロッドまたは外部リニアガイドが必須です。
注文前の重要なポイント
寸法に基づいて空気圧シリンダを選択することは体系的な作業です。ボアを固定するために必要な力と利用可能な圧力から始めます。機械の移動軌跡をクリアランスやクッション性を含めたストローク数に換算します。収縮力と座屈リスクの両方に対してロッドの直径を確認します。次に、取り付けスタイル、ポート サイズ、および全長を物理的なエンベロープと比較して確認します。これら 5 つのチェックにより、現場での故障の原因となる寸法の問題の 90% 以上がカバーされます。
メーカーからの寸法図を最終的な権限として保管してください。ブランド間のモデル間の差異は現実のものであり、取り付けブラケットのミリメートルの違いは、生産再開を遅らせるのに十分です。古いシリンダーで 2 回測定するのにかかる時間は、間違った交換によって生じるダウンタイムよりも常に短くなります。