

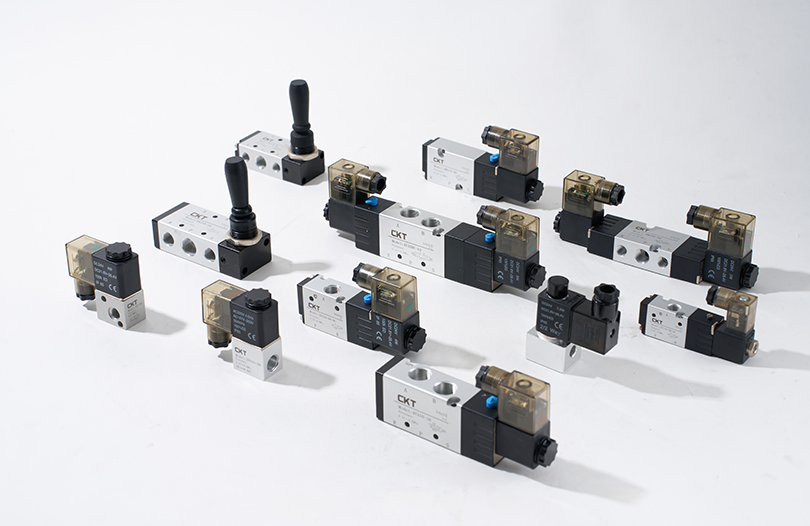
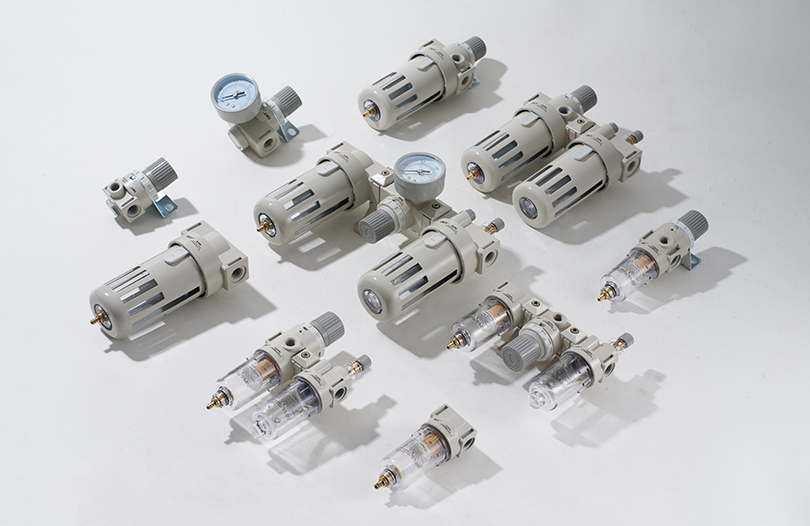
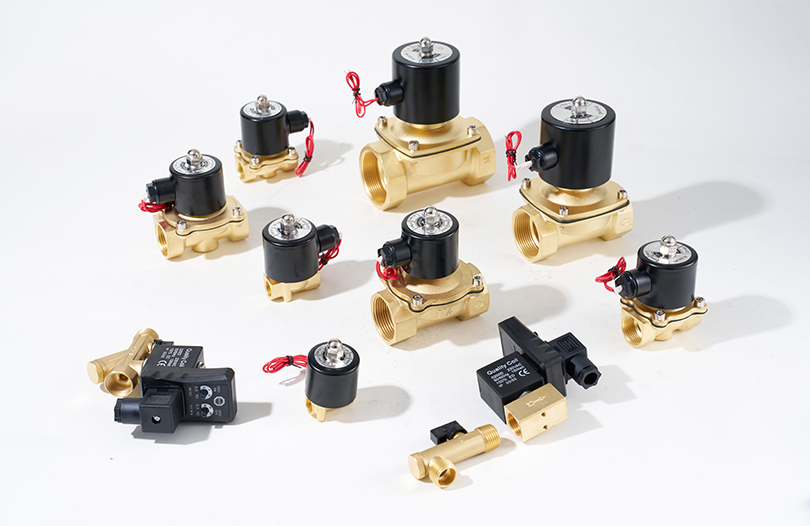
石油化学、水処理、エネルギー生産などの産業分野において、 プロセスバルブ 「血管内の弁」のように働き、あらゆる体液の流れを調節します。業界データによると、完全な工業生産システムでは、プロセス バルブの数が数百、さらには数千に達する可能性があります。それらの稼働状況は、生産効率 (バルブの故障により生産効率が 30% 以上低下する可能性があります) と安全性 (労働安全事故の約 40% はバルブの漏れまたは故障に関連しています) に直接影響します。しかし、ほとんどの実務者は依然としてそれらを「スイッチング ツール」としてのみ認識しており、その背後にある複雑な技術ロジックや運用および保守の重要性を無視しています。この記事では、プロセスバルブの定義、種類、選択、設置、緊急時の対応、日常点検の観点からプロセスバルブの中核となる知識を包括的に解説し、工業生産における実践的なガイダンスを提供します。
I. プロセスバルブとは何ですか?工業プロセスにおいてそれらはどのような役割を果たしますか?
プロセスバルブを真に理解するには、まず「スイッチ」という一次元の理解を超えて、動作原理、中核機能、工業的価値という三次元から解釈する必要があります。専門的な定義によれば、プロセスバルブは産業プロセス制御用に特別に設計された流体制御デバイスです。家庭用バルブ(蛇口バルブなど)と比較して、基本的なオンオフ機能を実現できるだけでなく、流体の流れ、圧力、温度などの重要なパラメータを正確に制御できます。また、高温、高圧、強い腐食、高粘度などの産業シナリオにおける複雑な作業条件にも適応する必要があります。その中心的な動作メカニズムは、内部の可動コンポーネント (バルブコア、ゲート、ボールなど) の動きを通じて流体チャネルの有効断面積を変更し、それによって流体伝達プロセスに積極的に介入することです。
工業プロセスでは、プロセスバルブは「複数の役割」を果たしており、それぞれの役割は生産の安定性と安全性に直接影響します。
精密な「流量調整装置」: ファインケミカルの製造において、特定の医薬品中間体の合成には、2 つの原料の比率を厳密に制御する必要があります (たとえば、原料 A と原料 B の比率は 1:2.5 に維持する必要があります)。このとき、2つの原料の供給流量をそれぞれ制御するには、2つの高精度プロセスバルブが必要です。バルブ調整の精度が不十分な場合、わずか 5% の流量偏差でも反応が不十分になり、不純物の生成が増加する可能性があります。これにより、製品の純度に影響が出る(99.5% から 95% 未満に低下する可能性がある)だけでなく、その後の分離と精製のコストも増加します。別の例は、食品加工産業におけるジュースの濃縮プロセスです。プロセスバルブは、滅菌装置に入る濃縮果汁の流量を安定させるために、濃縮果汁の流れを制御するために必要です。これにより、流速が速すぎることによる滅菌の不完全さ、装置の局所的な過熱、流速が遅すぎることによる果汁の劣化が回避されます。
信頼できる「セーフティ ガーディアン」: 一般的な安全バルブに加えて、プロセス バルブ ファミリには複数の「セーフティ メンバー」があります。たとえば、天然ガス輸送パイプラインでは、「緊急遮断バルブ」(プロセスバルブの一種) がパイプラインの圧力と流量を継続的に監視します。パイプラインの破断(急激な圧力低下)や漏洩(異常流量)を検知すると、0.5秒以内に自動的にパイプラインを閉じ、大量の天然ガス漏洩による爆発を防止します。化学企業の反応器システムには「オーバーフローバルブ」も設置されています。反応器内の材料の液面が安全な高さを超えると、オーバーフローバルブが自動的に開き、余分な材料をバックアップ貯蔵タンクに排出し、材料のオーバーフローによる火災や腐食事故を回避します。
柔軟な「プロセス スイッチャー」: 現代の工業生産では「多製品、複数バッチ」の柔軟な生産が求められることが多く、プロセス バルブはプロセス スイッチングを実現するためのコア コンポーネントです。自動車塗装工場を例にとると、異なる色の塗料を同じ一連のパイプラインを通じてスプレーガンに輸送する必要があります。このとき、プロセスバルブ群の協調切り替えにより、「赤色塗料配管の導通→塗装後の配管洗浄→青色塗料配管の導通への切り替え」というプロセスを実現することができる。色ごとに個別のパイプラインを敷設する必要がないため、設備コストと作業場の占有スペースが大幅に削減されます。石油化学の蒸留塔システムでは、留出するガソリン、軽油、灯油などの留分を、異なるプロセスバルブを切り替えることでそれぞれ対応する貯蔵タンクに導入し、連続生産と自動化を実現します。
II.プロセスバルブの一般的なタイプは何ですか?該当するシナリオの違いは何ですか?
プロセスバルブのタイプの分類は「任意」ではなく、産業シナリオにおける流体制御のさまざまな要件(スイッチング速度、調整精度、シール要件、動作条件への適応性など)に基づいて設計されています。一般的なタイプには、ゲート バルブ、ボール バルブ、グローブ バルブ、安全バルブだけでなく、バタフライ バルブ、チェック バルブ、ダイヤフラム バルブなどが含まれます。各タイプには、独自の構造設計と「専用の」用途シナリオがあります。これらをやみくもに組み合わせたり適合させたりすると、簡単に機器の故障につながる可能性があります。
1. ゲート バルブ: 「全閉」または「全開」のシナリオでよく使用されるのはなぜですか?
ゲートバルブの「長所」と「短所」は構造設計によって決まります。その中心コンポーネントには、ゲート (通常は長方形またはくさび形)、バルブ ステム、およびバルブ シートが含まれます。動作中、バルブ ステムの回転によりゲートが垂直に上昇します。ゲートが完全に持ち上げられると、流体は真っ直ぐなチャネルに沿って妨げられることなく流れることができ、他のタイプのバルブよりもはるかに低い非常に低い流れ抵抗係数 (通常は 0.1 未満) で流れます。ゲートが完全に下がると、ゲートは弁座にぴったりとフィットし、シールが達成されます。
適用シナリオとしては、流量調整の必要がなく、長時間にわたってオン・オフ状態を維持する必要がある大口径パイプラインにゲートバルブの「有利な分野」が集中しています。
上水道の幹線送水管:都市部の水道から都市部に水を供給する幹線管の直径は通常1メートル以上で、24時間給水する必要があります。ゲートバルブの低い流動抵抗特性により、ウォーターポンプのエネルギー消費を削減できます(流動抵抗が大きすぎる場合、ウォーターポンプは水圧を維持するために追加の作業を行う必要があります)。同時に、長期の全開状態では、ゲートとバルブシートの間に相対摩擦がなく、耐用年数は10年以上に達します。
大型発電所の蒸気ヘッダー:火力発電所では、ボイラーで発生した高温高圧の蒸気(最高温度540℃、最高圧力16MPa)が蒸気ヘッダーを介して各種タービンに分配されます。蒸気ヘッダーの直径は通常 0.8 ~ 1.5 メートルで、長時間にわたって全開状態を維持する必要があります。ゲート バルブの高温高圧耐性 (バルブ本体の材質は主にクロムモリブデン合金鋼) と低い流れ抵抗の利点は、このシナリオに完全に適合します。
しかし、ゲートバルブの「弱点」も明らかです。まず、流量を調整する際、ゲートが半開状態の場合、流体によりゲートシール面に強い「絞りエロージョン」が発生し(流量は全開状態の3~5倍になる場合があります)、短期間でシール面が摩耗して漏れが発生します。第二に、粒子状不純物(パイプライン溶接中に残った溶接スラグや流体中の沈殿物など)がゲートと弁座の間に入ると、ゲートが完全に閉じることができなくなり、シール効果に影響します。したがって、ゲート バルブは、頻繁な流量調整が必要なシナリオ (化学産業での反応器への供給など) や流体の固形分が多いシナリオ (鉱山での尾鉱輸送など) では使用しないでください。
2. ボールバルブ: 高速スイッチングシナリオでボールバルブが最初の選択肢となるのはなぜですか?
ボールバルブは「スピードとシール」を重視した構造設計となっております。バルブコアは中心に穴のあるボールです(穴の直径はパイプラインの内径と同じかわずかに小さい)。ボールの両側にはシールシート(主にポリテトラフルオロエチレンや金属製)が取り付けられています。動作中、バルブステムがボールを回転させます。ボール穴がパイプラインの軸と一致すると、バルブは完全に開きます。 90°回転後、ボールはパイプラインを完全にブロックし、バルブは完全に閉じます。
この構造により、ボール バルブには 3 つの主要な利点がもたらされ、高速スイッチング シナリオにおける「最初の選択肢」となります。
非常に速い切り替え速度: 従来のゲートバルブは開閉するためにバルブステムを複数回回転させる必要がありますが(たとえば、直径100mmのゲートバルブは10〜15回回転する必要があります)、ボールバルブは90°回転するだけで済みます(手動操作の場合は約1〜2秒、電動操作の場合は0.5秒以内に短縮できます)。これにより、緊急事態における事故のリスクを効果的に軽減できます。例えば、石油貯蔵タンクの出口パイプラインにおいて、貯蔵タンクの異常な液面低下(漏洩の可能性)が検出された場合、電動ボールバルブが瞬時に閉まり、大量の原油漏洩を回避できます。 LNG (液化天然ガス) 輸送パイプラインでは、ボールバルブの高速スイッチング特性により、システム圧力が変動したときに流体を適時に遮断して、凍結した機器や人員からの低温流体の漏れを防ぐことができます。
優れたシール性能:ボールとシールシートの間には線接触シールがあり(一部の高圧ボールバルブでは面接触)、シールシートの材質は弾性と耐摩耗性に優れており、流体圧力の変化に効果的に適応できます。低圧使用条件(例:0.1MPa)でも「漏れゼロ」を実現します。したがって、ボールバルブは、化学工業の溶媒輸送パイプライン(溶媒はほとんどが引火性、爆発性、または有毒物質であり、漏れは安全上の事故を引き起こす可能性があります)や製薬業界の薬液輸送パイプライン(薬液は高純度を必要とし、外部の不純物の侵入や薬液の漏れが許されない)など、高いシール要件が求められるシナリオで広く使用されています。
強力な耐汚染性:ボールの表面は滑らかで、回転中に「セルフクリーニング」効果があります。流体中の微粒子不純物はボール表面に付着しにくい。したがって、流体に少量の不純物が含まれるシナリオ (微量の塵が含まれる可能性がある都市ガスの輸送など) では、ボール バルブの故障率はゲート バルブの故障率よりもはるかに低くなります。
ただし、ボールバルブにも限界があります。通常のボールバルブ(フローティングボールバルブなど)は調整精度が低いです。正確な流量制御が必要なシナリオ (実験室の反応装置など) で使用すると、大きな流量変動が発生します。調整可能なボールバルブ (V ポートボールバルブなど) は流量調整を実現できますが、コストが高く、高粘度の流体 (アスファルトやシロップなど) には適していません。高粘度の流体はボールの表面に付着し、バルブの切り替えの柔軟性に影響を与えるためです。
3. グローブバルブ: 流量調整シナリオではどのような利点がありますか?
グローブバルブは「正確な調整」を重視した構造設計となっております。弁芯は円盤状(または針状)で、弁座は環状です。動作中、バルブステムはバルブコアを駆動してバルブシートの軸に沿って上下に移動し、バルブコアとバルブシートの間のギャップを変化させて流体の流れを調整します。グローブバルブはボールバルブやゲートバルブに比べて流路がZ字型になっており、全開時の流動抵抗が比較的大きくなります。しかし、この「デメリット」は精密な調整には「メリット」となり、流体が「Z」の字型の流路を流れると、流量変化がより安定し、弁芯のわずかな動きで流量を制御するのに都合がよい。
グローブ バルブの正確な調整の利点は、次のシナリオに完全に反映されます。
化学反応器の供給制御: 特定のポリマー材料の合成では、開始剤 (過酸化物など) を反応器にゆっくりと添加する必要があります。開始剤の添加量は全材料の0.1%~0.5%の間で厳密に管理し、添加速度は均一でなければなりません(添加が速すぎると反応が激しく急激な温度上昇を引き起こし、添加が遅すぎると反応時間が長くなります)。このとき、グローブバルブコアをわずかにリフトさせることにより(例えば、リフト量0.1mmの範囲)、開始剤の流量を0.5〜1L/hの範囲で制御することができ、安定した反応を確保することができる。
実験室の精密流体システム: 環境モニタリング実験室では、微量試薬 (濃度 0.01mol/L の標準溶液など) を流体システムを通じて検出装置まで正確に輸送する必要があります。現時点では、グローブバルブの調整精度は±0.01L/hに達する可能性があり、ボールバルブの調整精度(±0.1L/h)よりもはるかに高く、検出データの精度を効果的に保証できます。
暖房システムの温度調節: 大規模なオフィス ビルのセントラル ヒーティング システムでは、各部屋のラジエーターの水入口に小さな球形バルブが取り付けられています。玉形弁の開度を調整(例:1/4または1/2開度)することにより、ラジエーターに入る温水の流量を制御し、さまざまな地域の温度ニーズに合わせて室温(18℃〜25℃)を調整できます。
しかし、玉形弁の「流動抵抗が大きい」という欠点により、その適用範囲も制限されます。大流量のパイプライン(直径200mmを超える冷却水パイプラインなど)では、玉形弁を使用するとパイプラインの圧力損失が大きくなりすぎます(0.5MPa以上に達する可能性があります)。流量を維持するには追加の水ポンプ電力が必要となり、エネルギーの無駄が生じます。同時に、グローブバルブのバルブコアとバルブシートの間には面接触があり、長期間使用すると摩耗しやすくなります。シール部品(バルブコアシールなど)は定期的に交換する必要があるため、メンテナンスコストが比較的高くなります。
4. 安全弁: 産業システムの「安全障壁」—その動作原理は何ですか?
安全弁はプロセスバルブの中でも「安全性に特化した」タイプです。設計の目的は、許容範囲を超えた圧力による産業システムの爆発、破裂、その他の事故を防ぐことです。したがって、その動作原理には「自動性」と「信頼性」という2つの特徴があります。安全弁の中心部品には、バルブコア、バルブシート、スプリング(またはウェイト)、調整ナットが含まれます。基本的な動作プロセスは次のとおりです。通常の動作条件では、スプリング (または重り) の圧力によってバルブ コアがバルブ シートにしっかりと押し付けられ、バルブが閉じます。システム圧力が事前設定値(つまり、安全弁の「設定圧力」)を超えると、流体圧力がスプリング(または重り)の圧力に打ち勝ってバルブコアが持ち上げられ、バルブが開いて過剰な流体が排出ポートから排出されます。システム圧力が「再着圧」(通常、設定圧力より 5% ~ 10% 低い) まで低下すると、スプリング (または重り) の圧力によってバルブ コアが再びバルブ シートに押し戻され、バルブが閉じ、システムは通常の動作に戻ります。
さまざまな駆動方法に応じて、安全弁はスプリング式、ウェイト式、パイロット式などに分類でき、タイプが異なると適用可能なシナリオも異なります。
スプリング式安全弁:構造がシンプルで小型、取付が容易です。これらは、ほとんどの産業シナリオ (ボイラー、圧力容器、圧力パイプラインなど) に適しています。例えば、蒸気ボイラーの場合、バネ式安全弁の設定圧力は、通常、ボイラーの定格圧力の1.05~1.1倍に設定されます(例えば、定格圧力10MPaのボイラーの場合、設定圧力は10.5MPaに設定されます)。ボイラー内の蒸気圧力が10.5MPaを超えると安全弁が自動的に開いて圧力を開放し、過圧によるボイラーの爆発を防ぎます。
錘形安全弁:錘の重力によるシールを実現し、圧力調整精度が高いが、サイズが大きく、設置角度の要求が厳しい(垂直設置が必須)。主に固定設備(大型貯蔵タンクや反応器など)に使用されます。例えば、石油貯蔵タンクの上部には錘式の安全弁が設置されています。原料の揮発により貯蔵タンク内の圧力が上昇し、設定圧力を超えると安全弁が開き、揮発性ガスを大気中(または回収装置)に放出し、貯蔵タンクの変形を防ぎます。
パイロット式安全弁:主弁とパイロット弁から構成されます。パイロット バルブはシステム圧力の監視を担当し、メイン バルブは圧力解放を担当します。敏感な動作と優れたシール性能の特性を備えており、高圧および大流量のシナリオ(大型天然ガスパイプラインや火力発電所の主蒸気パイプラインなど)に適しています。例えば、長距離の天然ガスパイプラインでは、パイロット式安全弁の設定圧力がパイプラインの設計圧力の1.08倍に設定されています。管路圧力が異常上昇した場合、まずパイロット弁が開き、制御油回路(またはガス回路)を介して主弁が押し開かれ、急速な圧力開放が行われます。
安全弁の「設定圧力」は専門家によって校正され、定期的に (少なくとも年に 1 回) 検証される必要があることに注意してください。設定圧力が高すぎると安全保護機能が失われます。設定圧力が低すぎると安全弁が頻繁に開き、液の無駄や機器の磨耗につながります。
Ⅲ.プロセスバルブを適切にメンテナンスするにはどうすればよいですか?耐用年数を延ばすことができるメンテナンス内容はどれですか?
プロセスバルブの寿命は、製品の品質だけでなく、日々のメンテナンスの「磨き」にも大きく左右されます。産業機器のメンテナンスデータ統計によると、日常のメンテナンスを適切に行ったプロセスバルブの耐用年数は 30% ~ 50% 延長され、故障率は 60% 以上減少します。しかし、多くの企業は保守プロセスにおいて「予防よりも保守を重視する」という誤解を持っています。バルブに漏れや詰まりなどの問題が発生した場合にのみメンテナンスが行われるため、メンテナンスコストが増加するだけでなく、生産スケジュールが混乱することになります。以下では、プロセス バルブの主要なメンテナンス ポイントを、洗浄、潤滑、漏れ検出の 3 つの主要な側面から詳しく説明します。
1. 定期的なクリーニング: 不純物によるバルブの「損傷」を防止する必要があるのはなぜですか?
工業用流体には、油中の沈殿物、廃水中の浮遊物質、蒸気中のスケール、化学原料中の固体粒子など、さまざまな不純物が含まれていることがよくあります。これらの不純物がバルブ内に長期間蓄積すると、バルブのコンポーネントに「進行性の損傷」が発生します。
シール面の摩耗: 不純物粒子がバルブコアとシートのシール面に埋め込まれ、傷や穴が生じ、シール性能が損なわれ、漏れが発生する可能性があります。たとえば、下水処理プラントの汚泥輸送パイプラインでは、汚泥中の砂粒子が流体とともに流れ、ゲート バルブのゲート シール面を継続的に侵食します。適時に清掃しないと、ゲート バルブのシールが 3 ~ 6 か月以内に破損し、漏れが発生します。
可動部品の詰まり: バルブステムとコアの可動ギャップに不純物が蓄積し、バルブステムの上昇やコアの回転が困難になります。ひどい場合にはバルブが固着して正常に開閉できなくなる場合があります。たとえば、化学工業のスラリー輸送パイプラインでは、スラリー中の固体粒子がバルブステムとボールバルブの本体の間の隙間に付着します。定期的に清掃しないと、バルブステムがボールを回転させることができなくなり、バルブが動作しなくなります。
流路の詰まり: 小径のバルブ (直径 15 mm 未満のグローブ バルブなど) の場合、流体中の不純物粒子がバルブ コアとシートの間の隙間を塞ぎ、バルブが正常に流れを調整できなくなる可能性があります。たとえば、実験室の試薬輸送パイプラインでは、試薬中の微小な不純物がグローブバルブのコアギャップを詰まらせ、試薬流量の突然の低下を引き起こし、実験を中断する可能性があります。
さまざまなシナリオには、差別化された洗浄方法が必要です。
不純物含有量が多いシナリオ(鉱山尾鉱の輸送、廃水処理など): バルブ入口の前に「Y 型フィルター」または「バスケット フィルター」を取り付けます。フィルタースクリーンの口径は、不純物粒子のサイズ(通常は0.1〜1mm)に基づいて選択する必要があります。フィルターは週に 1 回洗浄し (フィルターのドレンを開けて不純物を排出します)、フィルターを分解してスクリーンを月に 1 回洗浄します (高圧水で洗い流すか、化学洗浄剤に浸します)。さらに、3 か月ごとにバルブを分解して、コア、シート、ステムなどのコンポーネントを徹底的に洗浄します。金属コンポーネントの場合は、ワイヤー ブラシ (またはサンドペーパー) を使用して表面の不純物や錆を取り除き、中性洗剤 (薄めた食器用洗剤など) で洗浄します。非金属コンポーネント (PTFE シールなど) の場合は、硬い工具で表面を傷つけないように柔らかい布で拭きます。
きれいな流体(蒸気、純水、天然ガスなど)を使用するシナリオ: バルブを頻繁に分解する必要はありませんが、バルブの外面は 6 か月ごとに清掃する必要があります (圧縮空気でほこりを吹き飛ばし、湿らせた布でバルブ本体を拭きます)。バルブの排気口(安全弁の排気口など)が詰まっていないか定期的に確認してください。詰まっている場合は、細いワイヤー (または専用のクリーニングピン) で詰まりを取り除きます。
2. 潤滑メンテナンス: 定期的な潤滑が必要なコンポーネントはどれですか?
コンポーネントの移動 プロセスバルブ (バルブステム、ベアリング、歯車伝動機構など)動作中に摩擦が発生します。潤滑がないと部品の摩耗が促進され、動作抵抗が増加し、「焼き付き」が発生する可能性もあります。したがって、潤滑メンテナンスの核心は、「適切な潤滑剤の選択、適切な給油箇所の特定、給油サイクルの管理」です。
(1) 潤滑が必要な部品の特定
バルブステム: バルブステムは、コアと作動機構を接続する重要なコンポーネントです。通常、その表面にはネジ山(コアとの接続用)または滑らかな表面(スタッフィングボックスとのマッチング用)が付いています。バルブの作動中、ステムはスタッフィングボックス内のパッキンと擦れます。無給油ではパッキンの磨耗が進み、外部漏れの原因となります。また、摩擦によりステムのネジ山が錆びてしまうと、ステムの持ち上げが困難になり、バルブの動作に影響を及ぼします。
ベアリング:大口径バルブ(直径300mmを超えるゲートバルブやボールバルブなど)には、回転抵抗を低減するためにステムと本体の間にベアリング(主に転がり軸受または滑り軸受)が装備されています。運転中、軸受の内輪・外輪と転動体(または摺動面)との間に摩擦が発生します。潤滑が不十分になるとベアリングの過熱や磨耗が発生し、ひどい場合にはバルブが動かなくなってしまう「ベアリング焼き付き」を引き起こします。
歯車伝達機構: 電気式または空気圧式のバルブ アクチュエータには通常、モーターまたはシリンダーからバルブ ステムに動力を伝達するための歯車伝達機構 (平歯車、かさ歯車など) が含まれています。ギヤの噛み合い部分に潤滑がないと歯面の摩耗が促進され、「歯の固着」(高温での金属表面の固着)や「歯の剥離」が発生し、動力伝達効率が低下し、アクチュエータの故障の原因となることがあります。
(2) 適切な潤滑剤を選択するにはどうすればよいですか?
潤滑剤の選択は、バルブの動作条件 (温度、圧力、流体特性) および構成材料に合わせて行う必要があります。さまざまなシナリオの潤滑剤の種類には大きな違いがあります。
高温条件(温度 > 200°C、例: 蒸気パイプライン、高温熱油パイプライン): 二硫化モリブデン グリース(最高 350 °C の温度に耐える)やスルホン酸カルシウム複合グリース(最高 250 °C の温度に耐える)などの高温耐性の潤滑剤が必要です。これらの潤滑剤は高温でも分解したり流出したりせず、部品表面に安定した潤滑膜を形成します。たとえば、蒸気ヘッダーのゲート バルブのステムとベアリングには、高温での潤滑剤の破損を防ぐために二硫化モリブデン グリースを塗布する必要があります。
低温条件(温度 < -20°C、LNG パイプライン、低温エチレングリコール パイプラインなど): PTFE ベースのグリース(凝固点 < -60 °C)やシリコーン ベースのグリース(凝固点 < -40 °C)などの低凝固点潤滑剤が必要です。通常の潤滑剤は低温で固化して潤滑性を失いますが、本潤滑剤は良好な流動性を維持します。たとえば、LNG 輸送パイプラインのボールバルブのステムとシールシートは、低温でのバルブの正常な動作を確保するために PTFE ベースのグリースでコーティングする必要があります。
腐食条件(流体は酸、アルカリ、または塩溶液です。例: 化学産業の酸塩基輸送パイプライン): フルオロカーボン グリース(強酸および強アルカリに耐性)や PEEK(ポリエーテルエーテルケトン)ベースのグリース(化学腐食に耐性)などの耐食性潤滑剤が必要です。これらの潤滑剤は流体の浸食に抵抗し、潤滑剤と流体の間の化学反応を防ぎ、コンポーネントの表面を腐食から保護します。例えば、塩酸輸送パイプラインのグローブバルブのステムには、塩酸蒸気によるステムの腐食や潤滑膜の損傷を防ぐために、フロン系グリースを塗布する必要があります。
通常条件(温度 -20°C ~ 200°C、流体は水、空気、または通常の石油製品、例: 水道水パイプライン、作動油パイプライン): リチウムベースのグリース(温度 -20°C ~ 120°C に適しています)やカルシウムベースのグリース(温度 -10°C ~ 60°C に適しています)などの汎用潤滑剤を使用できます。これらの潤滑剤はコスト効率が高く、ほとんどの通常の作業条件における潤滑ニーズを満たします。
(3) 給油サイクルと運転方法
潤滑サイクルは、バルブの使用頻度と動作条件の厳しさによって決まります。 「高頻度の使用や過酷な条件ではサイクルを短くする」という原則が一般的に適用されます。
高頻度使用バルブ(例: 1 時間に 5 回以上切り替えられるボールバルブやグローブバルブ): ステムとベアリングには 1 か月に 1 回、ギア伝達機構には 2 か月に 1 回注油してください。
中頻度使用バルブ(例: 1 日に約 10 回切り替えられるゲートバルブや逆止弁): ステムとベアリングには 3 か月に 1 回、歯車伝達機構には 6 か月に 1 回注油してください。
低頻度使用バルブ(例: 安全弁やオーバーフロー弁を月に 1 ~ 2 回切り替える): ステムとベアリングには 6 か月に 1 回、ギア伝達機構には 1 年に 1 回注油してください。
過酷な条件(高温、低温、腐食環境)のバルブ: 潤滑サイクルを 50% 短縮します。たとえば、高温条件にあるバルブでは、ステムの潤滑を 3 か月ではなく 1.5 か月ごとに行う必要があります。
潤滑作業は「洗浄 - コーティング - 検査」のプロセスに従います。
クリーニング: 注油する前に、布でコンポーネントの表面に付着したほこりや不純物を拭き取ってください。古い潤滑剤の残留物(硬化または劣化)が表面に残っている場合は、新旧の潤滑剤が混合して潤滑効果が損なわれないように、溶剤(ガソリン、アルコールなど)で洗浄してください。
コーティング: 潤滑剤をコンポーネントの表面に均一に塗布します。潤滑剤の量は適度である必要があります。ステムのねじ山に 0.5 ~ 1 mm の厚さの層を塗布し (ねじ山を覆うのに十分な量)、ベアリングの内部空間の 1/3 ~ 1/2 を満たし (過剰な潤滑剤はベアリングの過熱を引き起こします)、ギアの噛み合い点に 0.2 ~ 0.3 mm の厚さの層を塗布します (歯の表面を均一に覆うため)。
点検:注油後、バルブを手動または電動で1~2回操作し、作動がスムーズであることを確認してください。抵抗の増加や異音が発生した場合は、潤滑剤が均一に塗布されているか、部品の詰まりがないか確認してください。
3. 漏れ検出: バルブの漏れをタイムリーに特定するにはどうすればよいですか?
バルブの漏れは最も一般的なタイプの故障です。漏れを適時に検出できないと、液体の廃棄、環境汚染、さらには安全上の事故(可燃性および爆発性液体の漏れによる爆発など)につながります。そのため、漏水検知には「定期検知」と「日常点検」を組み合わせ、複数の方法で漏水リスクをゼロにする必要があります。
(1) 外部漏れ検知:外部漏れを目視検査
外部漏れとは、バルブのスタッフィングボックス、フランジ接続部、または本体の欠陥から外部に流体が漏れることを指します。通常、目視検査、石鹸水検査、漏れ検知器検査の 3 つの方法を使用して検出できます。
目視検査: 日常検査では、バルブの外面に液体の痕跡 (水滴、油汚れ、結晶など) がないかどうかを観察してください。たとえば、水道管のゲートバルブがスタッフィングボックスから漏れると、バルブステムの周囲に水滴が形成されます。化学パイプラインのボールバルブがフランジ接続部から漏れると、フランジのシール面の周囲に結晶が形成されます (一部の化学流体は空気に触れると結晶化します)。目視検査はガスバルブ (天然ガスボールバルブなど) の漏れの検出には効果がないため、他の方法が必要であることに注意してください。
石鹸水テスト: 漏れの疑いのあるガスバルブまたは液体バルブの場合、漏れの可能性のある箇所 (スタッフィングボックス、フランジシール面、バルブ本体の溶接部) に石鹸水 (または薄めた食器用洗剤) を塗ります。気泡が発生した場合はリークが存在し、気泡の発生頻度がリーク率を示します。たとえば、天然ガスパイプラインのボールバルブのフランジ接続をテストする場合、石鹸水を塗布した後に 1 秒あたり 5 ~ 10 個の泡が発生する場合、漏れ率が高く、緊急メンテナンスが必要です。
リークディテクタのテスト: 高精度が必要なシナリオ (例: 製薬業界の薬液バルブ、半導体産業のガスバルブ) では、専門的なリークディテクタ (例: 超音波リークディテクタ、水素リークディテクタ) が使用されます。超音波リーク検出器は、バルブのリーク (流体のリークにより高周波振動が発生します) によって生成される超音波信号を検出し、マイクロリーク (リーク速度 < 0.1 mL/min) を識別できます。水素漏れ検出器は水素漏れを検出し (少量の水素がバルブに注入され、外部に水素が検出された場合は漏れを示します)、漏れ率要件が厳しいシナリオに適しています。
(2) 内部漏れ検査:バルブコアとシート間の漏れを検査
内部漏れとは、バルブコアとシートの間で流体が漏れることを指します(バルブが閉じた後も流体は下流に流れ続けます)。内部漏れはバルブ内部で発生するため、直接観察することが難しく、流量検出、圧力検出、温度検出などの方法で判断する必要があります。
流量検出:バルブを閉じた後、下流のパイプラインに流量計(タービン流量計、電磁流量計など)を設置します。流量計が流量を示している場合 (許容内部リーク率は通常、定格流量の 0.1% 未満です)、内部リークが存在します。例えば、化学反応器のフィードグローブバルブを閉じた後、下流流量計の流量が0.5L/h(定格流量100L/h)を示した場合、内部リーク率が0.5%となり許容範囲を超え、バルブコアやシートのメンテナンスが必要となります。
圧力検出:バルブを閉じた後、下流のパイプラインに圧力計を取り付け、初期圧力を記録します。圧力が上昇し続ける場合 (上流の流体が内部リークを介して下流に漏れていることを示します)、または下流の排気バルブを閉じた後も圧力が維持できない場合 (下流の流体が内部リークを介して上流に逆流していることを示します)、内部リークが存在します。たとえば、蒸気パイプラインのゲートバルブを閉じた後、下流側パイプラインの初期圧力は 0MPa で、1 時間後には 0.2MPa に上昇します。これは内部漏れを示しており、ゲートのシール面の検査が必要です。
温度検出: 高温または低温の流体を扱うバルブの場合、温度検出を使用して内部漏れを判断できます。たとえば、蒸気パイプラインの玉形弁を閉じた後、下流パイプラインの温度は徐々に低下するはずです。温度が変化しない場合、または温度がゆっくりと低下する場合は、高温の蒸気が内部リークを通じて下流に漏れています。 LNG パイプラインのボールバルブを閉じた後、下流パイプラインの温度は徐々に上昇します。温度が低いままである場合(たとえば、-160°C 未満)、低温 LNG が内部漏れを通じて下流に漏れます。
(3) 漏水処理:漏水発見後の対応は?
漏れが検出されると、漏れの種類と速度に基づいて適切な治療措置が講じられます。
軽度の外部漏れ(例: 明らかな滴下のないスタフィング ボックスからのわずかな漏れ): まず、スタフィング ボックスのグランド ボルトを締めてみます(片側の力が不均等になってステムが変形するのを避けるために、均等に締めてください)。締め付け後に漏れが止まった場合、バルブは引き続き使用できます。漏れが続く場合は、バルブを停止してパッキンを交換してください (動作条件に適したパッキンの種類を選択してください)。
重大な外部漏れ(例: フランジ接続部からの著しい滴下、漏れを引き起こすバルブ本体のひび割れ): 直ちにバルブを停止し、故障したバルブの上流と下流の隔離バルブを閉じ、パイプラインから液体を排出してからメンテナンスを実行します。フランジ漏れのシールガスケットを交換します(フランジのシール面に傷があるかどうかを確認し、傷がある場合は研磨して修理します)。亀裂が入ったバルブ本体のバルブを交換します (繰り返し亀裂が発生するのを防ぐために、バルブ本体の材質が動作条件に適しているかどうかを確認してください)。
軽度の内部リーク(生産に影響を与えずに内部リーク率が定格流量の 0.1% 未満):バルブは一時的に使用し続けることができますが、リーク率が増加するかどうかを監視するために、検査頻度を短縮する必要があります(例:1 日 1 回から 4 時間に 1 回)。漏れ量が徐々に増加する場合は、メンテナンスのためにバルブを停止してください (バルブコアとシートのシール面を研磨するか、コアとシートを交換するなど)。
重大な内部漏れ(内部漏れ率 > 定格流量の 0.5%、または生産の安全性に影響を与える): 直ちにバルブを停止し、分解してコアとシートの摩耗を検査します。シール面の摩耗が軽微な場合は、研削によって修復します(研磨ペーストを使用し、粗研削、精密研削、精密研削の手順に従ってください)。シール面の摩耗がひどい場合(傷の深さ > 0.2mm)、コアまたはシートを交換してください。
IV.プロセスバルブを選択する際に犯しやすい間違いは何ですか?それらを回避するにはどうすればよいですか?
プロセスバルブを選択する際、多くの企業や実務家は、バルブに関する不完全な知識、単一の指標(価格、直径など)の過度の強調、または他のシナリオでの選択経験の盲目的な複製により、選択ミスに陥ります。これらの間違いにより、バルブが動作要件を満たせなくなり、機器の交換コストが増加し、生産事故を引き起こす可能性があります。以下に、実践者がバルブを正確に選択するのに役立つ 3 つのよくある間違いと、それに対応する回避方法を示します。
1. 間違い 1: 価格だけを重視し、バルブ材質と使用条件のマッチングを無視する
購入者の中には、バルブの材質と使用条件(流体の性質、温度、圧力)との適合性を無視して、価格を優先して安価なものを選択する人もいます。この「価格主導の選択」アプローチは調達コストを削減するように見えますが、実際には材料の不一致による急速なバルブの損傷につながり、その後のメンテナンスや交換のコストが増加し、さらには安全上の事故を引き起こすことさえあります。
典型的なケース
ある化学企業はコスト削減のため、30%塩酸(温度25℃、圧力0.8MPa)を輸送するパイプラインに普通の炭素鋼ボールバルブ(単価約800元)を採用した。炭素鋼は塩酸腐食に耐えられないため、1か月以内にバルブ本体に激しい腐食穴が発生し、塩酸漏れにつながりました。これにより、作業場の床が腐食し、機器が損傷しました。その後、企業はバルブを耐食性の 316L ステンレス鋼製ボールバルブ (単価約 3,000 元) に交換し、設備の損傷を補償する必要があり、その結果、総コストは初期調達の節約額をはるかに上回りました。
回避方法
バルブを選択する際は「材料の適合性」を優先し、動作パラメータに基づいてバルブ本体、コア、シールの材料を正確に選択します。
動作パラメータの明確化: 流体の種類 (腐食性、引火性、爆発性、有毒)、濃度 (例: 30% 塩酸、98% 硫酸)、温度範囲 (例: -10°C ~ 80°C)、および動作圧力 (例: 0.5MPa ~ 2.5MPa) に関する詳細情報を記録します。これらのパラメータは、材料選択の中心的な基礎となります。
材料特性の一致: 流体の特性に基づいてバルブ本体の材料を選択します。腐食性流体 (酸、アルカリ、塩溶液) の場合は、ステンレス鋼 (304、316L)、ハステロイ、またはチタン合金を優先します。高温流体 (>300°C) の場合は、クロムモリブデン合金鋼 (15CrMo、25CrMo) を選択してください。低温流体 (-40°C 未満) の場合は、低温鋼 (09MnNiD、16MnD) を選択します。一般流体(水、空気、鉱油)の場合は炭素鋼(Q235、20#鋼)が使用可能です。
材料認証の確認: 実際のバルブの材質が記載された仕様と一致していることを確認するために、バルブのサプライヤーに材料認証文書 (例: 材料試験報告書、第三者検査証明書) を要求します。サプライヤーが手抜きをすることは避けてください (例: 304 ステンレス鋼の代わりに 201 ステンレス鋼を使用する)。
2. 間違い 2: 盲目的に大口径を追求し、実際の流量要件を無視する
専門家の中には、「直径が大きいほど十分な流量が得られる」と信じて、パイプラインの直径よりも大きいバルブを盲目的に選択したり、実際の流量を計算せずに大口径のバルブを選択したりする人もいます。これにより、調達コストが増加するだけでなく(大口径バルブは小口径バルブよりもはるかに高価です)、バルブ調整精度が低下し、流体の浸食が促進され、バルブの耐用年数が短くなります。
典型的なケース
ある食品工場では、「十分な流量を確保する」ため、ジュース輸送パイプライン(パイプライン直径50mm、実流量10m3/h)に直径80mmのグローブバルブを採用しました。使用中、グローブ バルブは流量を制御するために「小さい開口」状態 (10% ~ 20% のみが開いている) に保つ必要がありました。この時点で、ジュースの流速は 5m/s に達しました (通常の流速は 1 ~ 2m/s のはずです)。高速流体によりバルブコアのシール面に深刻な浸食が発生し、3 か月以内に深刻な内部漏れが発生しました。バルブは流量を正確に制御できなくなり、直径 50 mm のグローブ バルブに交換する必要がありました。
回避方法
バルブを選択するときは、「小さな流量に大きなバルブを使用する」ことを避けるために、実際の流量要件とバルブの流量特性曲線に基づいて適切なバルブ直径を計算してください。
実際の流量の計算: 生産プロセスの要件に基づいて、パイプラインの最大、通常、最小の流量を決定します。通常、通常の流量は直径計算の基礎として使用されます。たとえば、化学反応器の供給パイプラインの場合、最大流量は 15m3/h、通常の流量は 10m3/h、最小流量は 5m3/h です。直径の計算には、10m3/h の通常の流量を使用する必要があります。
参照流量特性曲線: バルブのサプライヤーは通常、さまざまな直径のバルブの流量特性曲線を提供します (バルブ開度と流量の関係を示します)。直径を選択するときは、通常の流量に対応するバルブ開度が 30% ~ 70% であることを確認してください。開度が 30% 未満であると、過剰な流速によりシール表面の摩耗が発生する可能性があります。開度が 70% を超えると、流量の変動に対処するための調整マージンが不十分になります。
パイプラインの直径に合わせる: 特別な要件 (追加の流量確保の必要性など) がない限り、大きすぎる直径によって引き起こされる調整の問題を避けるために、バルブの直径はパイプラインの直径と一致するか、1 サイズ小さくする必要があります (たとえば、直径 50mm のパイプラインの場合は 40mm または 50mm のバルブを選択できます)。
3. 間違い 3: シール性能を無視し、オンオフと調整機能だけを重視する
専門家の中には、シール性能の重要性を無視して、バルブが選択時にオンオフまたは流量調整を達成できるかどうかのみに焦点を当てている人もいます。特に可燃性、爆発性、有毒、または高価な液体を扱うシナリオでは、シール性能が不十分であると重大な結果につながる可能性があります。
典型的なケース
ある製薬工場では、毒性の高い薬液(抗がん剤の製造に使用され、高価で有毒)を輸送するパイプライン用に、通常のシール性能(漏れクラスANSIクラスIV、軽微な内部漏れを許容)のボールバルブを選択しました。使用中にボールバルブの内部漏れにより、少量の薬液が下流のパイプラインに漏れ、その結果、薬液廃棄物による毎月約5万元の損失が発生しただけでなく、揮発性薬液による作業場の環境汚染も発生しました。従業員にも軽度の中毒症状が出た。この問題は、バルブを ANSI クラス VI (ゼロ漏れ) ボールバルブに交換した後にのみ解決されました。
回避方法
選定時には、流体の危険レベルと値に基づいてバルブのシール要件を明確にし、シールクラス、シール構造、シール材質の 3 つの側面からシール性能を確保します。
シーリング クラスの決定: 業界標準に基づいてシーリング クラスを選択します。一般的なシーリング クラス規格には、ANSI (米国規格協会) や ISO (国際標準化機構) などがあります。 ANSI クラス VI は最高のシール クラス (漏れゼロ) であり、可燃性、爆発性、有毒、または高価な液体に適しています。 ANSI クラス IV は、通常の流体 (水、空気) に適しています。
適切なシーリング構造の選択: シーリング要件に基づいてシーリング構造を選択します。ソフト シール (シーリング材料: ゴム、PTFE) は良好なシーリング性能 (ANSI クラス VI まで) を提供しますが、高温および高圧耐性が劣ります (温度 <200°C、圧力 <2.5MPa に適しています)。ハードシール(シール材料:ステンレス鋼、超硬合金などの金属)は、良好な高温および高圧耐性(温度 > 300°C、圧力 > 10MPa に適しています)を備えていますが、シール性能はわずかに低くなります(通常は ANSI クラス IV、研削により ANSI クラス V に改善できます)。
シール性能の検証: サプライヤーにバルブのシール性能テストレポート (気泡テストレポート、圧力減衰テストレポートなど) の提供を依頼します。必要に応じて、現場でのシール試験 (石鹸水試験、漏れ検知器テストなど) を実施して、バルブのシール性能が要件を満たしていることを確認します。
V. プロセスバルブを取り付ける際の注意点は何ですか?不適切な設置によりどのような問題が発生する可能性がありますか?
プロセスバルブの取り付け品質は、その後の動作の安定性に直接影響します。バルブの故障の多くは、製品自体が原因ではなく、標準以外の取り付け作業が原因で発生します。不適切な取り付けは、バルブの詰まり、シールの漏れ、耐用年数の短縮、さらには安全上の事故を引き起こす可能性があります。したがって、インストール中は重要な詳細に焦点を当てることが重要です。
1. 設置前の準備: 重要な検査手順
設置前の準備は、「バルブ自体、パイプライン環境、ツール/材料」の 3 つの側面をカバーする必要があります。リンクに省略があると、隠れた危険が埋もれる可能性があります。
バルブの外観とコンポーネントの完全性検査 (テストのヒント付き):
亀裂や変形の日常的なチェック以外に、補助試験には特殊なツールを使用します。超音波厚さ計を使用してバルブ本体の壁の厚さをチェックします(壁の厚さの偏差は設計値の 5% 以下である必要があります。たとえば、設計の壁の厚さが 10 mm の場合、実際の厚さは 9.5 mm 以上である必要があります)。これにより、不均一な壁の厚さによる耐圧能力の低下を避けることができます。シール性能を確保するために、隙間ゲージを使用してバルブコアとシートの間の嵌合隙間 (一般バルブの場合は隙間 ≤0.05mm、精密バルブの場合は ≤0.02mm) をチェックします。電動バルブの場合は、アクチュエータの開閉ストロークの通電テストを実施してください(ストローク偏差が±1%以下である必要があります。たとえば、定格ストロークが50mmの場合、実際のストロークは49.5〜50.5mmである必要があります)。ストロークの不正確によるバルブの開閉の不完全を防止します。バルブの銘板情報 (モデル、圧力クラス、材質) が設計図面と一致しない場合は、バルブの誤使用を避けるため、たとえ外観に損傷がなくても、バルブを供給元に返却してください。
パイプライン前処理検査 (シナリオ固有の操作):
パイプラインの前処理要件は流体の種類によって異なります。
きれいな液体(例:純水、医薬品薬液)を輸送するパイプラインの場合、パイプラインを高圧純水(0.8~1.2MPa)で1~2時間フラッシュし、その後圧縮空気(0.5MPa)で乾燥させて不純物が残留していないことを確認します(パイプラインの出口に白い濾紙を置いて汚れを確認することで判断します)。
高温の流体(蒸気、高温の熱油など)を輸送するパイプラインの場合は、高温でのグリースの炭化を防ぐためにパイプラインを脱脂(内壁を四塩化炭素またはエタノールで拭きます)してください。グリースの炭化はバルブのシール面に付着してシールに影響を与える可能性があります。
腐食性流体(塩酸、硫酸など)を輸送するパイプラインの場合は、内壁の防食層(プラスチックライニング層、ゴムライニング層など)の完全性をチェックし、スパークテスター(電圧 15 ~ 30kV)を使用して防食層のピンホールを検出します(テスターが警告を発した場合は、ピンホールが存在し、防食層を点検する必要があります)修理しました)。
一方、パイプラインフランジの平行度偏差は≤0.1mm/mである必要があります。偏差が大きすぎる場合は、取り付け時に強制的に位置合わせが行われないように、フランジ アライナーを使用して調整してください。
取り付け工具と補助材料の準備(選択基準あり):
ツールの選択はバルブのタイプと正確に一致する必要があります。
フランジ接続バルブの場合は、トルクレンチ(精度等級≧±3%、例:DN100、PN1.6MPaフランジバルブ取付の場合、0~300N・mの範囲のトルクレンチを選定)をご用意し、ボルトの仕様(例:25℃でM20炭素鋼ボルトの場合、定格トルクは80~100N・m、ステンレス鋼ボルトの場合、定格トルクは80~100N・m)に基づいてトルク値を確認してください。延性が良好な場合、トルクは 10% ~ 15% 減少して 72 ~ 85N·m になります。
溶接式バルブ(発電所用高圧ゲートバルブなど)の場合はTIG溶接機(電流調整範囲50~300A)をご用意ください。溶接棒はバルブ本体の材質と一致する必要があります(たとえば、クロムモリブデン合金鋼のバルブ本体には E5015-G 溶接棒を使用します。溶接中の気孔を防ぐため、溶接前にロッドを 350°C で乾燥し、1 ~ 2 時間保温してください)。
補助材料の場合、ガスケットの材質は使用条件に厳密に適合する必要があります。温度 >400°C の場合は柔軟なグラファイト複合ガスケット (耐圧 ≤4.0MPa)、腐食性流体の場合は PTFE ガスケット (酸およびアルカリに耐性があるが温度 ≤200°C)、高圧条件 (>10MPa) の場合は金属巻きガスケット (シール性能に優れたステンレス鋼のストリップとグラファイトのストリップから巻かれたもの) を使用します。
2. インストール動作仕様: インストールの品質を決定する詳細
取り付けプロセスは、「正確な位置合わせ、均一な力の適用、ストレスのない取り付け」の原則に従う必要があります。各操作ステップには明確な技術基準があります。
バルブの取り付け方向: 絶対に逆に取り付けないでください (混同されやすいバルブを識別する方法付き):
流れ方向の矢印が付いているバルブ以外にも、一部のバルブでは取り付け方向が混同されやすいため、特別な識別が必要です。
逆止弁: リフト逆止弁 (バルブディスクが垂直に上昇する) は、ディスクを上向きにして水平パイプラインに取り付ける必要があります。スイングチェックバルブ(バルブディスクがシャフトの周りを回転する)は、ディスクを開く方向から流れが入る水平または垂直パイプラインに取り付けることができます。
スロットル バルブ: 円錐形または針形のコアの場合、「ローイン、ハイアウト」方向 (流体はコアの底部から入り、上部から出る) で取り付ける必要があります。逆に取り付けると調整精度が 50% 以上低下します。
減圧弁: パイロット操作の減圧弁は、出口側に圧力計を取り付けて (出口圧力の 1.5 ~ 2 倍の範囲)、出口の過圧を防ぐために「高圧入口、低圧出口」の方向に取り付ける必要があります。
取り付け後、バルブ本体に流れ方向をマーカーで印しておくと、後の点検やメンテナンスが容易になります。
パイプラインとバルブのアライメント: 強制的な取り付けを回避します (偏差調整ヒントを使用):
配管とバルブの軸ズレが0.5mm/mを超える場合は、配管サポート位置を変更して調整してください。
わずかなズレ(0.5~1mm/m)の場合は、パイプラインサポートの固定ボルトを緩め、バールでパイプラインの位置を静かに調整してください。長さを 100mm 調整するごとに、偏差は 0.1mm 以内に制御する必要があります。
ずれが大きい場合 (>1mm/m)、位置合わせの精度を確保するために、パイプライン ニップルを交換します (適切な長さのパイプラインを切断し、再溶接します)。
取り付けの際は、レーザーアライメントツール(精度±0.01mm/m)を使用して軸のずれを検出し、目視判断によるエラーを回避してください。一方、温度変化によるパイプラインの膨張/収縮がバルブに追加の応力を及ぼすのを防ぐために、バルブの両端のパイプラインに一定の膨張ギャップを確保してください (たとえば、温度が 100°C を超えるパイプラインの場合、長さ 10m ごとに 10 ~ 15mm のギャップを確保します)。
ボルト締め: 均等な力の適用が重要 (ステップバイステップの操作プロセスあり):
フランジ ボルトの締め付けには、均等な力を確実に加えるために 3 つの手順が必要です。
初締め:トルクレンチを使用し、定格トルクの30%で対角順に締付けてください(例:定格トルク100N・mの場合、初締めトルクは30N・m)。この時点で、ガスケットはシール面にフィットし始めます。
中締め:ガスケットを完全に変形させるため、15~20分程度時間をおいてから同様の手順で定格トルクの70%(70N・m)で締め付けます。隙間ゲージを使用してフランジのギャップを確認します (ギャップ ≤0.05mm、均等に分布している)。
本締め:さらに15~20分後、定格トルク(100N・m)で締め付けてください。本締め後、ボルトの位置にマーキング(ボルトとフランジに塗料で合わせ線を引く)をしておくと、その後の巡視時に緩みがないか検査しやすくなります。
大径フランジ (>300mm) の場合、不完全なガスケットの圧縮とその後の漏れを避けるために、締め付けサイクルの数を増やします (4 ~ 5 回)。
3. 誤った設置による一般的な結果: 注意すべき問題 (事故事例分析付き)
不適切なインストールの結果は多くの場合「遅延」し、インストール後 1 ~ 3 か月後にのみ現れる場合があります。早期の警告が不可欠です。
バルブ詰まり (ケースと解決策付き):
製油所では、パイプラインとバルブ間の軸ずれが 1.2mm/m の DN200 ゲート バルブを設置しました。強制的な位置合わせにより、バルブステムに曲げ応力が加わりました。 2 か月使用後、ゲートバルブの開閉時に詰まりが発生し、操作するにはチーターバーが必要になりました。分解したところ、バルブステムが曲がっており(曲がり度0.5mm/m)、バルブコアとシートが偏摩耗していた。解決策: 曲がったバルブステムを交換し、フランジアライナーでパイプラインの位置合わせ精度を調整し、再度取り付けます。再取り付け後、ゲートバルブは再びスムーズに動作しました。
予防のヒント: 取り付け後、バルブを手動で 3 ~ 5 回操作して、詰まりがないか確認してください。異常があった場合は直ちにアライメント精度を点検してください。
シール面の漏れ (漏れ原因調査手順あり):
化学プラントでは、DN150 グローブ バルブを設置した後、フランジ接続部で連続的な漏れが発生しました。当初は少量の漏れでしたが、1週間後には漏れが増加しました。調査手順: 1. トルク レンチを使用してボルトを締め直したところ、一部のボルトが定格トルクの 50% しかないことがわかりました (取り付け時に斜めに締めなかったため)。 2. フランジを分解すると、ガスケットに不均一なへこみが見つかりました (片側が深く、反対側が浅い)。 3. フランジのシール面を検査すると、残留溶接スラグが見つかりました (パイプラインが清掃されていない)。解決策: シール面の溶接スラグを取り除き、ガスケットを交換し、ボルトを標準トルクに従って段階的に締めます。漏れの問題は解決されました。
予防のヒント: 設置直後に圧力テストを実施します (テスト圧力は使用圧力の 1.2 ~ 1.5 倍、30 分間保持して漏れがないことが認定されます)。
バルブ本体の損傷 (材料性能変化テストによる):
発電所において、高温高圧のゲートバルブ(材質12Cr1MoVG)を溶接時の冷却対策をせずに設置(溶接温度が800℃を超え、溶接後の熱処理も行わなかった)したため、弁本体の溶接部に粒界腐食が発生しました。半年使用後、弁本体の溶接部に亀裂が生じ、高圧蒸気が漏れた。テストの結果、溶接部分の硬度が 180HB から 120HB に低下し、材料の靭性が大幅に低下したことが判明しました。解決策: 損傷したバルブ本体を交換し、溶接中に水冷を使用し (溶接温度を 600°C 以下に制御)、粒界腐食を避けるために溶接後に 250°C で 2 時間応力除去処理を実行します。
VI.さまざまな動作条件でプロセスバルブの故障に対処する方法は?
プロセスバルブの故障の緊急処理は、「安全第一、迅速な隔離、損失の最小化」の原則に従う必要があります。取り扱い手順は作業条件によって大きく異なるため、シナリオに応じた計画が必要です。
1. 可燃性および爆発性の流体パイプラインにおけるバルブの故障: 危険源の隔離を優先します (詳細な作業プロセスを含む)
可燃性および爆発性の流体パイプラインのバルブの故障に不適切に対処すると、爆発が発生する可能性があります。手順を厳守することが不可欠です。
漏洩緊急時対応(漏洩量別):
軽度の漏れ(漏れ速度 <5mL/min、明らかなガス揮発なし):バルブの上流と下流の隔離バルブを直ちに閉じ(静電気火花の発生を避けるため、操作中は帯電防止手袋を着用してください)、現場の防爆排気ファンをオンにして(風量 ≥1000m3/h)、漏れ検出器を使用して漏れ濃度を監視します(例:天然ガス漏れ濃度は ≤0.5% LEL である必要があります。つまり、爆発下限の 5%)。濃度が安全な範囲に下がった場合は、専用のシーラント (防爆 PTFE シーラントなど) でリークポイントを一時的にシールし、生産中断中に徹底的なメンテナンスを計画します。
中程度の漏洩 (漏洩量 5 ~ 50 mL/min、明らかなガス揮発): 遮断弁を閉じて換気を開始することに加えて、敷地の周囲に警告ゾーン (半径 10m 以上) を設定し、許可されていない人の立ち入りを禁止します。防爆工具を使用してバルブを分解し (工具の衝突による火花を避けるため)、シール部品を交換し、再度取り付けます。設置後、気密試験を実施します(試験圧力は使用圧力の1.1倍、1時間保持、漏れ率≦0.1%/h)。
重大な漏れ (漏れ量 >50mL/min、またはガス濃度が爆発下限界に近づいている): 直ちに緊急対応計画を発動し、すべての現場人員を避難させ、(電気機器からの火花を防ぐため) システムの主電源を遮断し、(周囲温度を下げて爆発を防ぐため) 工場の防火スプリンクラー システムをオンにし、現場での対応のために専門の緊急チーム (消防署、防爆保守チームなど) に連絡します。バルブを単独で分解しないでください。
バルブ詰まりの緊急対応 (スタンバイパイプライン切り替えヒント付き):
バルブが詰まって閉じられない場合は、3 分以内にスタンバイ パイプラインに切り替えます。
スタンバイパイプラインの入口バルブを素早く開きます(ハンドルを反時計回りに 2 ~ 3 回転回して完全に開くようにします)。
スタンバイパイプラインの出口バルブをゆっくりと開きます(流量の急激な変化によるパイプラインへの影響を避けるために、下流の流量計を監視します)。
故障したパイプラインの入口バルブを閉じます (入口バルブも詰まっている場合は、さらに上流のメイン遮断バルブを閉じます)。
故障したパイプラインのドレンバルブを開きます (残留液体を排出し、蓄積による危険を防ぐためにゆっくりと開きます)。
切り替え後、継続的な生産を確保するために、スタンバイ パイプラインの圧力と流量が正常であることを確認します。
2. 高温高圧の流体パイプラインにおけるバルブの故障: 火傷や機器の損傷を防止します (保護基準と圧力逃がし基準による)
高温高圧の流体(温度 > 200°C、圧力 > 1.6MPa)の漏れは、火傷やパイプラインの破裂を引き起こす可能性があります。緊急時の対応では、保護と圧力解放を優先する必要があります。
バルブ漏れの緊急対応(保護具と一時的なシール方法を使用):
オペレーターは完全な高温保護具を着用する必要があります: 耐熱手袋 (耐熱温度 ≥500°C、例: アラミド手袋)、耐熱フェイスシールド (シールドガラスの耐熱温度 ≥800°C)、および高温保護服 (例: アルミ箔複合繊維、耐熱温度 ≥600°C)。次の手順に従います。
上流と下流の隔離バルブをゆっくりと閉じます(ウォーターハンマーを避けるために、閉じる速度を 1 回転あたり 10 ~ 15 秒に制御します。ウォーターハンマー圧力は通常の圧力の 3 ~ 5 倍に達し、パイプラインに損傷を与える可能性があります)。
漏れがフランジ接続部にある場合は、一時的なシールに専用のフランジ シール クランプ (ステンレス鋼フレームとグラファイト ガスケットで構成、耐圧 ≤10MPa) を使用します。フランジの周囲にクランプを取り付け、漏れが止まるまでガスケットをフランジ表面にしっかりと押し付けるようにボルトを調整します。
バルブ本体に亀裂が入って漏れが発生した場合(漏れ量が多い場合)、直ちにシステムの圧力リリーフバルブを開きます(急激な圧力低下による機器の変形を避けるため、圧力リリーフ量を 0.1 ~ 0.2MPa/min に制御します)。圧力が0.1MPa以下に下がったら、主隔離弁を閉じ、弁体を交換してください。
取り扱い中は、赤外線温度計を使用してバルブ本体の温度を監視してください(過度の熱による保護具の故障を防ぐため)。温度が 600°C を超える場合は、まずバルブ本体を (圧縮空気で) 300°C 未満に冷却してから作業を進めてください。
安全弁故障の緊急対応 (手動圧力リリーフおよびスタンバイ弁交換プロセスを含む):
安全弁の故障 (開閉の失敗) は、高圧システムでは大きな危険です。次の処理プロセスに従ってください。
直ちに手動の圧力リリーフバルブを開き(ハンドホイールを時計回りに回してゆっくり開き、圧力リリーフ速度を制御してシステム圧力を 1 時間あたり 0.5 ~ 1.0MPa 下げる)、圧力が下がりすぎて生産が中断されないように圧力計を注意深く監視します。
故障した安全弁の上流と下流の遮断弁を閉じます(遮断弁がゲートバルブの場合は、ハンドルを回して完全に閉じ、誤操作を防ぐためにロックします)。
故障した安全弁を分解し(フランジのシール面の損傷を避けるために専用のレンチを使用します)、校正済みのスタンバイ安全弁(元のものと同じ設定圧力)を取り付けます。
スタンバイ安全弁の上流と下流の遮断弁をゆっくりと開き、手動圧力リリーフ弁を閉じ、システム圧力が安定していることを確認します(通常の変動範囲 ≤±0.05MPa)。
故障した安全弁は、再使用する前に専門機関に送って校正(スプリングの剛性とバルブコアのシール面を検査し、疲労したスプリングを交換し、摩耗したシール面を研磨する)を受けてください。
3. 腐食性流体パイプラインのバルブ故障: 腐食の拡大を防止 (中和および洗浄基準を使用)
腐食性流体が漏洩すると、機器の腐食や土壌汚染を引き起こす可能性があります。緊急時の対応では、保護、収集、無力化を優先する必要があります。
漏洩の緊急時対応 (保護具と中和手順を使用):
オペレーターは、耐食性の保護具を着用する必要があります。耐酸性の手袋 (例: 濃塩酸や硫酸に耐性のあるニトリルゴム手袋)、耐食性の衣類 (例: PVC の衣類、ほとんどの酸やアルカリに耐性)、および化学薬品飛沫ゴーグル (ポリカーボネート レンズ) です。次の手順に従います。
上流と下流の隔離バルブを閉じます (金属ツールの腐食を避けるためにプラスチック製のレンチを使用します)。
漏れた液体は耐食性の容器(例:容量 50L 以上のポリエチレン製バケツ)に集めてください。直接排出を防ぐために、バケツに中和剤を事前に添加します(例:漏洩した塩酸を pH 6 ~ 8 に中和するには炭酸ナトリウム溶液を添加します。漏洩した水酸化ナトリウムを pH 6 ~ 8 に中和するには希塩酸を添加します)。
漏れた部分を多量の水で洗い流してください(すすぎ量 ≥10L/m²、すすぎ時間 ≥5 分)。洗浄水は直接下水道に流さず、専用の耐食性廃水処理槽に排出してください。
故障したバルブを分解し(バルブ表面を水で洗い流して残留腐食を除去します)、バルブコアとシートの腐食を検査し(例えば、孔食が発生した場合はステンレス鋼コアをハステロイコアに交換します)、損傷したコンポーネントを交換して、再度取り付けます。設置後、気密試験(窒素ガス、試験圧力は使用圧力の1.2倍、30分間保持し漏れがないこと)を実施してください。
VII.プロセスバルブの日常点検では何に注意すればよいですか?この検査チェックリストを手元に置いておいてください
日常点検は「目視検査、工具試験、動作確認」を組み合わせた「総合的かつ徹底した検査」を実施し、危険箇所を迅速に特定する必要があります。以下は詳細な検査チェックリストで、リソースの割り当てを最適化するためにバルブの重要性 (重要なバルブと一般的なバルブ) に基づいて頻度と深さが調整されています。
1. バルブの重要度別の検査基準
産業システムでは、バルブは機能によって重要バルブ (反応器供給バルブ、蒸気ヘッダー安全バルブ、可燃性流体隔離バルブなど) と一般バルブ (通常の冷却水ゲートバルブ、ドレンバルブなど) に分類されます。検査要件は大きく異なります。
重要なバルブ (検査頻度: 1 日 1 回、一部は 24 時間監視):
基本的なチェックに加えて、「高精度テスト」と「ステータス記録」を追加します。
圧力トランスミッターを使用して、バルブ全体の圧力差をリアルタイムで監視し(たとえば、反応器供給グローブバルブの場合、通常の圧力差は 0.2MPa 以下である必要があります。突然の増加はバルブコアの詰まりの可能性を示します)、時間ごとの圧力データを記録します。
電気バルブの場合は、マルチメータを使用してアクチュエータの電流と電圧をテストします(たとえば、定格電流 10A の場合、実際の電流変動は ±0.5A 以内である必要があります。異常な電流はモータの故障またはバルブ コアの詰まりを示します)。
週に 1 回「オフライン テスト」を実施します。上流および下流の隔離バルブを閉じ、バルブの圧力テスト (テスト圧力は使用圧力の 1.1 倍、1 時間保持)、シール性能を検査します。
各検査中の圧力、流量、操作感を文書化する「バルブの健康記録」を確立します。傾向分析を使用してバルブの劣化を評価します(たとえば、シール表面の漏れが毎月 0.1 mL/min 増加する場合は、シールが劣化していることを示し、事前の交換が必要です)。
一般バルブ(検査頻度:週に1回、詳細検査は月に1回):
「基本機能の検証」に重点を置き、不必要なテストコストを削減します。
バルブ本体に明らかな腐食や漏れがないか目視検査し、操作ハンドルが損傷していないか確認します。
月に一度はバルブを手動操作(全開、全閉サイクル)して詰まりの有無を確認してください。抵抗が著しく増加した場合は、潤滑メンテナンスを行ってください。
フランジ ボルトの緩みを四半期に 1 回検査します (レンチを使用してボルトを静かに回します。ボルトが 1/4 回転を超えて回転する場合は、定格トルクの 80% で締め直します)。
使用頻度の低いバルブ (ドレンバルブなど) については、長期間使用しないことによるバルブコアの詰まりを防ぐために、月に 1 回 (5 ~ 10 秒間) バルブを開けてください。
2. 検査記録と問題処理プロセス
検査は「形式的なもの」ではありません。標準化された記録と閉ループ処理により、タイムリーな危険解決が保証されます。
主要な検査記録項目:
次のような「電子ペーパーバックアップ」記録を使用します。
基本情報: 検査時間、検査者、バルブ番号、位置、種類、仕様。
状態データ:圧力(上流値、下流値)、温度(弁体表面温度)、漏れ(有無、漏れ量)、動作状態(スムーズ・詰まり)
異常: 異常の詳細な説明 (例: 「バルブ FV-001 のフランジ接続部からの滴下、10 秒ごとに 1 滴」) および注釈付きの場所 (現場の写真付き)。
記録を機器管理システムにリアルタイムでアップロードし、管理者によるリモートレビューと追跡可能性を実現します。
クローズドループの問題処理プロセス:
問題の重大度に基づいて「機密扱いと期限付きの修正」を実装します。
緊急の問題 (例: 重大な漏れ、妨害防止動作):
直ちにシステムをシャットダウンし、緊急計画を起動します (緊急時の対応についてはセクション VI を参照)。
保守担当者に 2 時間以内に修理計画を作成し、24 時間以内に修理を完了するように通知します。
修理後、使用を再開する前に圧力テストと機能テストを実施します。
「故障解析会議」を開催し、根本原因(取付ミス、材質の不一致など)を特定し、再発を防止します。
一般的な問題 (例: 軽度の漏れ、動作抵抗の増加):
詳細を文書化し、是正計画を作成します (例: 「3 日以内に注油を完了する」)。
検査官は是正を検証し、解決を確認します。
問題が再発する場合 (例: 6 か月で 3 回の漏れ)、バルブの交換を評価します (例: 材料のアップグレード、タイプの変更)。
潜在的な危険 (例: シールの老朽化、バルブ本体の軽微な腐食):
危険性を分類します (例: 低リスク: 残りのシール寿命は 3 か月、中リスク: 0.1 mm の腐食深さで 2 週間に 1 回の再検査が必要)。
解決するまで定期的に再検査し、「リスク リスト」で危険を追跡します。
計画的なシャットダウン中に低リスクの危険に対処し、生産の中断を回避します。
3. 特別な場合の検査上の注意事項
安全性と精度を確保するために、過酷な環境に合わせて検査方法を調整します。
高温環境 (例: ボイラー、高温の石油パイプラインの近く):
高温用保護具を着用し、バルブ本体との直接接触を避けてください。
赤外線温度計を使用してバルブ本体の表面温度を測定します (温度が 300°C を超える場合は 1m 以上の安全距離を維持してください)。温度が設計限界 (たとえば、定格 400°C のバルブの場合は 420°C) を超える場合は、内部漏れの可能性を調べてください。
熱中症を防ぐため、夏の午後などの高温期の長時間の検査は避けてください。
湿気/腐食性環境 (例: 下水処理プラント、化学作業場):
滑ったり、腐食性の液体と皮膚が接触したりしないように、耐食性の衣服と滑り止めの靴を着用してください。
懐中電灯を使用して、腐食しやすい隠れた領域 (バルブの底など) を検査します。
使用後は工具に防錆油を塗布し、乾燥した場所に保管してください。
高所での作業 (パイプラック上のバルブなど):
全身安全ハーネスを着用し、安定した台の上に立ってください(固定されていないパイプの上を歩かないようにしてください)。
遠隔検査には双眼鏡またはドローンを使用します(衝突を避けるために3〜5メートルの距離を維持してください)。
パートナーと一緒に検査を実施します (1 人が高所で作業し、1 人が地上で監視します)。
4. 検査ツールのメンテナンスと校正
ツールの精度は検査結果に直接影響します。定期的なメンテナンスと校正により、工具ミスによる誤判断を防ぎます。
| ツールの種類 | ツール例 | 校正サイクル | 校正標準/ツール | 許容誤差 | 日常のメンテナンスのヒント |
| 圧力試験ツール | Rosemount 3051 圧力トランスミッタ | 6ヶ月 | Druck DPI 610 キャリブレーター (±0.025%) | ±0.1%以下 | 使用後はインターフェースをきれいにしてください。振動のない場所に保管する |
| 温度試験ツール | Fluke 62MAX 赤外線温度計 | 6ヶ月 | Ametek ドライブロック (±0.1℃) | ≤±2℃(200~600℃) | 乾いた布でレンズを拭きます。油汚れを避ける |
| 電気試験ツール | Fluke 117C マルチメーター | 12ヶ月 | 第三者認証 | ≤±1.0% (電圧/電流) | テストリードの埃を吹き飛ばします。予備のリードを手元に置いておく |
Ⅷ.プロセスバルブの廃止と交換: 交換時期を科学的に判断するには?
プロセスバルブは、耐用年数に達した場合、または生産要件を満たさなくなった場合には、「使いすぎ」による安全上のリスクを回避するために、直ちに廃止および交換する必要があります。しかし、多くの企業には科学的な判断基準が欠如しており、時期尚早な交換(資源の浪費)や交換の遅れ(危険の発生)につながっています。以下は、廃止基準、代替品の選択原則、設置仕様に関するガイダンスです。
1. 廃止基準: バルブはいつ交換する必要がありますか?
耐用年数、性能低下、安全リスクなどを踏まえ、廃止措置の検討を総合的に行います。炉心廃止インジケーターはバルブのタイプによって異なります。
| バルブの種類 | 設計寿命 (年) | 耐用年数のしきい値 (年、設計寿命の 80%) | 重要なコンポーネントの廃止基準 | 安全リスク廃止措置基準 (可燃性/有毒流体) |
| ゲート/ボールバルブ | 8-12 | 6.4-9.6 | シール摩耗 >0.5mm;バルブステムの腐食 >20% 肉厚 | 内部漏れ > ANSI クラス VI 規格の 2 倍。緊急シャットダウン > 3 秒 |
| グローブ/安全弁 | 6-10 | 4.8-8.0 | バルブシートの亀裂 >5mm;安全弁設定圧力偏差 >5% | 2回の修理後、1か月以内に再度漏れが発生。不十分な圧力解放 |
| ダイヤフラムバルブ | 3-5 | 2.4-4.0 | ダイアフラムの経年劣化による亀裂。バルブ本体の変形 >0.2mm/m | ダイアフラムの損傷による流体漏れ。流れを分離できていない |
耐用年数を超えています:
バルブが表の「耐用年数閾値」を超えている場合は、明らかな損傷が見られない場合でも、完全な性能テスト (圧力、シール) を実施してください。テストが失敗した場合、またはパフォーマンスが 30% を超えて低下した場合は廃止します (例: 流量調整精度が ±1% から ±3% に低下した場合)。
重大な損傷を受けた重要なコンポーネント:
修理コストが新しいバルブの 50% を超える場合は廃止します (たとえば、研削が必要な 0.6 mm のシール摩耗があるゲート バルブでは、新しいバルブの 60% のコストがかかります)。
制御不能な安全リスク:
可燃性/有毒流体パイプラインのバルブが表の「安全上のリスク基準」を満たしている場合は、バルブを直ちに廃止してください(例:天然ガスの緊急遮断バルブは閉じるのに4秒かかります)。
2. 交換品の選択原則: より適合するバルブを選択するには?
「古いモデルのコピー」を避け、最新のプロセス条件と技術の進歩に基づいてバルブを選択してください。
動作条件の適応:
変更されたプロセスに合わせて仕様をアップグレードします(例: 温度を 200°C から 300°C に上昇させる: 炭素鋼のゲート バルブをクロムモリブデン合金鋼のバルブに置き換える。圧力を 1.6MPa から 2.5MPa に上昇させる: PN1.6 から PN4.0 ボール バルブにアップグレードする)。流体特性の変化に基づいて材料を調整します (例: 水から硫黄含有廃水への切り替え: 耐食性を高めるために 304 ステンレス鋼のバルブを二相ステンレス鋼 2205 のバルブに交換します)。
エネルギー効率とパフォーマンスの向上:
エネルギー効率の高いバルブを優先して動作エネルギー消費を削減します。通常のグローブ バルブを低流量抵抗のグローブ バルブに置き換えます (流量抵抗係数が 5.0 から 2.0 に減少し、ウォーター ポンプのエネルギー消費量が 15% ~ 20% 削減されます)。手動バルブをスマートポジショナーを備えた電動バルブに置き換えます(調整精度が±5%から±0.5%に向上し、人件費と調整誤差が削減されます)。
メンテナンスコストの削減:
シンプルな構造でメンテナンスが容易なバルブを選定し、長期運用コストを低減。頻繁なパッキン交換が必要なゲートバルブをパッキン不要のベローズゲートバルブに置き換え(パッキン交換周期3ヶ月から3年に延長)。摩耗しやすいハードシールボールバルブを耐摩耗性セラミックシールボールバルブに交換します(シール表面の耐用年数が1年から5年に延長)。
3. 交換動作仕様: 新しいバルブの取り付け品質を確保するには?
新しいバルブの交換は、不適切な操作によるパフォーマンスの問題を回避するために、「取り外し、洗浄、取り付け、テスト」という 4 段階のプロセスに従って行われます。
古いバルブの取り外し:
上流と下流の隔離バルブを閉じ、パイプラインから液体を排出します (ドレンまたは圧力リリーフバルブを介して)。腐食性または可燃性の液体の場合は、パイプラインを不活性ガス (窒素など) で少なくとも 30 分間パージし、残留液体濃度 ≤ 0.1% を確保します。フランジボルトを取り外すときは、不均一な力によるフランジの変形を避けるために、「斜めに段階的に緩める」原則に従ってください。クレーンまたはフォークリフトを使用して古いバルブをスムーズに持ち上げ、パイプラインの境界面との衝突を防ぎます。
パイプラインの清掃と検査:
パイプラインのインターフェースを高圧水 (または圧縮空気) でフラッシュして、不純物や残っている古いガスケットを除去します。内側マイクロメーターを使用して、パイプラインの内径が新しいバルブと一致していることを確認します(偏差 ≤±0.5mm)。フランジシール面の平坦度を平坦度試験機で確認します(偏差≤0.1mm/m)。傷や凹みがある場合はグラインダーで修正してください(研削後の表面粗さはRa≦0.8μmになります)。
新しいバルブの取り付け:
取り付ける前に、新しいバルブのモデル、仕様、材質が選択要件と一致していることを確認してください。バルブの開閉動作をテストして、内部コンポーネントがスムーズに動くことを確認します。取り付けの際、バルブがパイプラインの軸と位置合わせされていることを確認してください (偏差 ≤0.5mm/m)。フランジボルトは「斜め段階締め付け」の原則に従って締め付けてください(トルク値はバルブの取扱説明書を参照。例:DN100、PN4.0MPaのフランジボルトは180~200N・m)。電動バルブの場合は、アクチュエータとステムのストロークのアライメントを校正します (全開時に 100% のアクチュエータ信号が、全閉時に 0% になるようにします)。
インストール後のテスト:
圧力試験(試験圧力は使用圧力の1.2倍、30分間保持、漏れなし)、シール試験(内部漏れ試験は使用圧力の1.0倍、窒素で1時間保持、漏れ率≦1×10⁻⁶Pa・m³/s、外部漏れ試験はシール面に石鹸水を使用、気泡なし)、機能試験(手動・電動開閉3サイクルでスムーズな動作と正確性を確認)を実施します。脳卒中)。すべてのテストに合格した後にのみバルブを使用し、バルブの健康記録を更新してください。
IX.結論: プロセスバルブのライフサイクル全体の管理システムの構築
プロセスバルブの効率的な運用は、単一のリンクの最適化に依存するものではなく、「選択、設置、運用、メンテナンス、廃止」の全ライフサイクル管理システムを構築する必要があります。 「先天的欠陥」を回避するための正確な選択、「強固な基盤」を築くための標準化された設置、「耐用年数」を延ばすための細心の注意を払ったメンテナンス、そして「安全な交換」を達成するための科学的な廃止措置に至るまで、各リンクは密接に接続され、厳密に管理されなければなりません。
産業企業にとって、専門の技術者(バルブエンジニア、運転および保守技術者など)を擁する専任のバルブ管理チームを設立し、包括的な管理システム(検査手順、保守基準、廃止プロセスなど)を開発し、デジタルツール(機器管理システム、スマートセンサーモニタリングなど)を活用して、リアルタイムのバルブ状態監視と傾向の早期警告を実現することが不可欠です。一方で、人為的ミスによる故障を防止するため、オペレーターや保守員の専門能力向上のための人材教育(定期的なバルブ分解・故障診断教育など、着任前に資格取得を必須)を強化する。
プロセスバルブは、サイズは小さいですが、産業システムの安定した動作を確保するための「重要なリンク」です。科学的な管理思考、厳格な運用基準、継続的な技術アップグレードを採用し、あらゆる細部に注意を払うことによってのみ、この「目に見えない管理人」がその役割を真に果たし、工業生産の安全性、効率性、エネルギー効率を守ることができます。