

特殊産業用シリンダが現代のオートメーションに不可欠である理由
特殊な産業用シリンダーは、現代の自動化システムのバックボーンです。適切に適合するシリンダーがなければ - 標準かどうか エアシリンダー またはカスタム設計のリニア アクチュエータ - 自動化された生産ラインでは、現代の製造に要求されるサイクル タイム、精度、負荷容量を達成できません。簡単に言うと、適切なシリンダがスループット、再現性、およびシステムの総稼働時間を直接決定します。空気圧式または電気機械式オートメーション セル内の他のすべてのコンポーネントは、サイクルごとに数百万ストロークにわたって仕様内で動作するシリンダーに依存します。
産業オートメーションは過去 20 年間で劇的に変化しました。かつては汎用の既製エアシリンダがほとんどのピックアンドプレースやクランプ作業に対応していましたが、今日のシステムでは特定のボアサイズ、ストローク長、取り付け構成、動作圧力、周囲条件に合わせて設計されたシリンダが求められています。シリンダのボア径が 10% 不一致でも、力の出力が十分に低下し、断続的な故障が発生し、計画外のダウンタイムで 1 時間あたり数千ドルの損失が発生する可能性があります。
この記事では、実際のアプリケーションで最も重要なエンジニアリング変数に注意しながら、特殊な産業用シリンダーを選択、指定し、オートメーション システムに統合する方法について説明します。
自動化システムに使用される工業用シリンダの主な種類
すべてのシリンダーが交換できるわけではありません。オートメーション エンジニアは、新しいセルまたは改造プロジェクトのコンポーネントを指定する前に、プライマリ シリンダ ファミリ間の機能の違いを理解する必要があります。
空気圧エアシリンダ
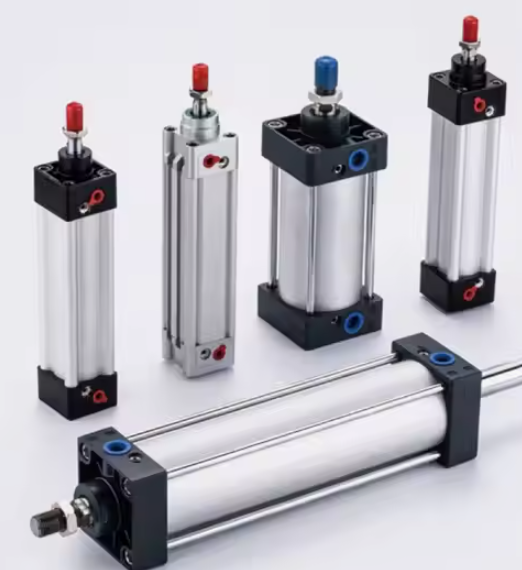
エアシリンダーは、依然として世界中の産業オートメーションで最も広く導入されているアクチュエーターです。圧縮空気の圧力を線形の機械力に変換するため、ストロークあたりのコストを最小限に抑える必要があるハイサイクル用途に最適です。標準動作圧力は次の間で実行されます。 0.4 MPa および 1.0 MPa (約 58 ~ 145 psi) 、ボア直径に直接応じて出力される力を提供します。 0.6 MPa で動作する口径 63 mm のエア シリンダーは、理論推力約 1,870 N を生成します。これは、幅広い部品のクランプ、排出、およびインデックス作業に十分な推力です。
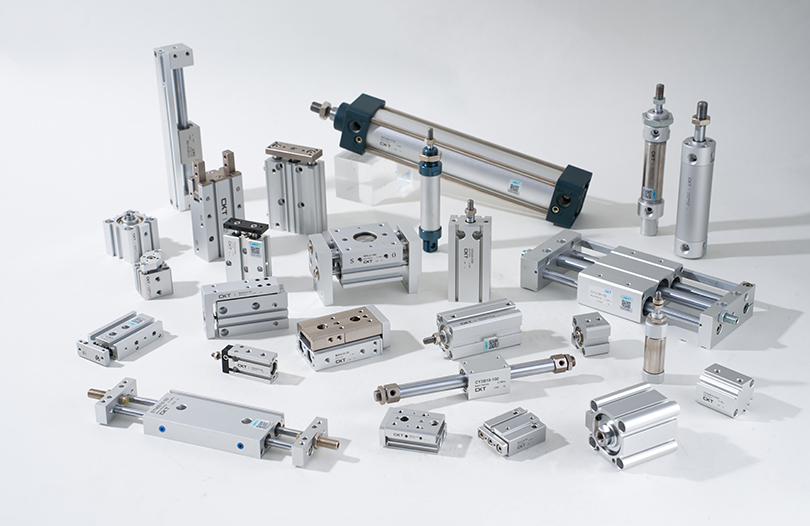
最新の特殊エアシリンダーは、基本的な複動設計をはるかに超えています。エンジニアは現在、次のようなバリアントを指定しています。
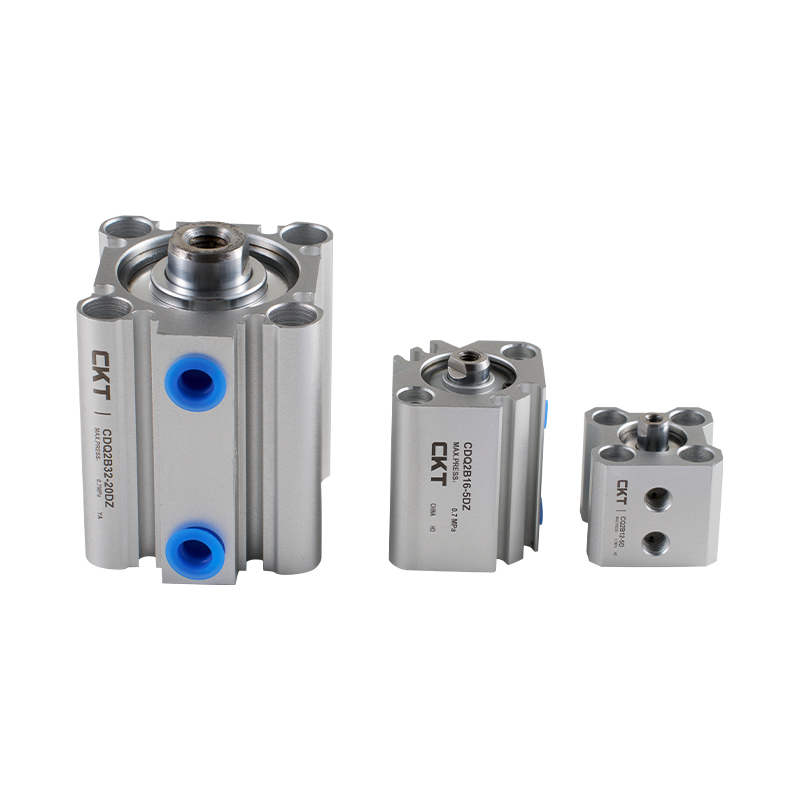
- コンパクト・ショートストロークエアシリンダ — 設置エンベロープが全長 100 mm 未満の密閉された組立セルで使用されます。
- ロッドレスエアシリンダ — 標準ピストンロッドでは許容できない曲げモーメントが発生する 1,000 mm を超えるストロークの場合
- ガイド付きエアシリンダー — 外部ガイド レールを必要とせずに最大 500 N·m の軸外荷重に耐えるツインロッドまたはプロファイル ガイド付きバリエーション
- タンデムエアシリンダ — 直列に積み重ねられた 2 つのシリンダーが同じボアを共有し、設置面積の直径を増やすことなく出力を効果的に 2 倍にします。
- クリーンルーム用エアシリンダ — 半導体および製薬オートメーションにおける ISO クラス 5 以上の環境向けのステンレス鋼バレル、PTFE シール、ゼロアウトガス コーティング
重負荷自動化用油圧シリンダ
標準的なボアサイズでは、エアシリンダーの実用的な力の値が約 30 kN に達しますが、油圧シリンダーはその範囲を数百キロニュートンまで拡張します。金属スタンピング、鍛造搬送ライン、重量部品組立プレス用の自動化システムは、140 ~ 350 bar で動作する油圧リニア アクチュエータに依存しています。トレードオフはシステムの複雑さです。水力発電ユニット、濾過スキッド、熱交換器、漏れ防止インフラストラクチャにより資本コストとメンテナンスの負担が増加しますが、空圧システムでは完全に回避できます。
電動ロッドシリンダ
電動ロッドアクチュエータ(本質的にはシリンダエンベロープ内のボールネジまたは遊星ローラネジを駆動するサーボモータ)は、正確な位置フィードバックを必要とする空気圧エアシリンダアプリケーションから大きな市場シェアを獲得しています。彼らは提供します 繰返し位置決め精度±0.01mm以上 、プログラム可能な力制限、およびデューティサイクルを考慮した場合、同等の空圧回路よりもエネルギー消費量が約 70% 低くなります。その制限はピーク力密度です。同等のサイズでも、電動ロッドシリンダは同じボアの空気圧シリンダよりも 3 ~ 5 倍のコストがかかり、経済的正当性はサイクル数と精度要件に大きく依存します。
オートメーション システムに適したシリンダーのサイズと選択方法
シリンダーの選択はカタログ検索ではなく、工学的な計算によって行われます。やり方を間違えると、シールの早期破損、ロッドの座屈、または力不足につながります。これらはすべて、正しく指定されたコンポーネントのコストをはるかに超える計画外のダウンタイムとして現れます。
安全係数を使用した力の計算
エア シリンダまたは油圧シリンダのサイジング作業の開始点は、適用点で必要な作動力です。この値には以下を含める必要があります。
- 運動方向に反して作用する静的積載重量
- 利用可能なストローク時間内で負荷を目標速度まで加速するために必要な動的力
- ガイド、シール、その他の外部機構からの摩擦力
- ストローク終了時のプロセス力(クランプ、プレス、切断)
標準的な慣例では、 安全率1.5~2.0 計算された理論上のボア圧力力積を超えます。このマージンは、供給圧力の変動 (一般的な圧縮空気システムは設定値から ±10% 変化します)、耐用年数によるシールの摩耗、および生産プロセスに固有の負荷変動を吸収します。
たとえば、クランプ用途でワークピースに 800 N が必要で、エア供給が 0.6 MPa の場合、最小ボア直径は 100% の効率で約 42 mm と計算されます。 1.6 倍の安全係数を適用すると、利用可能な標準サイズに応じて、選択したボアが 50 mm または 63 mm に押し上げられ、システム需要のピーク時に供給圧力が 0.5 MPa に低下した場合でも、シリンダーが適切な力を供給できるようになります。
ストローク長とロッドの座屈解析
ストローク長は、圧縮荷重下でのピストンロッドの座屈に対する感受性に直接影響します。ストロークがロッド直径の約 10 倍を超えるエアシリンダまたは空気圧アクチュエータの場合、オイラーコラムの座屈チェックが必須です。臨界座屈荷重は、ロッドの直径、ストローク長、材質 (通常は炭素鋼またはステンレス鋼)、および取り付け構成によって異なります。固定-固定、固定-自由、またはピン-ピンの端部条件により、それぞれ有効なコラム長さが異なります。
直径 20 mm、ストローク 600 mm のスチールロッドは、固定されていない取り付け状態で、臨界座屈荷重は約 2,850N — これはシリンダーが生成できる力を下回っている可能性があります。このような場合、より大きなロッド直径 (25 mm または 32 mm) を指定するか、ガイド付きシリンダーに切り替えることで、エンジニアが操作圧力を下げることなく座屈を防止する横方向のサポートが追加されます。
サイクルタイムとクッション要件
高速オートメーション セル、特に 1 分あたり 60 サイクル以上で動作するセルは、シリンダ コンポーネント、バルブ、工具に重大なストローク終了衝撃荷重を課します。これらの速度では、100 mm ストロークの制御されていないエア シリンダーは、終了位置の直前に 1.5 m/s を超えるピストン速度を発生する可能性があります。各ストロークでエンドキャップによって吸収される運動エネルギーは、内部クッション、外部ショックアブソーバー、または排気ポートの流量制御バルブを通じて管理する必要があります。
内径 40 mm を超える特殊な産業用エアシリンダのほとんどには、両端位置に調整可能なニードルバルブクッションが標準装備されています。これらにより、通常 5 mm ~ 30 mm の間で減速距離を現場で調整できます。高速ミッドストロークと正確に制御された減速度の両方を要求するアプリケーションの場合、調整可能な減衰を備えた外部油圧ショックアブソーバーは、空気圧クッションのみよりも細かい制御を提供します。
| 内径(mm) | 0.6MPa時の理論力(N) | オートメーションにおける一般的なアプリケーション | 推奨最大ストローク(mm) |
|---|---|---|---|
| 20 | 188 | 小物部品排出、センサーアクチュエーター | 200 |
| 32 | 483 | ピックアンドプレイス、軽いクランプ | 400 |
| 50 | 1,178 | 組立プレス、ゲート作動 | 600 |
| 80 | 3,016 | ワーククランプ、トランスファーリフト | 800 |
| 125 | 7,363 | 重量物クランプ、プレス送り | 1,200 |
要求の厳しい自動化環境向けの特殊なシリンダー設計
標準カタログ エア シリンダは、工場現場での無害な用途の大部分に対応します。しかし、産業オートメーションのかなりの部分は、シリンダー設計がこれらの条件に特別に対応しない限り、標準コンポーネントが数週間以内に破壊される環境で動作します。
洗浄および化学環境向けの耐食性シリンダー
食品加工、飲料の瓶詰め、医薬品包装の自動化では、高圧水、蒸気、苛性洗浄剤を使用した洗浄サイクルが頻繁に実行されます。標準のアルミニウムバレルエアシリンダーは、このような条件下では急速に腐食します。ステンレス鋼 (通常 304 または 316L グレード) のバレルとロッドの構造と、EPDM または PTFE の FDA 準拠シールを組み合わせることで、サービス間隔が数週間から数年に延長されます。ステンレス製洗浄定格エアシリンダーの標準アルミニウムユニットに対するコストプレミアムは、通常、 40%~80% — 生産稼働中の 1 つのシリンダーの腐食による故障によるダウンタイム コストの何分の 1 かで済みます。
化学処理の自動化では、酸、溶剤、結露水のある高湿度環境など、さらに過酷な条件が発生します。ここでのシリンダーのオプションには、PTFE で裏打ちされたボアを備えた硬質陽極酸化アルミニウム、ポリフェニレン硫化物 (PPS) 複合体、または完全にフッ素ポリマーでコーティングされたバリアントが含まれます。シールの適合性は、特定の化学物質への曝露に対して検証する必要があります。油環境で良好に機能する NBR シールは芳香族溶剤中では急速に劣化しますが、EPDM シールは蒸気や熱水に対しては優れていますが、石油ベースの流体中では膨潤します。
オーブンおよび溶接セル用高温シリンダー
工業用オーブン、塗料硬化システム、ロボット溶接セル内の自動化により、シリンダーは 120°C から 200°C 以上の持続的な温度にさらされます。標準的なブナ N (NBR) シールは、動的条件下で約 100°C で劣化が始まり、数百時間以内に漏れや保持力の喪失につながります。高温専用シリンダーには、次の定格のシリコンまたはバイトン (FKM) シールが使用されています。 150℃~200℃の連続使用 炭化したりシール溝から移動したりしない高温潤滑剤とともに。
溶接環境では、エア シリンダのピストン ロッドもスパッタの衝撃やアーク フラッシュからの紫外線にさらされます。硬質クロムまたはセラミックコーティングされたロッドは、標準の研磨鋼よりもスパッタの付着や表面の孔食にはるかに優れており、ワイパーシールゾーンに侵入するロッド表面の汚染によって引き起こされるシールの摩耗を直接軽減します。
爆発性雰囲気 (ATEX/IECEx) 用途用シリンダー
穀物の取り扱い、塗料スプレーブース、化学混合、石油とガスの処理における自動化システムは、爆発の可能性があると分類されるエリア (ATEX のゾーン 1 またはゾーン 2、または NEC のディビジョン 1/ディビジョン 2) で稼働します。圧縮空気には点火エネルギーが含まれていないため、空気圧エアシリンダはこれらのゾーンでは電動アクチュエータよりも本質的に安全です。ただし、シリンダーの設計では、非導電性コンポーネントへの静電荷の蓄積を防止する必要があり、ストロークの終わりにスパークを引き起こす可能性のある金属間の衝撃を発生させてはなりません。 ATEX 定格シリンダーは、導電性ポリマー部品、接地設備、ソフトクッション付きエンドストップを使用して、外部の防爆エンクロージャに依存することなくゾーン要件を満たします。
精密組立自動化用ミニチュアシリンダ
電子機器の組み立て、医療機器の製造、時計や計器の製造では、内径 4 mm ~ 16 mm、ストロークが 1 mm と短く、位置再現性が 0.05 mm 未満のエア シリンダが必要です。このスケールのミニチュア空気圧シリンダは、部品寸法の大きな割合を占める製造公差に直面しています。6 mm ボアのシリンダの 0.02 mm シール溝公差は、63 mm ボア ユニットの同じ公差よりもはるかに厳しい機械加工制御を必要とします。最先端のミニチュアシリンダープラットフォームは、 3000万ストローク ボアのラップ仕上げ、低摩擦 PTFE 複合シール、精密研磨されたステンレス ロッドにより、最大定格圧力での使用に耐えます。
産業用シリンダと自動化制御システムの統合
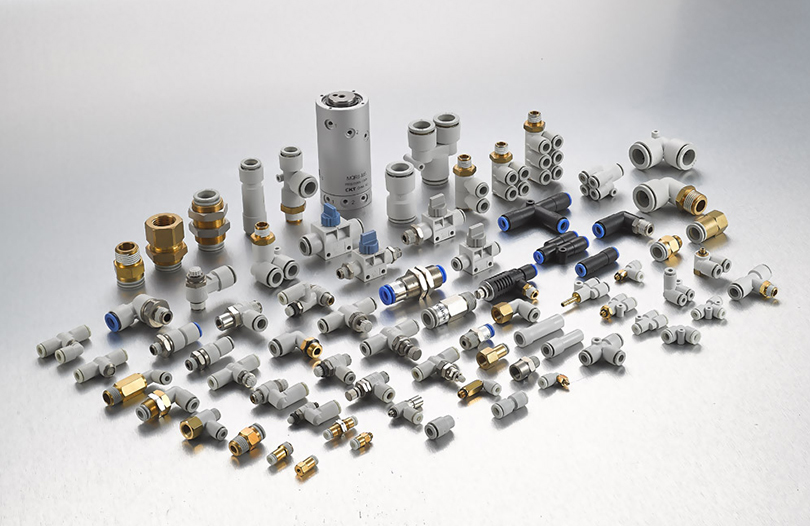
シリンダーは、オートメーション システムの制御アーキテクチャに統合されるまで価値を生み出しません。シリンダの機構と PLC ロジックの間のインターフェイスは、一見適切に仕様化されているように見える多くのシリンダが、実際にはパフォーマンスが低下する箇所です。
位置検知とフィードバック
最新のエア シリンダー設計には、磁気リード スイッチ、ソリッドステート ホール効果センサー、またはアナログ磁歪リニア位置センサーを受け入れる統合センサー レール (バレルに機械加工された T スロットまたは C スロット) が含まれています。リード スイッチは、定義された端位置でシンプルな開閉出力を提供し、コストはセンサーあたり 10 ドル未満です。ホール効果センサーは、より長いスイッチング寿命 (リード スイッチの約 1,000 万回に対して 1 億回以上の操作)、優れた耐振動性、および 0.5 ms 範囲の高速応答時間を提供します。
比例クランプや可変ストローク組立プレスなど、バイナリのストローク終了信号ではなく連続位置データを必要とするアプリケーションの場合、シリンダ バレルに埋め込まれたアナログ磁歪センサーが、 0.1 mmまでの分解能による絶対直線位置 フルストロークにわたって。これにより、外部リニアエンコーダが不要になり、配線の複雑さが軽減され、PLC が診断ツールとしてロッド速度をリアルタイムで監視できるようになります。
バルブの選択と応答時間
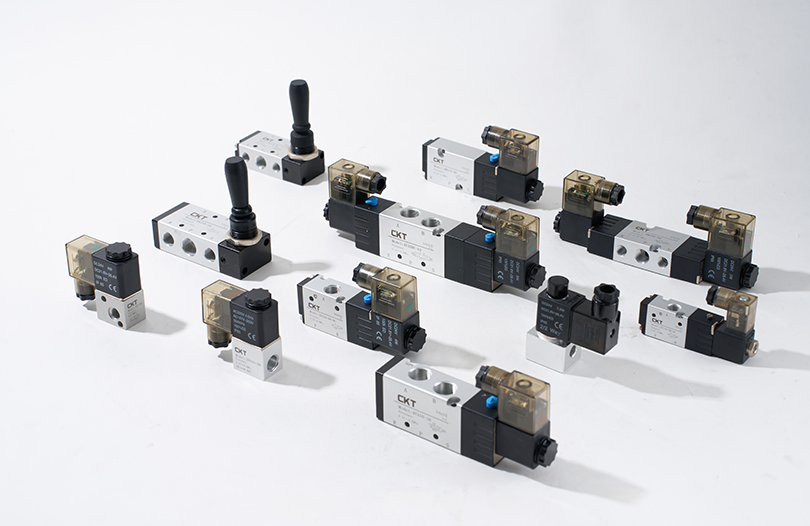
各エアシリンダーを駆動するソレノイドバルブは、シリンダーが PLC コマンドにどれだけ早く応答するかを決定します。バルブ応答時間 (コイルに通電してからポートが完全に開くまでの間隔) は、DC 24 V で高速直動ポペット バルブの 5 ms 未満から標準スプール バルブの 30 ~ 60 ms の範囲です。合計サイクル時間が 200 ミリ秒の 1 分あたり 60 サイクルのアプリケーションでは、50 ミリ秒のバルブにより空気圧作動時間が 25% 追加され、サイクル タイム目標の達成が不可能になる可能性があります。
バルブ流量(Cv値)もシリンダ容積と必要ストローク時間に適合する必要があります。バルブのサイズが小さすぎると、高速ストローク中にバルブ全体に圧力差が生じ、バルブ入口での供給圧力が適切な場合でも、ストローク途中でエアシリンダーのピストンに見られる動作圧力が効果的に低下します。経験則としては、バルブ全体の圧力降下を以下に制限するバルブ Cv 値を選択することです。 供給圧力の10% 最大流量要求時。
フィールドバスとIO-Linkの統合
インダストリー 4.0 オートメーション アーキテクチャでは、プラントの SCADA または MES システムを通じてアクセスできるシリンダー レベルの診断がますます必要になります。 IO-Link 対応のバルブ マニホールド アセンブリにより、個別の I/O 配線を追加することなく、各シリンダの位置センサー データ、ストローク カウント、クッション圧力、サイクル タイム偏差を標準産業用イーサネット (PROFINET、EtherNet/IP、EtherCAT) 経由で PLC に送信できます。 IO-Link マスターノードは最大でサービスを提供できます。 8つのシリンダーステーション 1 本のケーブルで配線できるため、20 シリンダー以上の高密度オートメーション セルにおけるパネル配線の複雑さが大幅に軽減されます。
この接続により、予知保全が可能になります。特定のエア シリンダのストロークが完了するまでに 15% 長くかかり始めた場合 (タイムスタンプ付きのセンサー エッジを比較することでパターンを検出可能)、システムは製造上の障害が発生する前に、そのシリンダに検査のフラグを立てることができます。自動車車体工場オートメーションの研究によると、シリンダーレベルの診断を使用した予知保全プログラムにより、計画外の空気圧ダウンタイムが削減されることが示されています。 35%~55% 固定間隔の交換スケジュールとの比較。
産業用特殊シリンダーの需要を牽引する主要産業
どの業界が特殊シリンダーを最も大量に消費しているかを理解することは、メーカーやシステム インテグレーターが取り組むべき設計の優先順位を明確にするのに役立ちます。
自動車製造
1 つの自動車車体工場には、溶接、ハンドリング、および組み立てステーション全体に 800 ~ 2,500 個の個別の空圧シリンダーと油圧シリンダーが設置されています。サイクル率は通常、ステーションごとに 1 時間あたり 240 ~ 480 ストロークに達します。これは、大量生産ラインの 1 つのエア シリンダーに蓄積されることを意味します。 年間400万ストローク以上 。ここでのシリンダの仕様は、シールの寿命、クッションの耐久性、取り付け構造を取り外さずにインライン交換が容易であることを重視しています。
梱包と物流の自動化
高速ケースの組み立て、カートンの密封、および仕分けシステムは、100 ミリ秒未満のシリンダー ストローク時間を必要とする速度で動作します。磁気カップリングまたはメカニカルバンド接続を備えたロッドレスエアシリンダは、従来のロッドでは片持ち梁状になるような長距離移動 (500 mm ~ 2,000 mm) の水平移動によく使用されます。パッケージングの自動化も 1 日あたり 3 シフト、年間 350 日実行されるため、平均故障間隔 (MTBF) は二次的な問題ではなく、主要な仕様基準となります。
半導体およびエレクトロニクスのアセンブリ
ウェーハハンドリングロボット、ダイボンディングマシン、および PCB 組立装置では、サブミクロンの清浄度基準を必要とする小型エアシリンダと電気ロッドアクチュエータが使用されています。このような環境のシリンダーは粒子を発生させてはならず、敏感な基板を汚染するガスの放出に耐えなければならず、数十億サイクルにわたって位置精度を維持する必要があります。年間 1,000 億ドルを超える世界の半導体装置市場は、超クリーンで高精度の空気圧作動技術の継続的な開発を推進しています。
食品および飲料の加工
食品工場の充填ライン、小分け機、包装セルは、製品接触面で安全に動作する必要があります。これらの用途のエアシリンダーには、USDA に承認された潤滑剤 (H1 グレードの食品に安全なオイル)、FDA に準拠したシール材、および細菌が住み着く隙間のない滑らかな外面が必要です。 IP69K 侵入保護規格に合わせて設計されたステンレス鋼のバリエーションは、シールの劣化やシリンダボアへの水の浸入なしに、80°C での高圧蒸気洗浄に耐えます。
シリンダーの耐用年数を最大限に延ばすためのメンテナンスのベストプラクティス
最高品質の特殊な工業用シリンダーであっても、メンテナンスの基本を無視すると早期に劣化してしまいます。以下の実践を一貫して適用すると、平均保守間隔がメーカーの定格サイクル寿命の一部ではなく、その寿命まで延長されます。
- 圧縮空気の品質を ISO 8573-1 クラス 3 以上に維持します 一般産業用エアシリンダ用途に。水、コンプレッサーオイル、微粒子を含む汚染された空気は、シールの劣化やボアの傷の主な原因です。自動凝縮水排出機能を備えたユースポイントフィルター・レギュレーター・ルブリケータ (FRL) アセンブリは交渉の余地がありません。
- 正しく注油するか、まったく注油しないでください。 PTFE 複合シールを備えた最新のエア シリンダの多くは、外部潤滑なし (オイルフリー) で動作するように設計されています。オイルフリーのシリンダーにオイルを導入すると、PTFE シールが膨張し、早期故障の原因となる可能性があります。試運転前に、特定のシリンダシール仕様に照らして潤滑要件を必ず確認してください。
- 定期的にロッドの表面状態を検査します。 ピストンロッドの孔食、傷、またはコーティングの損傷により、ワイパーシールの摩耗が促進され、汚染物がボアに侵入する可能性があります。ワイパーの 1 ストローク長内で接触面積の 5% を超える表面欠陥があるロッドは、研磨するのではなく交換する必要があります。
- シリンダの交換または取り付けの変更後は、クッションの調整を確認してください。 クッションの調整が不十分な場合、ピストンが全速度でエンドキャップに衝突するため、動作力の数倍のピーク力が発生し、シリンダー、接続された工具、および機械構造が同時に損傷します。
- 可能であればストローク数を追跡する PLC サイクルカウンターを介して、メーカーの定格シール寿命仕様と比較します。定格サイクル寿命の 80% でシール キットを事前に交換するには、部品代と 1 時間の作業工賃が約 30 ~ 150 ドルかかりますが、生産中にシリンダーが故障した場合の計画外のダウンタイムは 500 ~ 5,000 ドルかかります。
- ロッド形シリンダの横方向の荷重を軽減します。 シリンダの軸と荷重の移動方向との間に 5° のずれがあるだけでも、ロッド ブッシュとシールに連続的な側面荷重が生じ、文書化されたケーススタディでは耐用年数が 40% ~ 70% 減少します。フローティングロッドカップリングまたは自動調心マウントは、シリンダー取り付け全体の精密な再調整を必要とせずに、治具のわずかな位置ずれを補正します。
自動化の決定のための空圧シリンダー、油圧シリンダー、電動シリンダーの比較
すべての自動化シナリオにおいて単一のアクチュエータ テクノロジが勝者となることはありません。空圧エアシリンダ、油圧シリンダ、または電気ロッドアクチュエータのいずれを選択するかは、各アプリケーション軸の特定の性能、コスト、操作要件に基づいて決定する必要があります。
| 基準 | 空気圧エアシリンダ | 油圧シリンダ | 電動ロッドアクチュエータ |
|---|---|---|---|
| 力の範囲(標準) | 最大 ~30 kN | 500kNまで | 最大 ~50 kN |
| 位置精度 | ±0.5~2mm(エンドストップ) | ±0.1~1mm(サーボバルブ) | ±0.01~0.05mm |
| 初期費用(相対) | 低い | 中~高 | 高 |
| エネルギー効率 | 低い (25–35% overall) | 中 (60 ~ 75%) | 高 (85–95%) |
| 最大サイクルレート | 非常に高い (300 CPM も可能) | 中 (オイル流量によって制限される) | 高 (servo-dependent) |
| 清潔さ | 高 (dry air options) | 低い (oil leak risk) | 非常に高い |
| 危険場所への適合性 | 優れた (ATEX バージョン) | 良好 (非火花性液体) | 定格外のモーターが必要です |
上記のデータは、一貫したパターンを示しています。つまり、極端な力や ±0.5 mm を超える精度を必要としない自動化タスクの大部分では、コスト、速度、クリーン環境への適合性の点でエア シリンダが優れています。高力のスローモーション用途では、油圧シリンダーが唯一の実用的な選択肢となります。電動アクチュエータは、主にプログラム可能な中間位置決め、力制限、またはエネルギー消費ログが測定可能な生産価値を生み出すアプリケーションにおいて、そのコスト割増を正当化します。
オートメーションにおける産業用シリンダーの未来を形作るトレンド
コンポーネントクラスとしてのシリンダーは、過去 10 年間で大幅に進化し、5 年前にはニッチな仕様であったが、現在では主流の調達基準となっている自動化システム要件に応えて開発を続けています。
空気圧システムにおけるエネルギー回収
圧縮空気は高価です。0.7 MPa で 1 Nm3 の空気を生成するには、コンプレッサーの効率と地域の電気料金に応じて、通常 0.02 ~ 0.04 ドルかかります。平均速度でサイクルする 500 個のエア シリンダーを備えた製造工場では、圧縮空気だけで年間 50,000 ~ 200,000 ドルを費やす可能性があります。持続可能性への要求が高まるにつれ、新しい自動化プロジェクトでは、昇圧回路、閉ループ空気回収システム、デッドボリュームを削減したエネルギー効率の高いシリンダー設計が指定されることが増えています。一部の先進的な空気圧ドライブは、戻りストロークからの排気を回収して前進ストロークを部分的に加圧し、正味の空気消費量を最大で削減します。 30% .
カスタムシリンダー形状の積層造形
金属積層造形 (レーザー粉末床融合、指向性エネルギー堆積) は、従来の機械加工では実現不可能な内部形状を備えたエア シリンダーとアクチュエータの設計への扉を開きました。シリンダー本体内の統合マニホールド、高温用途向けのコンフォーマル冷却チャネル、強度を低下させることなく重量を 20 ~ 40% 削減するトポロジーに最適化された構造セクションは、特殊な自動化用途向けに試作段階から量産段階に移行しています。完全にカスタムのシリンダー ボディのリードタイムは、12 ~ 16 週間 (従来の機械加工されたカスタム) から、積層造形タイプの場合は 3 ~ 5 週間に短縮されています。
ソフトロボティクスと準拠の空気圧アクチュエーター
生鮮食品の取り扱い、繊維の加工、壊れやすい電子機器の組み立てなど、繊細で不規則な、または形状が変化するワークピースを含む自動化タスクでは、従来の剛性エア シリンダーがエラストマー材料で作られたソフト空気圧アクチュエータによって補完されています。これらのベローズタイプまたは繊維強化アクチュエータは、ワークピースの損傷を防ぐ固有のコンプライアンスを備え、低圧 (0.1 MPa 以下) で把握または曲げ動作を生成します。これらは、標準シリンダのカタログではまだ完全には取り上げられていない空気圧作動の新たなフロンティアを表していますが、次世代オートメーション システムの要件文書にはますます登場しています。
シリンダーレベルでの組み込み状態監視
MEMS センサー テクノロジー、IO-Link 通信プロトコル、エッジ コンピューティングの融合により、圧力トランスデューサー、温度センサー、振動モニターが組み込まれたエア シリンダー アセンブリが製造され、リアルタイムの状態データをプラント制御システムに報告します。これらのスマート シリンダは、ストローク終了位置センサーのみに依存するのではなく、内部ボア圧力プロファイルを監視し、異常なクッション動作を検出し、電源を入れ直しても保持される不揮発性メモリにサイクル カウント データを蓄積します。シリンダーは、自身のサービス履歴を効果的に文書化します。この機能は、稼働時間の高い施設のメンテナンス チームが、プレミアム オプションではなく選択基準とみなしているものです。