

産業オートメーションの要件に適合する圧力範囲はどれですか?
産業オートメーションアプリケーションの需要 空気圧真空発生器 処理作業、負荷容量、機器構成に合わせて圧力パラメータを調整します。コア圧力の真空レベルは通常、-60 kPa ~ -95 kPa (ゲージ圧) の範囲で、主に 3 つのカテゴリがあります。軽量で非多孔質のワークピース用の低真空 (-60 ~ -75 kPa) (プラスチック部品、電子部品など)。中真空(-76 ~ -85 kPa)、汎用ハンドリング(金属シート、包装材料など)用。重荷重、多孔質材料、または高速動作 (例: 自動車のボディパネル、段ボールの積み重ね) の場合は高真空 (-86 ~ -95 kPa)。供給圧力 (圧縮空気入力) も同様に重要です。ほとんどの産業用発電機は 0.4 ~ 0.8 MPa (4 ~ 8 bar) の供給圧力で動作し、最適な性能は 0.5 ~ 0.6 MPa で達成され、真空生成効率とエネルギー消費のバランスが取れています。これらの圧力範囲は標準の産業用圧縮空気システムと一致しており、オートメーション ラインへのシームレスな統合が保証されます。
圧力パラメータを処理負荷およびワークピースの特性に合わせるにはどうすればよいですか?
適切な圧力を選択するには、ワークピースの重量、材料の気孔率、およびグリップ表面積を正確に調整する必要があります。真空力 (F) の基本式は、F = P × A × K です。ここで、P は真空圧力 (kPa)、A は吸盤面積 (m²)、K は安全係数 (産業用アプリケーションの場合は 1.5 ~ 3.0) です。たとえば、0.01 m 2 の吸盤で 50 kg の金属板を持ち上げるには、(50×9.8)/(0.01×1.5) ≈ 32.7 kPa (ゲージ圧) の最低真空圧力が必要となるため、中または高真空発生器 (-76 ~ -95 kPa) が適しています。多孔質材料 (木材、フォームなど) は空気漏れを補うためにより高い真空レベル (-86 ~ -95 kPa) を必要としますが、非多孔質で軽量のアイテム (回路基板など) はワークピースの損傷を避けるために低真空 (-60 ~ -75 kPa) を使用できます。さらに、高速自動化 (サイクル タイム ≤ 2 秒) は、圧力上昇が速い (≤ 0.3 秒で目標真空に到達) 発電機の恩恵を受けます。これは、多くの場合、中程度から高い供給圧力 (0.6 ~ 0.8 MPa) と相関関係があります。
圧力関連のパフォーマンス指標は自動化の効率にどのような影響を与えますか?
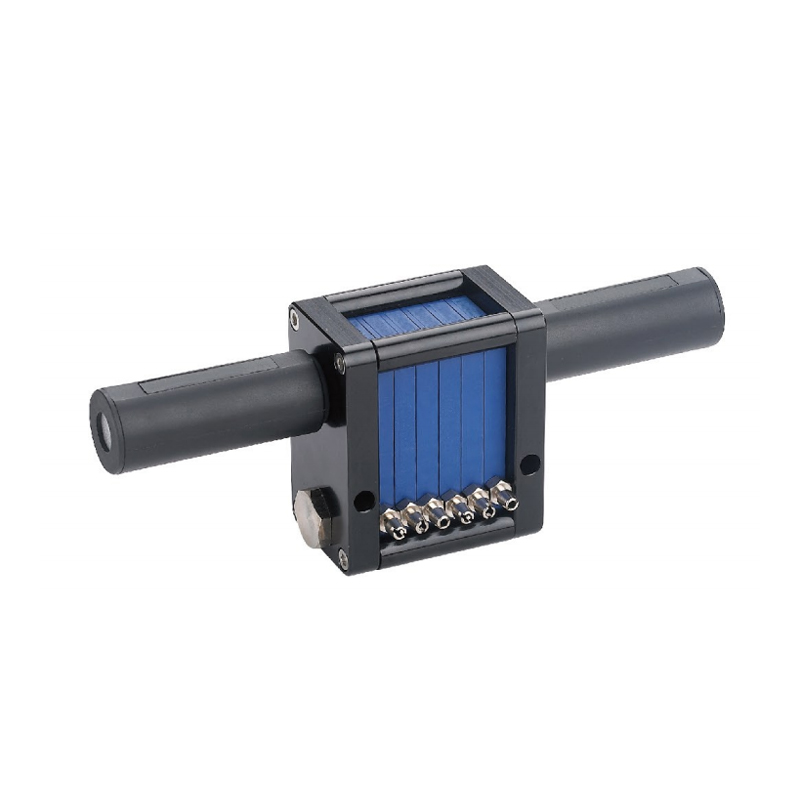
の圧力特性 空気圧真空発生器 オートメーションラインのスループット、エネルギー効率、信頼性に直接影響します。真空流量 (空気消費量) は供給圧力とともに増加します。0.6 MPa で動作する発電機は通常、ユニットあたり 10 ~ 30 L/min (ANR) を消費しますが、より高い供給圧力 (0.8 MPa) では消費量が 20 ~ 30% 増加する可能性がありますが、圧力上昇時間は短縮されます。エネルギー効率は、供給圧力を必要な真空に合わせることで最適化されます。供給圧力が大きすぎると (たとえば、低真空タスクに 0.8 MPa を使用)、圧縮空気が無駄になり、運用コストが増加します。圧力の安定性 (変動 ≤±2 kPa) により、一貫したグリップ力が保証され、精密自動化 (ロボット組立など) におけるワークの滑りを防ぎます。さらに、圧力回復時間 (解放後 0.5 秒以下) により、大量生産ライン (梱包、仕分けなど) に不可欠な高速サイクル タイムが可能になります。これらの指標は総合的に、ジェネレーターが自動プロセスにどの程度うまく統合され、速度、コスト、信頼性のバランスが取れているかを決定します。
特定の圧力構成が必要となる産業オートメーションのシナリオは何ですか?
さまざまな自動化アプリケーションでは、タスク固有のニーズを満たすために調整された圧力設定が必要です。エレクトロニクス製造用のロボット ピック アンド プレース システムでは、低供給圧力 (0.4 ~ 0.5 MPa) を備えた低真空発生器 (-60 ~ -75 kPa) が、損傷を引き起こすことなく壊れやすいコンポーネントを丁寧に扱います。重い荷物 (20 ~ 50 kg) のコンベヤベースの仕分けシステムは、0.5 ~ 0.6 MPa の供給圧力を持つ中真空発生器 (-76 ~ -85 kPa) を使用し、高速移動中に安定したグリップを保証します。自動車の組立ライン (リフト ドア、フェンダーなど) は、重い、多孔質、または不規則な形状のワークピースを処理するために、高真空発生器 (-86 ~ -95 kPa) と 0.6 ~ 0.8 MPa の供給圧力に依存しています。包装自動化 (真空シール、カートン成形など) では、材料に応じて中真空から高真空が使用されます。多孔質のボール紙には高真空が必要ですが、プラスチック フィルムには中真空が使用されます。クリーンルームオートメーション (半導体製造など) の場合、フィルター付き空気取り入れ口を備えた低騒音、低圧発生器 (-65 ~ -75 kPa) が、精度を維持しながら汚染を防ぎます。
圧力選択のガイドとなる安全性および適合性基準は何ですか?
空気圧真空発生器 産業オートメーションの場合、圧力操作に関連する安全性と性能基準を満たさなければなりません。 ISO 6431 (空気圧流体動力 - 真空発生器) への準拠により、圧力測定方法、安全マージン、および最大許容圧力変動を含む性能基準が定義されます。 OSHA および EU の機械安全基準 (EN ISO 12100) では、ワークピースや吸盤に損傷を与える可能性のある過真空 (-95 kPa 未満) を防ぐために圧力リリーフバルブが必要です。圧力低下を検出するには、圧力監視システム (±1 kPa 精度の真空スイッチなど) が必須であり、把握力が不十分な場合に緊急停止を引き起こします。さらに、エネルギー効率規格 (ISO 14981 など) は、産業オートメーションにおける持続可能性の目標に合わせて、供給圧力を最適化して空気消費量を削減することを奨励しています。定期的な圧力校正 (四半期ごとまたは 1,000 稼働時間後) により、性能仕様への準拠が保証され、安全上の危険や生産のダウンタイムが防止されます。