

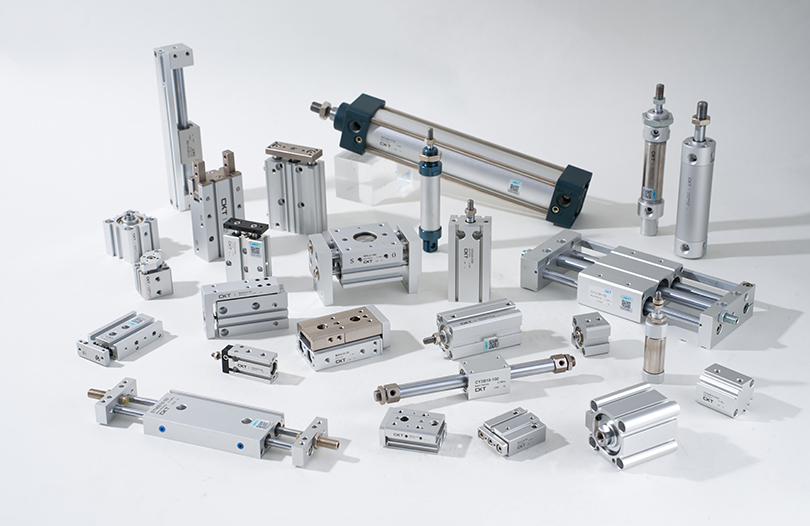
なんてことだ エアシリンダー 実際に生産ラインで使われている
エアシリンダは、圧縮空気の圧力を線形の機械力に変換します。エアシリンダを選択する人にとっての簡単な答えは次のとおりです。 ボアサイズは力の出力を決定し、ストローク長は移動距離を決定し、ロッドの設計は側面荷重下での耐荷重能力を決定します 。 6 bar (87 psi) のショップエアで動作する 32mm のボアを備えた標準の空気圧アクチュエータ シリンダーは、押しストロークで約 482 ニュートンの力を生成します。これは、梱包および組み立て装置で見られるほとんどのクランプ、持ち上げ、およびプレス作業を駆動するのに十分です。ボアサイズを増やさずにプロセスにより多くの力が必要な場合、唯一の現実的な方法は、ライン圧力を高めるか(シリンダーの定格制限内、標準ユニットでは通常 10 bar)、または 1 つのロッドに 2 つのピストンを積み重ねるタンデムシリンダー設計に切り替えることです。
アクチュエータ シリンダは、大きく 2 つの機械系に分類されます。1 つは空気圧を使用して一方向に移動し、スプリングを戻して使用する単動シリンダ、もう 1 つは伸長と収縮の両方に空気圧を使用する複動シリンダです。 Festo および SMC カタログのコンポーネント販売代理店データによると、複動式設計は工業用空気圧シリンダ設置の約 75% を占めています。これは主に、複動式設計が両方向に制御された力と速度を提供し、サイクルごとにリターン スプリングを圧縮するエネルギーを無駄にしないためです。
シリンダー力の計算: 重要な数値
空気圧シリンダーの力の公式は次のとおりです。 力 (N) = 圧力 (bar) x 面積 (cm²) x 10 。ピストン面積は、標準的な円面積公式、π と半径の 2 乗を使用してボア直径から計算されます。ロッド側 (後退) ストロークの場合、ピストンの総面積からロッドの断面積を差し引く必要があります。そのため、複動シリンダでは後退力が常に伸張力よりも小さくなり、ロッドの直径に応じて 10% ~ 15% 小さくなることがよくあります。
| 穴径 | ピストンエリア | 6バールでの力 | 代表的な用途 |
|---|---|---|---|
| 16mm | 2.01平方センチメートル | 120N | 小型部品の排出、ゲート制御 |
| 25mm | 4.91平方センチメートル | 295N | ライトクランプ治具 |
| 32mm | 8.04平方センチメートル | 482N | コンベアストップ、プッシュプレート |
| 50mm | 19.63平方センチメートル | 1178N | 圧入・板金成形 |
| 80mm | 50.27平方センチメートル | 3016N | 強力なクランプ、ダイカスト工具 |
この式からの理論上の力は、摩擦損失前の最大利用可能出力を表すことに注目する価値があります。実際に供給される力は、特に潤滑メンテナンスなしで長期間稼働したシリンダーでは、シールの摩擦により約 5% ~ 10% 低くなります。
シリンダーボディの形状とそれぞれの適合時期
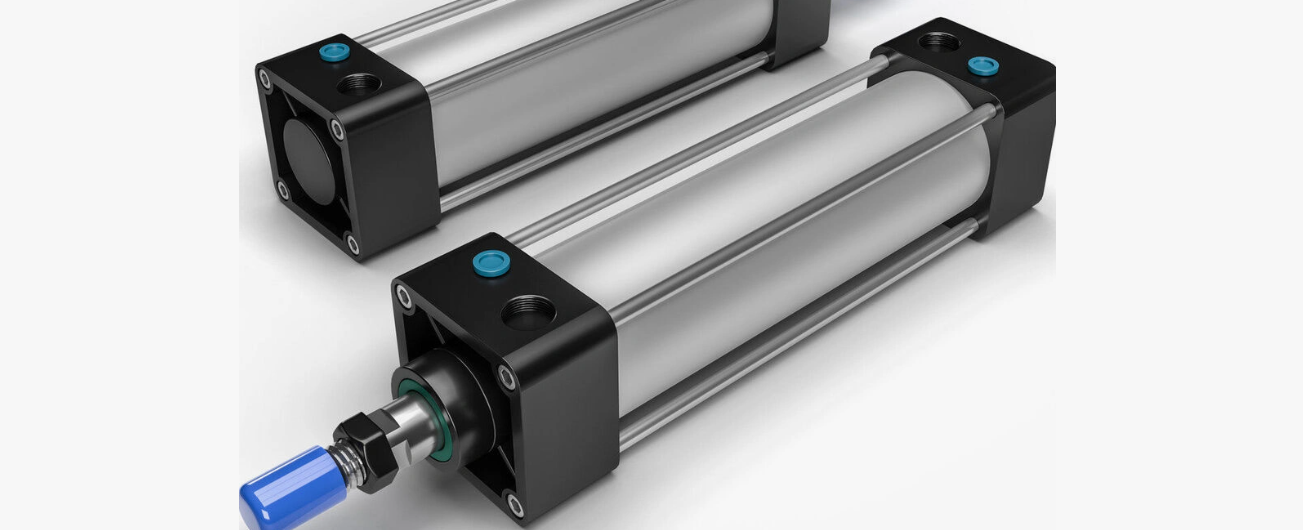
エアシリンダはいくつかの本体構成で製造されており、間違ったスタイルを選択することは、自動化機器の早期摩耗の最も一般的な原因の 1 つです。
丸型ボディ (ISO 6432) シリンダー
これらは、特定のボア サイズに対して最もコンパクトなオプションであり、クレビスまたはフランジ ブラケットを使用して堅固な機械フレームに簡単に取り付けることができます。これらは一般に 8 mm ~ 25mm のボア サイズで見られ、ピック アンド プレース アーム、小型エジェクタ機構、および作動軸に沿ったスペースが限られているゲート用途に好まれています。
プロファイルボディ (ISO 15552) シリンダー
4 つの側面すべてに沿って統合された取り付けスロットを備えた正方形または長方形の断面ボディ。平坦な表面と T スロット溝により、設計者は追加の固定具を使用せずにセンサー、ブラケット、ガイド レールをシリンダー本体に直接ボルトで固定できます。このスタイルは 32mm ~ 125mm のボア範囲で主流であり、一般的な産業オートメーションのデフォルトの選択肢です。
ガイド付き(スライド)シリンダー
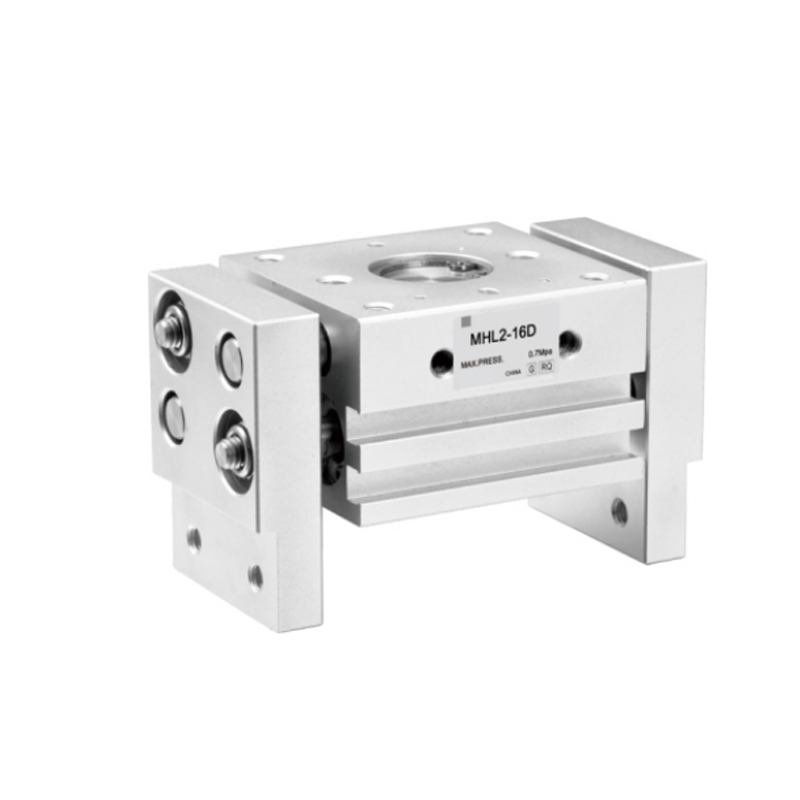
これらは、標準的なシリンダーと内蔵リニア ガイド ロッドを組み合わせたもので、通常はメイン ロッドと平行に走る 2 本の硬化鋼シャフトです。ガイドロッドは、標準的なシリンダロッドとシールを曲げたり磨耗させたりするような側面荷重とトルクを吸収します。 プッシャーアームや回転グリッパーなど、ロッドの中心線から中心を外して負荷がかかる用途では、標準のロッドシリンダーではなくガイド付きシリンダーを使用する必要があります。 なぜなら、サイドローディングはロッドシールの早期故障の唯一の最大の原因だからです。
薄形シリンダ
マルチステーション回転テーブルなど、軸方向のスペースが重要視されるクランプ操作用に設計されたショートストロークのフラットプロファイルユニットです。ストローク長が 50mm を超えることはほとんどありませんが、取り付け面が平らで全長が短いため、標準シリンダでは適合しない場所への設置に最適です。
取り付けスタイルとその機械的トレードオフ
選択した取り付けスタイルは、取り付けだけでなく、動作中にシリンダ本体とロッドが受ける曲げ応力にも影響します。
- 脚取付 : シリンダー本体の底部に沿ってボルトで固定されており、シンプルかつ堅牢ですが、本体チューブへの曲げモーメントを避けるために荷重経路を完全に位置合わせする必要があります。
- フランジ取付 : キャップまたはヘッドエンドにボルトで固定されており、軸方向のプッシュ/プル用途に非常に剛性が高く、プレスおよびスタンピング装置で一般的です。
- トラニオン取付 : ピボット ポイントにより、シリンダが伸びるときにスイングできます。これは、直線運動ではなく円弧を描いて回転するクランプ アームやリフト機構に不可欠です。
- クレビス取付 : シリンダー後部のピンとフォークの接続で、ロッドエンドのクレビスと組み合わせられることが多く、ストローク中にシリンダー全体が回転できるようになります。
トラニオンおよびクレビス マウントは、旋回負荷に固定されたマウントを使用するとピストン ロッドがすぐに曲がってしまうため、作動経路が直線でない場合に使用する唯一の選択肢です。
空気消費量: コンプレッサーの正しいサイズ設定
既存の空気圧システムにシリンダーを追加する際に見落とされがちな要素の 1 つは、総空気需要です。シリンダの各サイクルは、ピストン面積にストローク長を乗じたものに等しい量の圧縮空気を消費します。複動シリンダの場合は、各サイクルで両方のチャンバが充填および排気されるため、その 2 倍になります。
たとえば、ボア50mm、ストローク200mmのシリンダの場合、伸び側のピストン容積は約393cm3になります。ロッド側の体積 (ロッドの変位によりわずかに少なくなります。370 cm3 とします) を加えると、1 サイクルで大気圧で圧縮比を掛けた約 763 cm3 の自由空気が消費されます。 6 bar (絶対圧 7 bar) では、1 サイクルあたり約 5.3 リットルの自由空気に相当します。 このシリンダーを毎分 20 サイクルで稼働させる機械は、その 1 つのアクチュエーターだけで毎分約 106 リットルの自由空気を消費します。 これは、12 個以上のシリンダーを備えたマシン全体で増加すると、意味のある負荷になります。
| ボアサイズ | ストローク100mm | ストローク200mm | ストローク300mm |
|---|---|---|---|
| 25mm | 26L/分 | 52L/分 | 78L/分 |
| 32mm | 42L/分 | 84L/分 | 127L/分 |
| 50mm | 53L/分 | 106L/分 | 159L/分 |
| 80mm | 135L/分 | 271L/分 | 406L/分 |
プラントでは、サイクル速度を考慮せずにシリンダボアのみに基づいて計算するため、新しい自動化セルを追加するときにコンプレッサーのサイズを過小評価するのが一般的です。総需要に対して小型のコンプレッサーは、ピークサイクル中にライン圧力の低下を引き起こします。これにより、システム上のすべてのシリンダーの力出力が同時に直接低下し、実際の原因が上流にあるにもかかわらず、技術者がその症状をアクチュエーターの故障と誤診することがあります。
ストロークエンドクッションとそれが耐用年数を延ばす理由
各ストロークの終わりに、何らかのクッションが存在しない限り、ピストンはエンドキャップに衝突して減速します。クッションのない標準的なシリンダーは、衝撃力によってピストン、エンドキャップ、および取り付け金具が損傷し始めるまで、比較的低いピストン速度 (通常は 0.3 メートル/秒未満) に制限されています。
調整可能なクッションはニードルバルブを使用して最後の 10 ~ 15 mm の移動で排気を絞り、エンドキャップに接触する前にピストンを減速します。この 1 つの機能により、シリンダーの耐用年数を大幅に延ばすことができます。これは、クッションのないストップによる繰り返しの機械的衝撃が、シールの摩耗、留め具の緩み、および最終的にはアルミニウム製シリンダーのエンドキャップ鋳造の亀裂の主な原因となるためです。
0.5 m/s を超える速度で動作するアプリケーション、または数キログラムを超える負荷質量を運ぶシリンダーの場合、 調整可能なエアクッションは、オプションのアップグレードではなく、標準要件として考慮される必要があります。 。ゴム製バンパーは、空気を絞るのではなく弾性変形によって衝撃を吸収するため、軽い負荷や低速の場合に低コストの代替手段となりますが、摩耗するため定期的な交換が必要です。
さまざまな動作環境に応じた材料の選択
アクチュエータ シリンダの本体、ロッド、シールの材質によって、清潔で乾燥した環境管理された工場フロアの外でアクチュエータ シリンダがどの程度耐えられるかが決まります。
標準アルミボディシリンダー
一般的な屋内使用では、陽極酸化アルミニウムがデフォルトです。軽量で、通常の湿度による表面腐食に耐性があり、良好なシールを維持するために必要な精密な穴を簡単に機械加工できます。腐食性の洗浄化学薬品を使用する環境や、追加のコーティングなしで塩水に常時さらされる環境には適していません。
ステンレスシリンダー
塩素系洗浄剤による洗浄や塩気への曝露が日常的な食品加工、製薬、海洋用途で使用されます。ステンレスシリンダーのコストは高く、通常、同等のアルミニウムユニットの価格の 1.5 ~ 2.5 倍ですが、このような環境では頻繁な交換が必要になる孔食を回避できます。
シールコンパウンド
ニトリル (NBR) シールは、-20 °C ~ 80 °C の温度での一般的な空気サービス用の標準です。オーブンや溶接ステーションの近くの高温用途の場合、フルオロカーボン (FKM/バイトン) シールは使用可能な範囲を約 150°C まで拡張しますが、コストは大幅に高くなります。食品グレードおよび製薬機械の場合は、FDA 準拠のシールコンパウンドが必要であり、標準シールでは衛生処理要件を満たさない可能性があるため、注文時に明示的に指定する必要があります。
一般的な障害の症状とその根本原因
現場の技術者は、アクチュエータ シリンダで同じ少数の故障パターンに繰り返し遭遇するため、それらを迅速に認識することでダウンタイムを大幅に節約できます。
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| ストロークが遅い、または遅い | サイズが小さいチューブ、制限的なフィッティング、または低いライン圧力 | シリンダポートの供給圧力を確認し、チューブ径を大きくしてください |
| ロッドエンドからのエア漏れ | ロッドシールの磨耗(多くの場合、側面荷重や汚れによるもの) | シールキットを交換し、ロッドの傷と側面の荷重源を検査します。 |
| エアオフ時にシリンダーがドリフトする | 内部ピストンシールバイパスによりチャンバー間の空気移動が可能 | ピストンシールを交換し、ボアに傷がないか点検します |
| ストロークの終わりに大きな衝撃音 | クッションの欠落または摩耗、速度の超過 | クッションニードルバルブを調整するか、排気に流量制御を追加します |
| 曲がったピストンロッド | 定格制限を超える側面荷重、ミスアライメント | ガイド付きシリンダーと交換するか、機械的な位置を調整してください |
シリンダの早期故障のほとんどは、2 つの根本原因に遡ります。1 つは取り付け位置のずれによるロッドへの側面荷重、もう 1 つはシール内に湿気や微粒子を運ぶ汚染された空気供給です。各アクチュエータの上流にあるフィルタ レギュレータ ルブリケータ (FRL) ユニットを適切にメンテナンスすることで 2 番目の原因に直接対処し、予防保守中の定期的なアライメント チェックで 1 番目の原因に対処します。
新しいアクチュエータシリンダを指定するための実践的なチェックリスト
機械設計または改造用に新しい空気圧アクチュエータ シリンダを指定する場合は、次の点を順番に実行することで、最も一般的な仕様上の間違いを回避できます。
- 需要のピーク時には圧力が低下する可能性があるため、公称圧力ではなく、予想される最低ライン圧力で必要な力を計算してください。
- 計算された最小力要件より少なくとも 25% 上の安全マージンを持ったボア サイズを選択してください。
- ストローク長が、機械的移動全体に両端のクッション距離を加えたものであることを確認してください。
- ストローク中にロッドに横荷重やトルクがかかる場合は、ガイド付シリンダをご選択ください。
- シールの材質と本体の材質を、温度、湿気、化学薬品への曝露などの周囲環境に合わせてください。
- 予想されるピストン速度と負荷質量に基づいてクッションのタイプを指定します。
- 取り付けスタイルが荷重経路、直線運動と旋回運動に一致していることを確認します。
- 新しいシリンダーの空気消費量をシステムの総需要量に加えて、コンプレッサーの容量を確認します。
カタログ部品番号から始めて逆方向に作業するのではなく、この順序に従うことが、何年も確実に動作するアクチュエータと、設置後数か月以内に定期的なメンテナンス項目になるアクチュエータの違いとなります。