

空気圧システムは現代の産業オートメーションのバックボーンであり、その動作方法、どこで故障するか、および最適化方法を理解することで、ダウンタイムと運用コストを直接削減できます。このガイドでは、コア コンポーネントからパフォーマンス ベンチマークまですべてをカバーし、運用環境での実際の数値も示します。
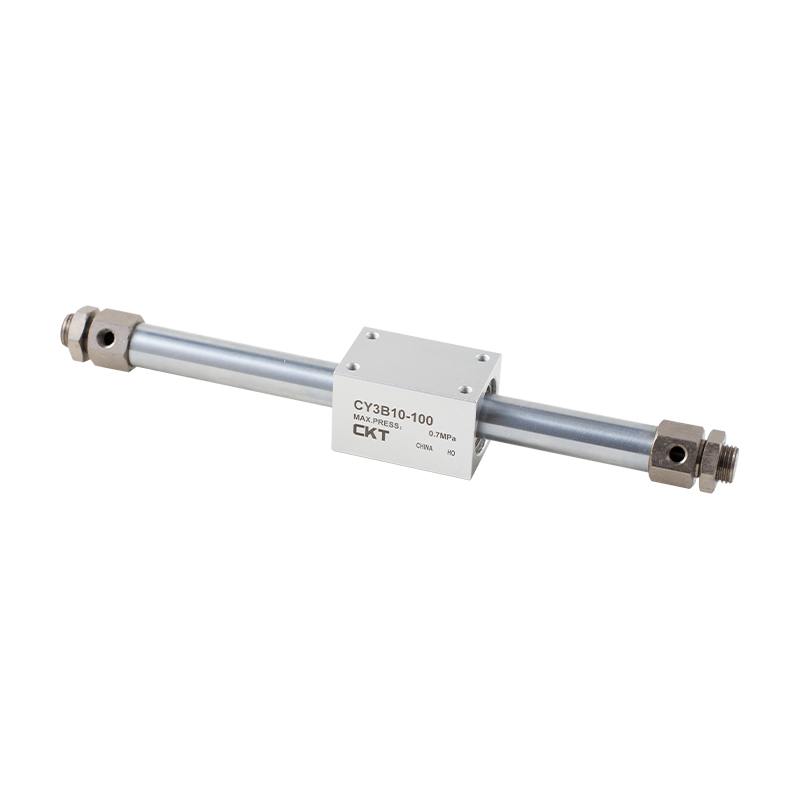
空気圧システムのコアコンポーネントの説明
コンプレッサー
ロータリー スクリュー コンプレッサーは、一定の圧力で継続的な空気流を供給するため、産業プラントの主流となっています。一般的な 55 kW ロータリー スクリュー ユニットは、およそ 9 ~ 10 m3/分の自由空気 7 barでは、数十の中型シリンダーに同時に電力を供給するのに十分な圧力です。往復ピストン コンプレッサーは、小規模な店舗や断続的に使用する用途に一般的です。
エアレシーバー
貯蔵タンクは需要の急増を緩衝し、低負荷時にはコンプレッサーをオフにします。経験則は コンプレッサー出力 m3/min あたりのレシーバー容量 6 ~ 10 リットル 。レシーバーのサイズが小さいとコンプレッサーのサイクルが短くなり、摩耗とエネルギー消費が最大 20% 増加します。
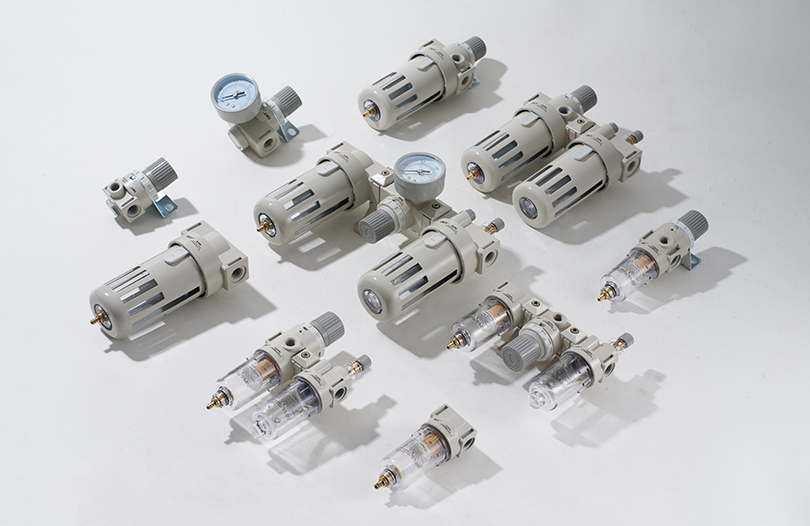
FRLユニット
の filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
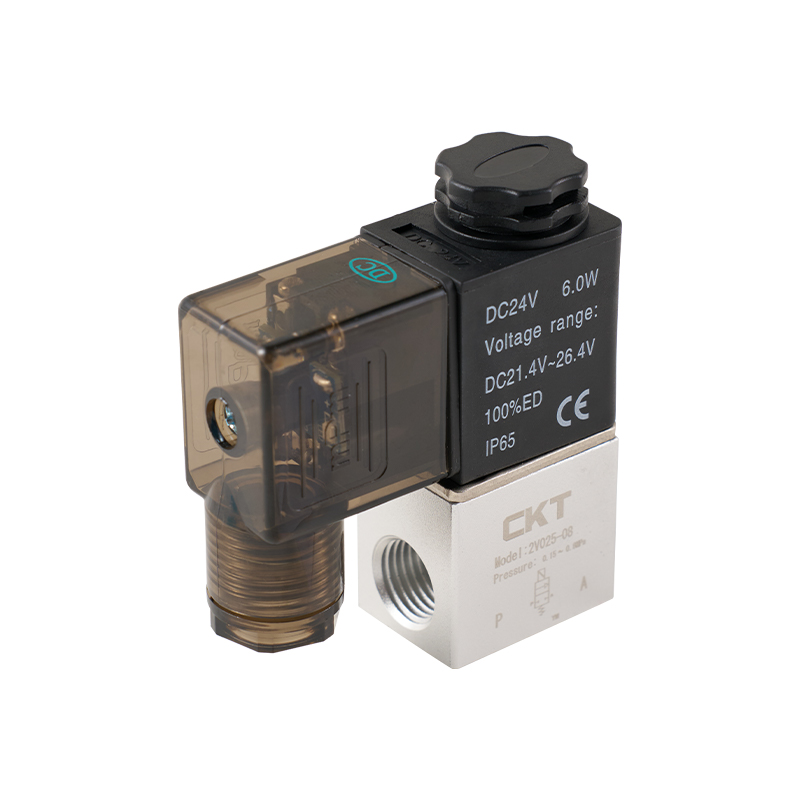
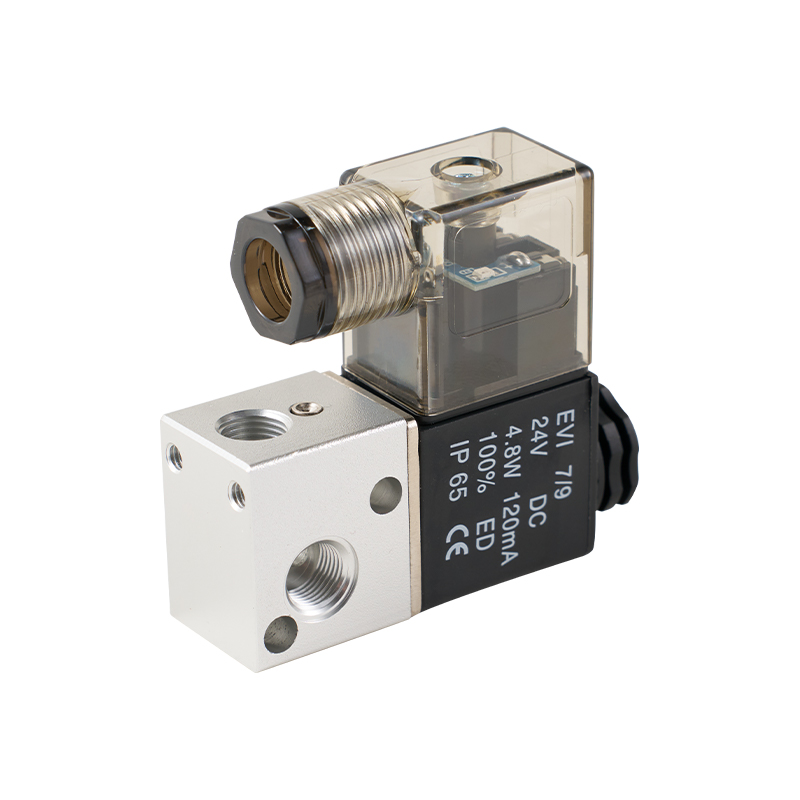
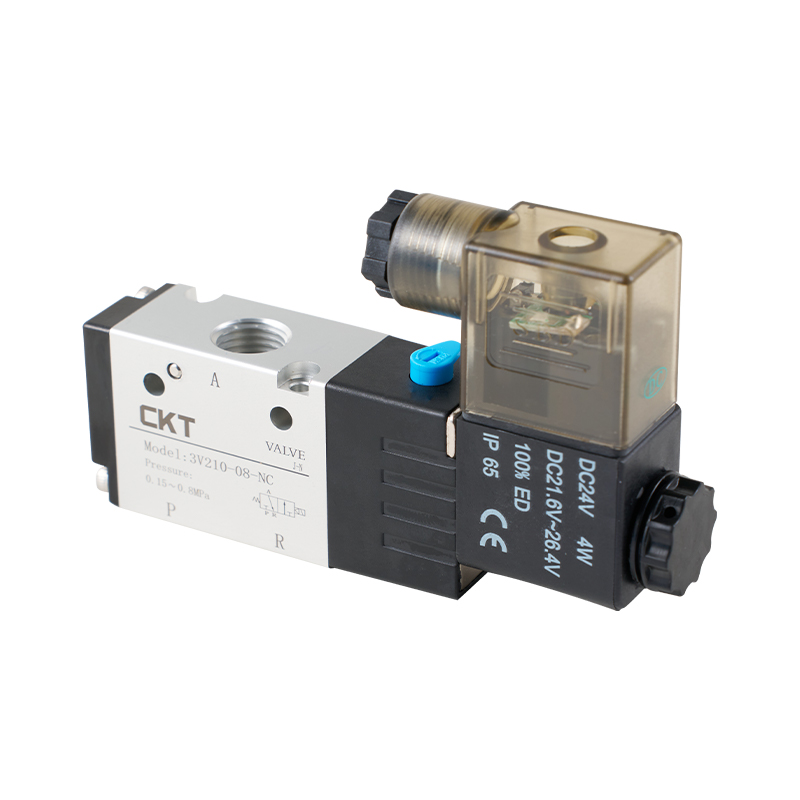
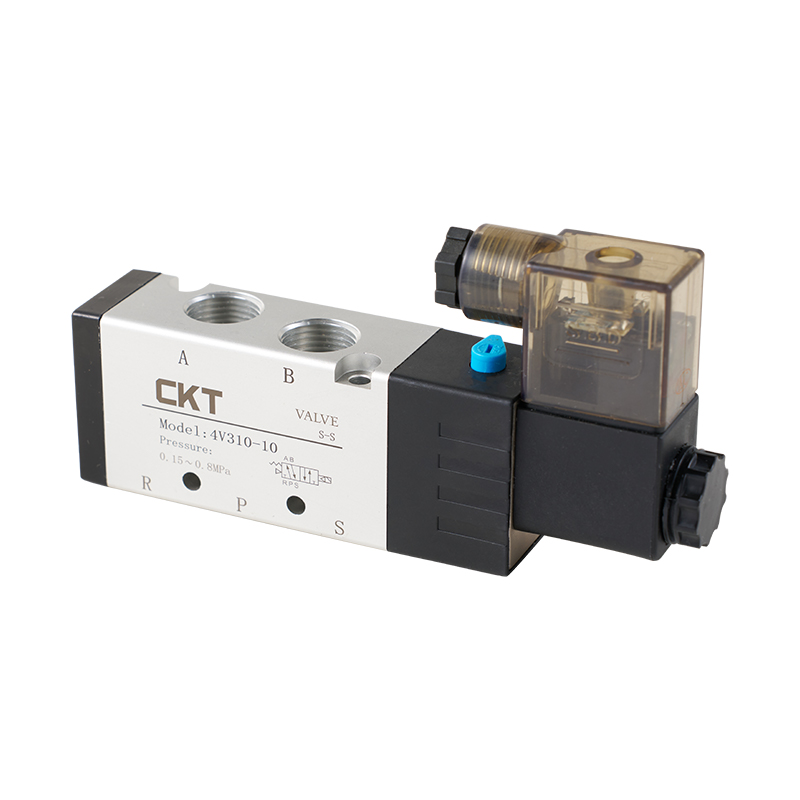
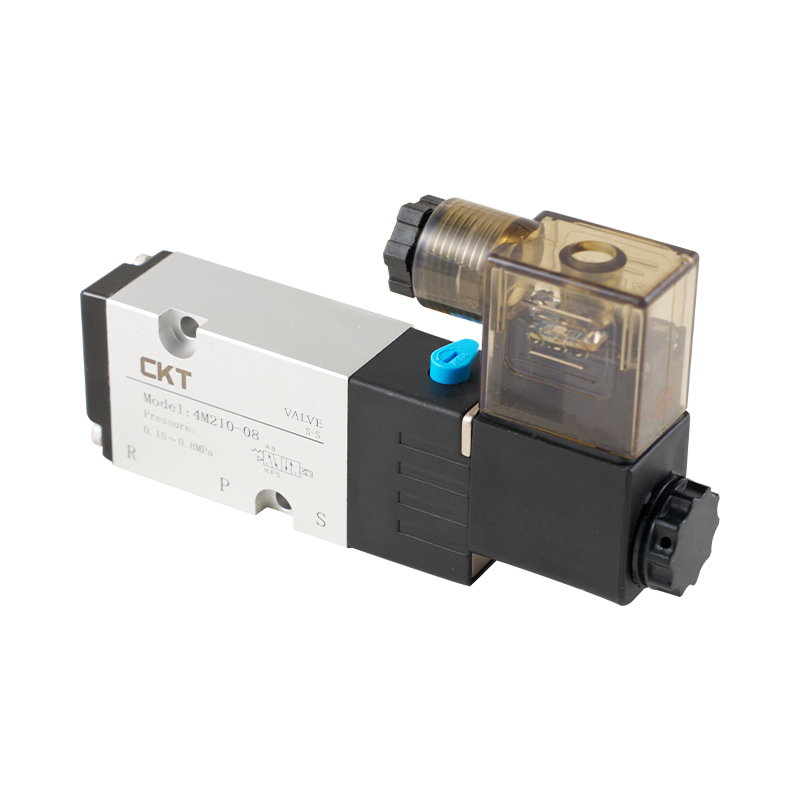
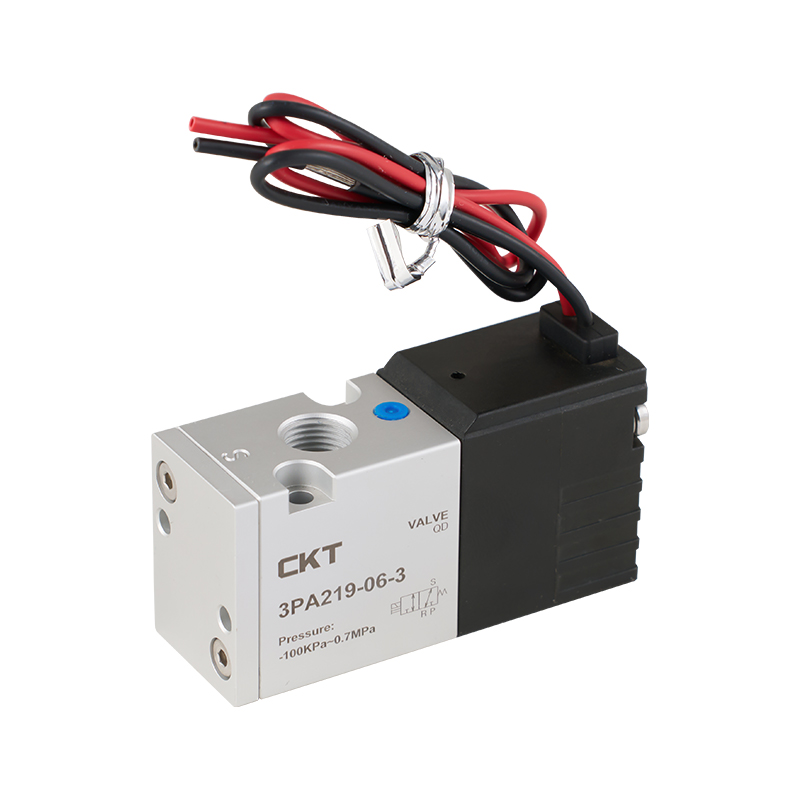
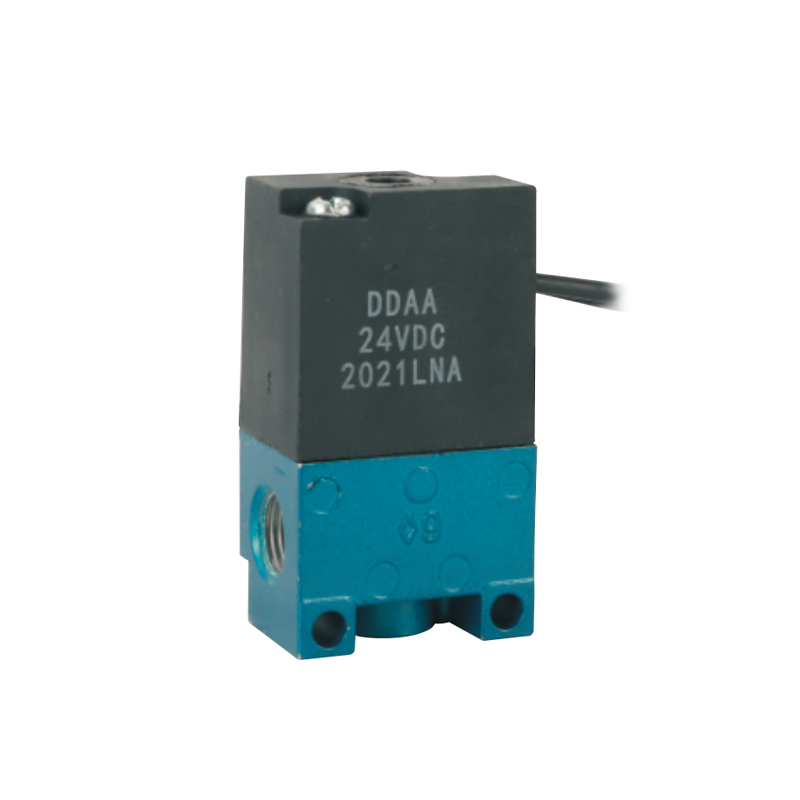
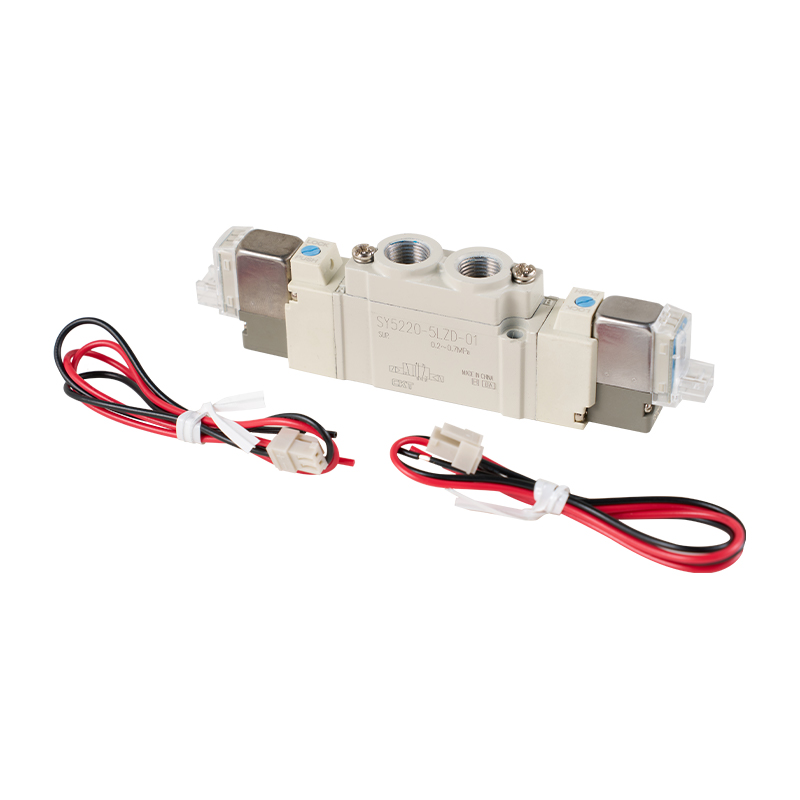
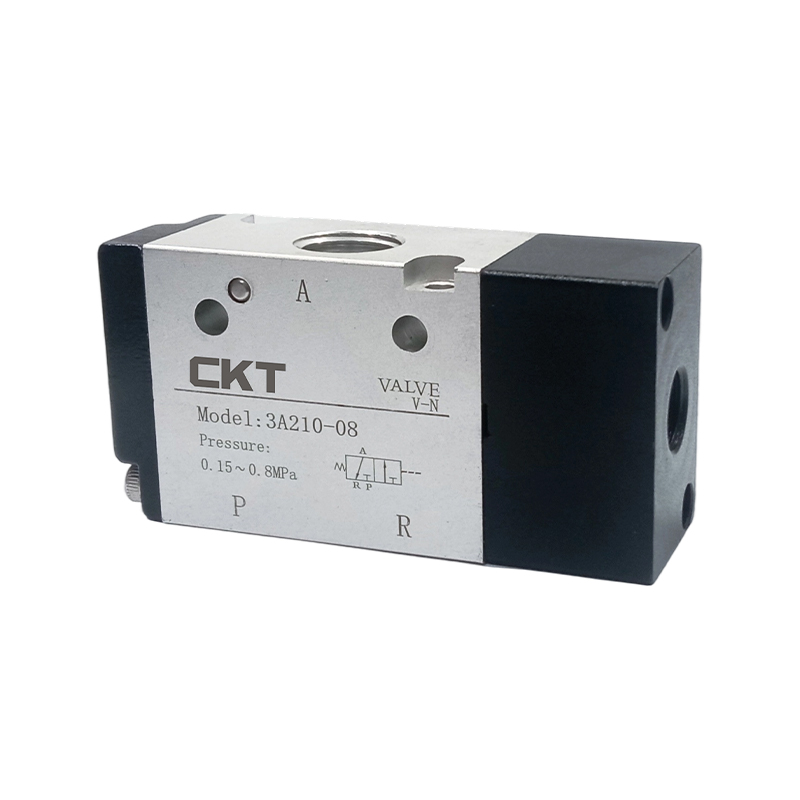
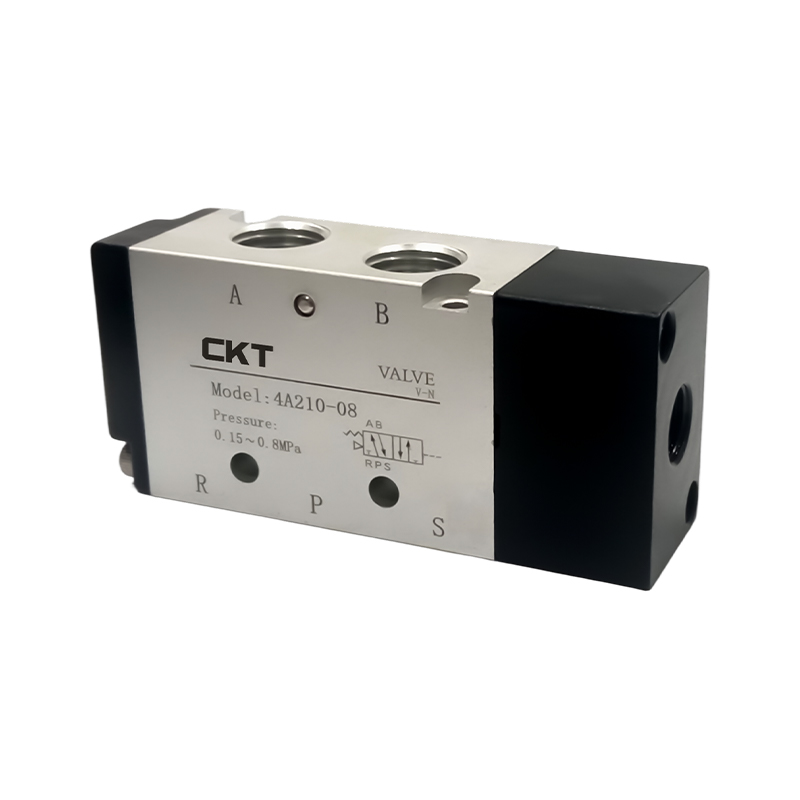
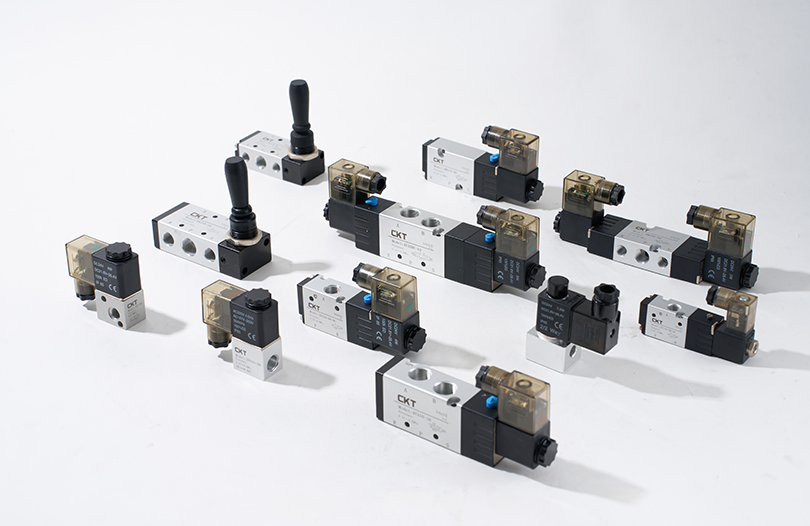
方向制御弁
のse valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in 20ミリ秒未満 、高速アプリケーションで 1 秒あたり 10 ストロークを超えるサイクル レートが可能になります。バルブのサイズ設定は重要です。バルブのサイズが小さすぎると圧力降下が生じ、アクチュエーターの速度と力が制限されます。
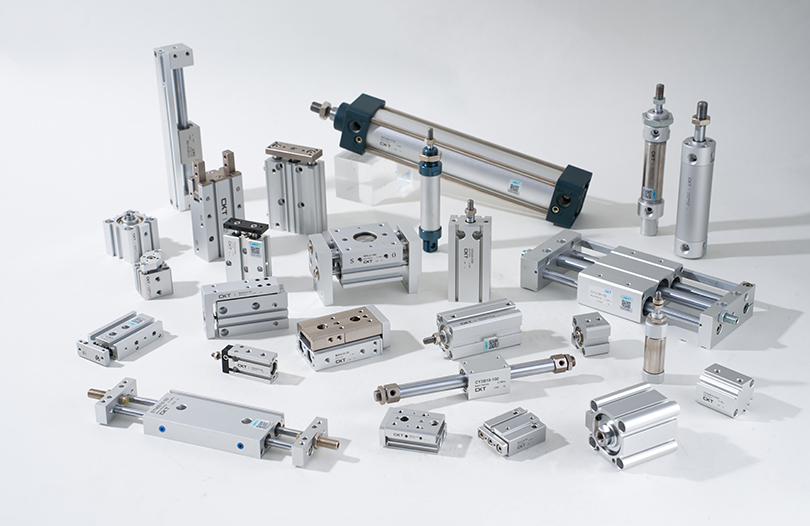
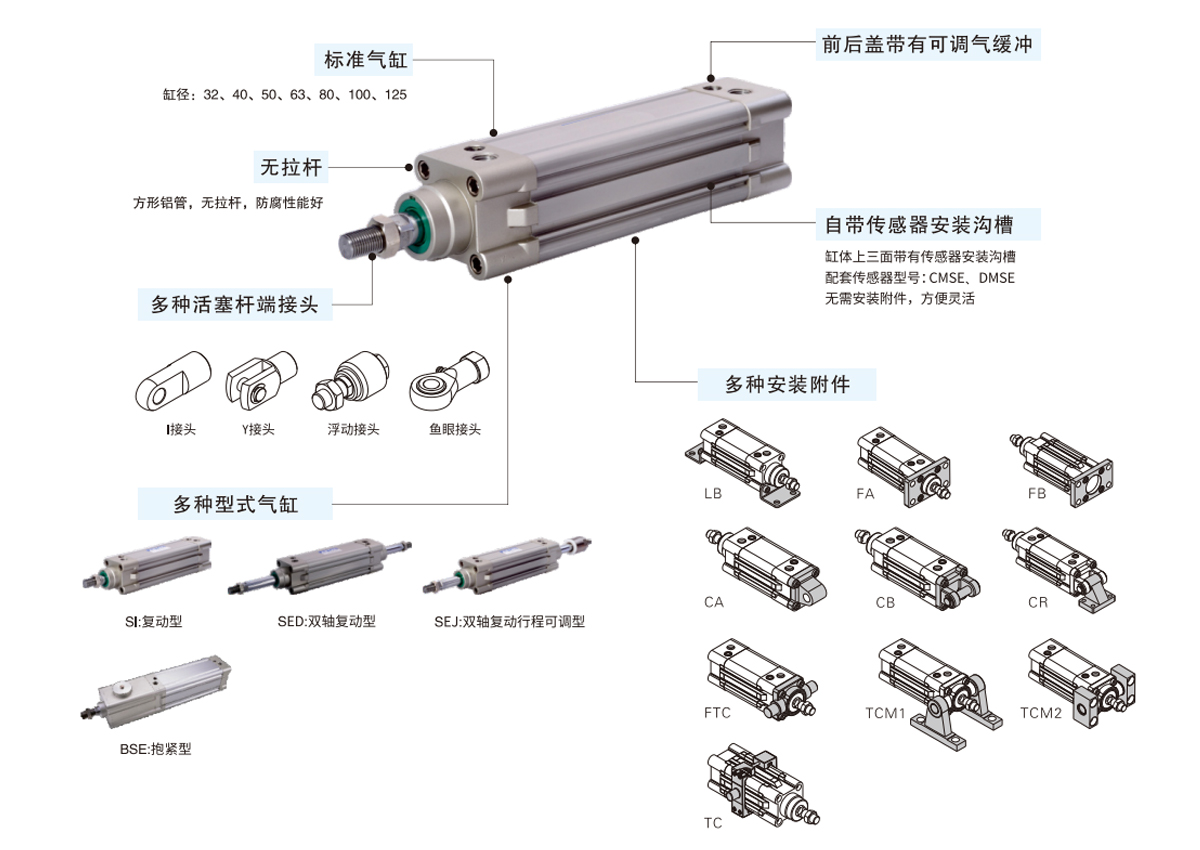
エアシリンダの種類と選定基準
の air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| シリンダータイプ | ボア範囲 | ストローク長さ | 一般的な使用方法 | 6 barでの力出力 |
|---|---|---|---|---|
| ISO規格(複動形) | 12~320mm | 2,000mmまで | 一般自動化、クランプ | 68N~483kN |
| コンパクト・ショートストローク | 12~100mm | 1~50mm | 狭いスペース、プレス | 68N~47kN |
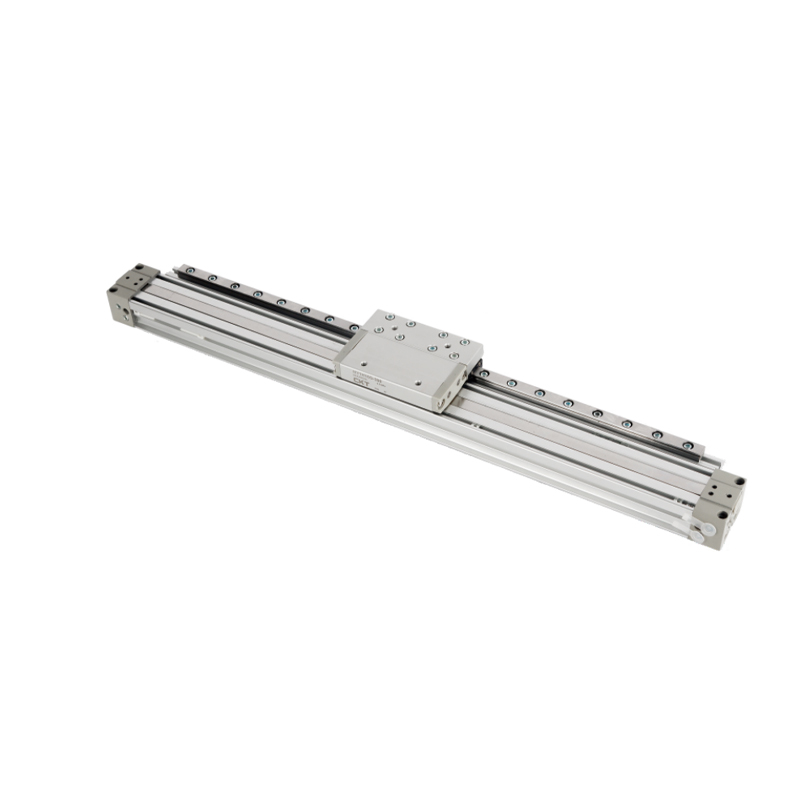
| ロッドレスシリンダ | 16~80mm | 10,000mmまで | 長距離輸送 | 120N~30kN |
| 単動式(スプリングリターン式) | 6~125mm | 200mmまで | フェールセーフクランプ、バルブ | 28N~73kN(正味) |
| ガイド付・スライドシリンダ | 16~100mm | 300mmまで | 横荷重用途 | 120N~47kN |
| ロータリーアクチュエーター | 10–200 mm ベーン | 90°~270°回転 | 割り出し、旋削 | トルク0.3~500Nm |
シリンダ径選定の際は必ずシリンダ径を加算してください。 25 ~ 30% の安全マージン 摩擦、回路内の圧力降下、時間の経過によるシールの摩耗を考慮した理論上の力要件を超えています。 500 N を必要とする荷重の場合、システムの調整圧力で少なくとも 650 N を供給できるボアを選択してください。
ストローク長の選択は、必要な移動量を適合させるだけではなく重要です。ストロークが長いと、圧縮荷重下でロッドが座屈する危険性が高くなります。およそ 300 mm を超えるストロークについては、オイラーの座屈公式またはメーカーの荷重チャートを使用します。多くのエンジニアは、ロッドが曲がって工具や機械フレームに損傷を与えるまでこれを無視します。
圧力調整が空気圧システム全体の性能に与える影響
大部分のアクチュエータが 5 ~ 6 bar しか必要としないにもかかわらず、多くの施設はプラント全体の配給を 8 または 10 bar で実行しています。このたった 1 つの習慣が膨大な量のエネルギーを浪費します。システム圧力が 1 bar 低下するごとに、コンプレッサーのエネルギー消費量は約 1 バール減少します。 6~8% 。圧縮空気エネルギーに年間 150,000 ドルを費やしているプラントでは、重要でない回路の圧力を 8 バールから 6 バールに下げることで、年間 18,000 ~ 24,000 ドルを節約できます。
の solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
圧力損失: サイレントパフォーマンス泥棒
レシーバー出口とエアシリンダーポートの間の圧力降下は、空気圧システムのパフォーマンス上の問題のほとんどが発生する場所です。小さめのパイプが 1 メートルごとに、鋭角な 90 度のエルボが、汚れたフィルターエレメントがすべて抵抗を加えます。業界の目標は、コンプレッサー出口からアクチュエーターまでの総圧力降下を制限することです。 0.5 ~ 1.0 bar 以下 整備されたシステムで。
過度の圧力低下の一般的な原因:
- フィルターエレメントが錆、スケール、またはコンプレッサーオイルで詰まっている - 飽和したフィルター全体の差圧が単独で 0.8 bar を超える場合があります。
- 直径が小さい主配水管 - 本管内の空気速度が 6 ~ 8 m/s を超えると、乱流と重大な圧力損失が発生します。
- チューブ内径よりも小さい内部オリフィスを備えたクイックコネクト継手
- 必要流量に対して方向制御弁のサイズが小さい(Cv値の不一致)
- 漏れ — 7 bar で直径 1 mm の漏れが発生すると、1 時間あたり約 1.1 m3/min の自由空気が無駄になります。これは、標準的なエア シリンダーを数本連続的に稼働させるのに十分な量です。
配電ネットワーク全体で圧力調査を実行し、レシーバー、各機械の入口マニホールド、負荷がかかっているシリンダーポートでの圧力を記録すると、損失が発生している場所が正確に明らかになります。これには 1 日もかからず、1 四半期以内に効果がある是正措置を一貫して特定します。
圧縮空気の品質基準とそれがシリンダーにとって重要な理由
の ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| 品質クラス | 最大粒子サイズ | 圧力露点 | 最大油分含有量 | 代表的な用途 |
|---|---|---|---|---|
| クラス1 | 0.1ミクロン | -70℃ | 0.01 mg/m3 | 医療、半導体 |
| クラス2 | 1ミクロン | -40℃ | 0.1mg/m3 | 食品、医薬品の包装 |
| クラス3 | 5ミクロン | -20℃ | 1 mg/m3 | 一般製造業 |
| クラス4 | 15ミクロン | 3℃ | 5mg/m3 | 重工業、屋外 |
| クラス5 | 40ミクロン | 7℃ | 25 mg/m3 | 空圧工具、ブロー |
クラス 2 または 3 のサービス定格の精密エアシリンダにクラス 4 または 5 のエアを供給すると、シールの劣化が急速に加速します。湿気による汚染は特に深刻です。エアシリンダのバレル内の凝縮水は錆びを引き起こし、ボア表面に傷がつき、最終的にはシールの破損を引き起こします。 産業用アクチュエータの故障モードに関する研究では、早期故障の 40 ~ 60% が汚染された空気供給に起因すると一貫して考えられています。 機械的な過負荷や寿命末期の摩耗ではありません。
冷凍式ドライヤーは、クラス 3 および 4 のアプリケーションの標準ソリューションです。圧縮空気の流れを約 3°C に冷却し、湿気を凝縮させて排出します。乾燥剤ドライヤは、クラス 1 および 2 の用途に必要な氷点下の露点を達成しますが、通常はより多くのエネルギーを消費します。 コンプレッサー出力の 15 ~ 20% 加熱回生ユニット用。
エアシリンダの正しいサイズ設定: ボア、ストローク、速度の計算
ボアサイズを間違えることは、空気圧システムエンジニアリングにおいて最も一般的で、費用のかかる設計ミスの 1 つです。シリンダーが大きすぎると圧縮空気が無駄になり、過剰なクッション性の問題が生じます。サイズが小さいものは、負荷がかかると失速するか、シール圧力の限界近くで動作します。
力の計算
の theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
ここで、F はニュートン単位の力、P は Pa 単位の供給圧力、D はメートル単位のボア直径です。 6 bar (600,000 Pa) での口径 63 mm のシリンダーの場合:
F = 600,000 × (3.14159 × 0.063² / 4) = 600,000 × 0.003117 = 1,870N(約190kgf)
後退ストロークでは、ロッドがボア領域の一部を変位させ、力を軽減します。 20 mm のロッドを備えた 63 mm のボアは、同じ圧力での収縮時に約 1,680 N を発揮します。これは、2 方向の用途では 10% の減少を考慮する必要があります。
速度と流量
シリンダーの速度は、単位時間あたりに供給される空気の量によって決まります。アクチュエータの速度は次から計算されます。
Q = A × v × (P_abs / P_atm)
ここで、Q は自由空気流量 (m3/s)、A はピストン面積、v は望ましいピストン速度 (m/s)、P_abs は絶対作動圧力です。絶対圧 6 bar で 63 mm のボアで 0.5 m/s を達成するには、バルブとチューブが約 23 リットル/分の自由空気 — バルブ Cv の選択に役立つベンチマーク。
クッション性の要件
0.2 m/s を超える速度では、ピストン、ロッド、および接続されたツールへの強い衝撃による損傷を防ぐために、空気圧シリンダにはストローク終了時のクッションが必要です。内蔵の調整可能なクッションは、最大約 0.5 m/s の中程度の速度で機能します。それを超えると、外部油圧ショックアブソーバーまたは比例バルブを介したプログラム可能な減速が必要になります。 1 m/s で移動する内径 100 mm のシリンダーのクッションを無視すると、次を超える衝撃力が発生する可能性があります。 3~5kN エンドキャップ上 - ほとんどの取り付けハードウェアが数千回のサイクルに耐える限界をはるかに超えています。
圧縮空気および空気圧システムのエネルギー効率戦略
圧縮空気は、製造業において「第 4 のユーティリティ」と呼ばれることが多く、作業単位当たりのコストが常に最も高価です。圧縮空気システムの電気から機械仕事への変換効率は通常、 10~15% 直接電気モータードライブの場合は 85 ~ 90% ですが、アクチュエーターでは 85 ~ 90% です。このため、エネルギーの最適化が非常に重要になります。
ステップ1
実際の空気消費量を測定
流量計はメインコンプレッサー出口と各主要機械グループに設置してください。ほとんどの工場では、20 ~ 30% の機械が生産量に比べて不釣り合いに大量の空気を使用していることが判明しました。これらは、シリンダーのサイズ変更、減圧、またはプロセスの再設計の優先ターゲットになります。
ステップ2
使用圧力を下げて適切なサイズにする
すべての機械とエアシリンダーの実際の圧力要件を監査します。サイズが大きすぎるシリンダーを、低圧で適切なサイズのシリンダーと交換します。必要最小限の圧力に設定されたポイントオブユースレギュレータを取り付けます。多様な圧力要件がある施設では、ピーク需要圧力ですべてを供給するのではなく、高圧と低圧の分配リングに分割することを検討してください。
ステップ3
コンプレッサーの熱を回収
ロータリースクリューコンプレッサーは約 入力エネルギーの 80 ~ 90% が熱として 圧縮プロセス中。コンプレッサーの冷却回路に熱回収システムを設置すると、この熱エネルギーが室内暖房、プロセス水加熱、または乾燥用途に利用されます。熱回収の回収期間は通常 1 ~ 3 年です。
ステップ4
定速コンプレッサーを可変速ドライブに置き換える
可変速度ドライブ (VSD) コンプレッサーは、フルスピードでロードおよびアンロードするのではなく、実際の空気需要にリアルタイムで一致するようにモーター速度を調整します。需要が変動するプラントでは、VSD コンプレッサーがコストを節約します コンプレッサーエネルギーの 20 ~ 35% 固定速度ユニットと比較して。通常、損益分岐点は、シフトのかなりの部分でシステム使用率が定格容量の 80% を下回るときです。
ステップ5
漏れの検出と修理プログラムを導入する
超音波漏れ検知器は、最大 10 メートルの距離でバックグラウンドノイズを通じて漏れを特定できます。構造化されたプログラム(漏れのタグ付け、流量の定量化、コストによる優先順位付け、修理完了の追跡)により、通常の 20 ~ 30% の損失率から漏れの削減を一貫して達成します。 12 か月以内に 5 ~ 8% 。多くの場合、これだけで追加のコンプレッサー容量が不要になります。
空圧システムと油圧システム: それぞれを選択する場合
空圧システムと油圧システムはどちらも流体媒体を通じて力を伝達しますが、その特性により、それぞれが特定の用途により適しています。この 2 つを混同すると、過剰設計の高価なシステムやパフォーマンスの低いシステムが発生します。
特徴
空気圧システム
油圧システム
使用圧力
通常 4 ~ 10 bar
通常 100 ~ 700 bar
力の出力
実用的には最大 ~50kN
最大数MNまで
速度
速い。最大3m/s共通
中程度。 0.1 ~ 0.5 m/s(代表値)
位置制御
難しい(空気圧縮性)
優れた(非圧縮性流体)
汚染リスク
低い(空気が排出されている)
高(油漏れ、廃棄)
メンテナンスの複雑さ
より低い;標準スキル
より高い。流体分析が必要
設置費用
下位
より高い(リザーバー、濾過、シール)
最適な使用例
高速、軽~中力、クリーン環境
強力な力、正確な位置決め、重工業用
実用的な境界: 必要な力がおおよそ超過する場所 50 kN または、ストローク中間位置の正確な保持が必須である場合には、通常、油圧がより良い選択となります。このしきい値を下回ると、空気圧システムは速度、シンプルさ、清潔さ、そしてシステムの総コストの削減において優れています。油圧プレスの空気圧で操作されるクランプなど、多くのハイブリッド アプリケーションでは、両方のテクノロジーが同じマシン上に共存します。
高力空気圧アプリケーションとエアシリンダーのスケールアップ方法
標準のエア シリンダのボア サイズでは、利用可能なシステム圧力で必要な力を供給できない場合、油圧への切り替えが必要になる前に、いくつかの設計戦略で空気圧の能力を拡張します。
タンデムシリンダ
2つのエアシリンダユニットを同軸上に取り付け、ロッドを連結することで、ボアサイズを大きくすることなく出力を増大させます。 6 bar の 100 mm ボアシリンダーのタンデムペアは、約 9.4kN — 単一ユニットの出力のほぼ 2 倍 — 狭いスペースのエンベロープでも同じシリンダー直径を維持しながら。トレードオフとして、全長が長くなり、それに比例して空気消費量も増加します。
エアオーバーオイル増圧器
のse hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50~200kN コンパクトなベンチマウント構成です。
機械的リンケージを介した空気圧シリンダマルチプライヤー
トグル機構、カムフォロア、およびレバーリンケージは、適用点でエアシリンダーの出力を機械的に増幅します。 6 bar で 50 mm ボアのシリンダーによって駆動されるシンプルなトグル クランプは、 20 kNを超えるクランプ力 移動の終わり、トグル ジオメトリが中心に近づくとき。この技術は溶接治具やプレス工具に広く使用されています。
大口径標準シリンダ
ISO 15552 準拠のシリンダは、最大 320 mm の内径サイズでご利用いただけます。 6 bar で、320 mm 口径のエアシリンダーは約 483kN 理論上の推力 - 小型油圧シリンダの領域に近づきます。これらの大口径ユニットはストロークごとにかなりの空気量を消費するため (320 mm のボアで 300 mm のストロークは 1 サイクルあたり約 24 リットルの自由空気を置き換えます)、レシーバーのサイズとコンプレッサーの容量を指定する前に慎重に検討する必要があります。
特定の業界環境向けのエアシリンダの選択
すべてのエアシリンダ本体およびシール材質があらゆる使用環境に適合するわけではありません。過酷な条件または特殊な条件に対して間違ったバリアントを指定すると、空気圧システムの残りの部分がどれほど適切に設計されているかに関係なく、故障が加速します。
- 食べ物と飲み物: FDA 準拠のシール材 (シリコンまたは EPDM) を備えたステンレス鋼のボディ シリンダー。外部潤滑剤は不要で、細菌の増殖を防ぐ滑らかな外形を備えています。ウォッシュダウン定格 (IP67 または IP69K) バージョンは、高圧水と化学洗浄サイクルに耐えます。
- 高温環境: 標準の NBR シールは 80°C を超えると機能しなくなります。 100°C を超える鋳造工場、オーブン、またはプロセスに近い用途の場合は、定格 200°C のフルオロエラストマー (FKM/バイトン) シールを指定してください。周囲温度が 150°C を超える場合は、リテーニング リングとエンド キャップを保護するために、シリンダ本体の外部熱シールドも必要です。
- 腐食性雰囲気: 無電解ニッケルメッキまたは硬質陽極酸化アルミニウムの本体は、軽度の化学物質への曝露に耐えます。海洋、海洋、または化学プラント環境では、PTFE で裏打ちされたボアを備えた完全なステンレス鋼構造により、重量と価格が高くなりますが、最高の耐食性が得られます。
- ATEX/防爆ゾーン: 空気圧アクチュエータは火花を発生しないため、危険区域では電気ドライブよりも本質的に安全です。ただし、エアシリンダーに取り付けられたバルブソレノイドと位置センサーは、適切な ATEX ゾーン定格を満たしている必要があります。シリンダー本体自体は非火花であることを検証する必要があります。アルミニウムは一般に許容されますが、鋳鉄はゾーン分類要件に照らしてチェックする必要があります。
- クリーンルーム用途: ISO クラス 5 以上のクリーンルームには、ガス放出のないシール、外部潤滑剤の不要な、真空対応素材を備えたシリンダーが必要です。一部の半導体およびフラット パネル ディスプレイのメーカーは、金属汚染のリスクを排除するために、完全にプラスチック製のボディのシリンダーを使用しています。
- 屋外および建設機械: 風雨にさらされるシリンダーには、亜鉛ニッケルまたは硬質クロムロッドコーティング、汚れを防ぐ頑丈なワイパーシール、および陽極酸化処理または塗装されたボディが必要です。圧力仕様は、極端な温度を考慮する必要があります。-30°C では、標準潤滑剤が濃くなり、シール材料が硬くなるため、低温グリースと耐寒性エラストマーが必要になります。
汎用のカタログ選択をデフォルトとするのではなく、エアシリンダの仕様を実際の動作環境に一致させることで、経験豊富な空気圧システムエンジニアが測定可能な価値を追加します。適切なバリアントの増分コストは、ほとんどの場合、現場での早期故障後の予定外の交換サイクル 1 サイクル未満です。
核となる空気圧システムは、信頼性が高く、高速で、コスト効率が高いです 適切なコンポーネント仕様、適切な空気品質、正しいサイジング、および構造化されたメンテナンス アプローチを使用して設計されている場合。エアシリンダーは依然として最も目に見える要素ですが、その性能はシリンダーに供給する圧縮空気システムの品質に完全に依存します。空気の準備と圧力管理に投資すれば、下流のアクチュエータは設計が意図したサイクル寿命を実現します。