

エアオペレートシリンダーの役割と空気圧を力に変換する仕組み
エア作動シリンダーは、密封されたチューブ内でピストンを押すことにより、圧縮空気を直線の機械力に変換します。生成される力は単純な物理学であり、圧力とピストン面積の積です。あ 90 PSI で作動する 4 インチボアシリンダー 前進ストロークでは約 1,131 ポンドの力を生成しますが、60 PSI の同じシリンダーでは約 754 ポンドに低下します。この関係が、エンジニアがジョブ用のエアシリンダーを指定する前に、ボアサイズと供給圧力を最初の 2 つの数値として確認する理由です。
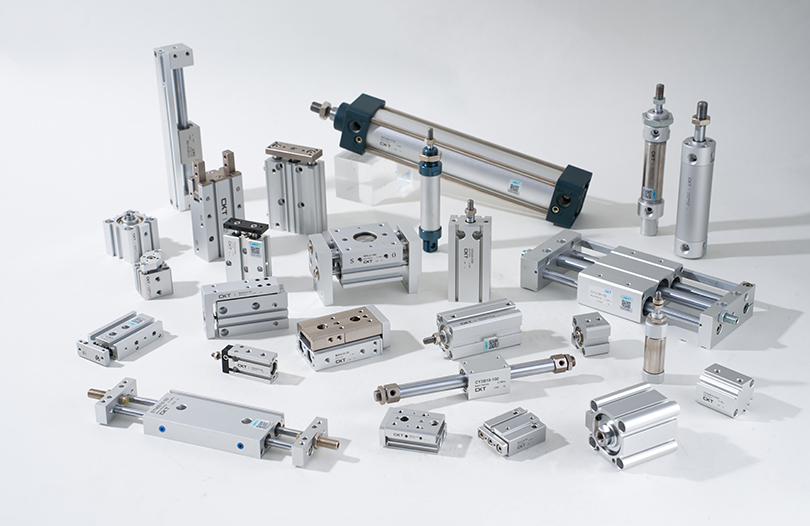
シリンダー内では、圧縮空気がバレルの一端にあるポートから入り、ピストンを反対側の端に向かって押します。ピストンに接続されたピストンロッドは、ロッドシールとグランドを通って伸びており、シリンダーの外側の力を、押したり、持ち上げたり、クランプしたり、押し付けたりしている負荷に伝達します。戻りストロークでは、スプリングがピストンを押し戻す間に空気が排出されるか (単動設計)、最初の側が排出されている間に空気が反対側のポートに流入します (複動設計)。どちらの構成も、空気圧エア シリンダのより広いカテゴリに分類され、戻り動作に対してどの程度の制御が必要かに基づいて選択されます。
圧縮空気は圧縮性であるため、エアシリンダは油圧シリンダほど厳密な精度では動きません。これは実際、多くの用途において利点となります。これにより、機構に衝撃荷重に対する自然な緩衝効果が与えられます。これが、絶対的な剛性よりも速度と適度な力が重要視される梱包ライン、ピックアンドプレイスロボット、およびクランプ治具においてエアシリンダが依然として好まれるアクチュエータである理由の 1 つです。
を構成するコアコンポーネント エアシリンダー
メーカーやボアサイズに関係なく、すべてのエア作動シリンダーは同じ基本的な部品セットから作られています。バレルまたはチューブは、ピストンを収容し、ピストン シールが乗る滑り面を提供する、精密に研磨された円筒形のシェルです。多くの場合ヘッドおよびキャップと呼ばれる 2 つのエンド キャップは、バレルの両端を密閉し、空気ポート、取り付け機能、およびほとんどの設計ではピストン ロッドをガイドするロッド ブッシュを提供します。ピストン自体には、2 つの圧力チャンバーを分離し、気密バリアを維持しながら最小限の摩擦でピストンがスライドできるようにするゴムまたはポリウレタンのリングであるプライマリ シールが搭載されています。
ほとんどの工業デザインでは、バレルの外側でシリンダーの長さにわたって伸びる 4 本の長いボルトであるタイ ロッドが、2 つのエンド キャップとバレルを張力下で固定します。このタイロッド構造により、切断や溶接を行わずにシール交換のためにシリンダーを分解することができ、また、エンドキャップを引き離そうとする内圧に対するシリンダーの抵抗力も得られます。軽量シリンダーでは、タイロッドの代わりにネジ付きまたは圧着バレル構造が使用される場合があり、保守性と引き換えに設置面積の縮小と製造コストの削減を実現します。
他の動力源ではなく圧縮空気が選ばれる理由
圧縮空気には、油圧作動油や電気モーターと比較して、作動媒体として魅力的ないくつかの特性があります。空気は一度圧縮されると自由になり、作動油のようにリザーバに戻す必要がありません。また、空気システムの漏れは、洗浄して廃棄する必要がある液体の流出ではなく、シューという音を発生させ、わずかな効率の損失を引き起こします。また、エア シリンダは、モータ巻線やコントローラからの電気火花の危険がないため、爆発性または可燃性の環境においても本質的に安全です。そのため、塗装ブース、穀物処理、溶剤を大量に使用する製造プロセスでは空気圧作動が標準のままです。
単動式エアシリンダと複動式エアシリンダ: どちらの設計が用途に適合するか
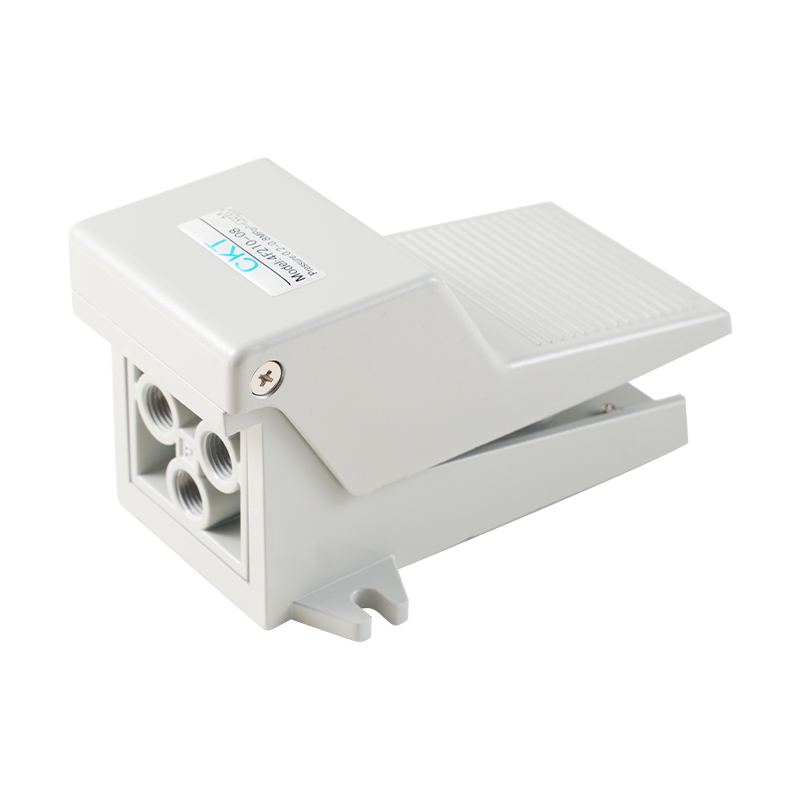
エアオペレートシリンダを指定する際の唯一の最大の決定点は、アプリケーションが両方のストロークで動力を必要とするか、それとも 1 つのストロークのみで動力を必要とするかということです。単動シリンダは、空気圧を使用してピストンを一方向に駆動し、機械ばね、重力、または外部負荷に基づいてピストンを戻します。複動シリンダは、圧縮空気を使用してピストンを両方向に駆動し、伸縮時の力と速度を制御します。
| 特徴 | 単動式 | 複動式 |
|---|---|---|
| エアポート | 1 | 2 |
| 返却方法 | ばねまたは負荷 | 空気圧 |
| 空気消費量 | 下位 | より高い |
| 代表的なストローク長さ | 短く、6インチ未満 | 任意の長さ |
| 共用 | クランプ、スタンピング、イジェクト | 搬送・吊り上げ・位置決め |
単動スプリングリターンシリンダは、有効な出力力が供給される前に、入ってくる空気圧の一部がリターンスプリングの圧縮に費やされるため、作動力の一部がスプリング自体に失われます。これが、単動設計が一般に短いストロークに限定される理由です。一定の長さを超えると、スプリングが長すぎたり、弱すぎたり、かさばったりして、適切なサイズのハウジング内に収まらなくなります。複動式エアシリンダはこの制限を完全に回避するため、ほぼすべてのロングストロークまたはハイサイクルの産業用アプリケーションがデフォルトで複動式設計になっています。
ロッドレスシリンダ:スペースが限られている場合の代替品
ロッドレス エア シリンダーは、機械的なスロット アンド シール リンク機構または内部ピストンと外部キャリッジ間の磁気カップリングを使用して、ロッドを伸ばす代わりにバレルの外側に沿ってキャリッジを移動させます。この設計により、ストローク長以上のクリアランスを必要とする延長ロッドがないため、同じストロークのロッド形シリンダと比較して、アクチュエータの全長が約半分に短縮されます。ロッドレスシリンダは、床面積や頭上クリアランスが制限されているガントリーシステム、ピックアンドプレースステーション、および長いコンベヤ搬送用途で一般的です。
高力またはコンパクト用途向けのタンデムシリンダおよび二重シリンダ
タンデムシリンダは、単一の共有ロッド上で 2 つのシリンダ本体を結合し、アクチュエータの直径を大きくすることなく、所定のボアサイズで出力される力を効果的に 2 倍にします。これは、ジョブでそのボアの 1 つのシリンダーが供給できるよりも大きな力が必要であるが、より大きなボア直径にステップアップする余地がない場合に役立ちます。対照的に、複式シリンダは、同じロッドに 2 つのシリンダを端から端まで取り付けて、通常の 2 つではなく 3 つまたは 4 つの異なる停止位置を作成します。これは、外部停止ハードウェアやサーボ制御のアクチュエータを追加することなく、複数の固定ストローク位置を必要とするアプリケーションでは一般的なソリューションです。
短い縮長で長いストロークを実現する伸縮式エアシリンダ
伸縮シリンダーは、互いの内部で直径が減少する複数の段階を入れ子にして、完全に伸長したストロークの一部の収縮長さを可能にします。油圧ダンプ トラック用途では空気圧伸縮シリンダがより一般的ですが、特定のリフト ゲートやアクセス プラットフォームの設計など、非常に長いストロークが必要だが、格納されたエンベロープをコンパクトに保つ必要がある場合に使用されます。各ステージの有効ボア面積がその前のステージよりも徐々に小さくなるため、トレードオフとして段階的な力出力が得られます。
負荷に合わせたボアサイズ、ストローク長、ロッド径
正しいエアシリンダを選択するには、必要な力を計算し、ボアサイズを逆算することから始まります。中心となる公式は単純です: 力 (ポンド) = 圧力 (PSI) x 面積 (平方インチ)。面積はピストンのボア直径から計算されます。計算された静荷重より少なくとも 30% 上の安全マージンが標準的な方法です。これは、摩擦、シール抵抗、供給ライン全体の圧力降下のすべてにより、ロッド端に実際に加えられる力が減少するためです。
| ボアサイズ | 60 PSI での力 | 90 PSI での力 | 120 PSI での力 |
|---|---|---|---|
| 1.5インチ | 106ポンド | 159ポンド | 212ポンド |
| 2インチ | 188ポンド | 283ポンド | 377ポンド |
| 3インチ | 424ポンド | 636ポンド | 848ポンド |
| 4インチ | 754ポンド | 1,131ポンド | 1,508ポンド |
| 5インチ | 1,178ポンド | 1,767ポンド | 2,356ポンド |
| 6インチ | 1,696ポンド | 2,544ポンド | 3,392ポンド |
ストローク長がロッド径の選択に影響する理由
圧縮荷重がかかった長くて薄いピストン ロッドは、定格力の限界に達する前に曲がったり座屈したりする可能性があります。これはコラムの座屈挙動によって左右されるため、ストローク長が増加すると、たとえ力の要件が同じであっても、ロッドの直径も同様に増加する必要があります。一般的なガイドラインとして、10 ~ 12 インチを超えるストロークには、通常、そのボアの標準組み合わせよりも 1 サイズ大きいロッド直径が必要です。また、24 インチを超えるストロークのシリンダーには、高速動作中にピストンがバレルのヘッド内にオーバートラベルするのを防ぐために中間ストップ チューブが必要になることがよくあります。
ロッドエンドと取り付けスタイルの互換性
ロッドエンドのねじと取り付けスタイルは、駆動される機構に適合する必要があります。一般的な取り付け構成には、フロント フランジ、リア フランジ、フート マウント、トラニオン マウントがあり、それぞれ曲げ荷重がシリンダ本体に伝達される方法が変わります。たとえば、側面荷重を扱うフートブラケットを使用して取り付けられたシリンダでは、進行方向に直接整列したトラニオン取り付けシリンダよりもバレルからヘッドまでのシールにはるかに大きな応力がかかります。そのため、取り付けスタイルは後付けではなく、ボアサイズと並行して選択する必要があります。
さまざまな動作条件に応じたシール材料の選択
エアシリンダー内のシール剤は、金属構造と同様に耐用年数に大きな影響を与えます。ニトリル (Buna-N) シールは、一般産業用途の最も広範囲をカバーし、軽い潤滑を伴う標準的な工場の空気に十分耐えます。ポリウレタンのシールは、同じ作動圧力においてニトリルよりも切断や押し出しによる損傷に強いため、高いサイクル速度や摩耗条件下でも優れた耐久性を発揮します。バイトンシールは、シリンダーが通常華氏 200 度を超える高温、または時間の経過とともにニトリルシールを膨張させる微量の炭化水素蒸気にさらされる場合に指定されます。環境に合わせて間違ったシールコンパウンドを選択することは、たとえボア、ストローク、取り付けがすべて正しく指定されていたとしても、シリンダの定格サイクル寿命を下回る最も見落とされやすい原因の 1 つです。
使用温度および圧力範囲
ニトリルシールを備えた標準的な工業用エアシリンダーの定格は通常、華氏約 14 度から華氏 175 度、真空からはボア サイズと壁の厚さに応じて最大 145 ~ 250 PSI です。屋外または非加熱環境向けのシリンダーには、耐寒性シールコンパウンドが必要です。標準的なニトリルは脆くなるかなり前に硬くなり、シール効果を失い、目に見えるシールの損傷が現れる前に空気漏れや反応の鈍さを引き起こすためです。ハイエンドでは、定格圧力を超えても、通常は即座に故障が発生することはありませんが、シールの摩耗が促進され、タイロッド、エンドキャップ、取り付け金具を介して伝達される負荷が増加し、シールだけでなくアセンブリ全体の耐用年数が短くなります。
サイズ設定の例を段階的に確認する
工場空気供給が 80 PSI に規制されている状態で、400 ポンドの分離力に抗して治具を閉じた状態に保持する必要があるクランプ アプリケーションを考えてみましょう。必要な力を供給圧力で割ると、最小ピストン面積は 5 平方インチになります。面積の式を逆算すると、約 2.5 インチのボアがその最小値を満たすことがわかりますが、摩擦と圧力損失を考慮して標準の 30% 安全マージンを適用すると、実用的な最小値はマージン調整後の力容量の約 3.25 平方インチに押し上げられ、次の標準サイズとして 3 インチのボアのシリンダーでの仕様となります。必要な力から開始し、安全マージンを適用し、次にカタログの次のボア サイズに切り上げるという、これと同じ段階的なプロセスが、特定の用途に関係なく適用されます。
空気圧エアシリンダのクッション性、速度制御、サイクル寿命
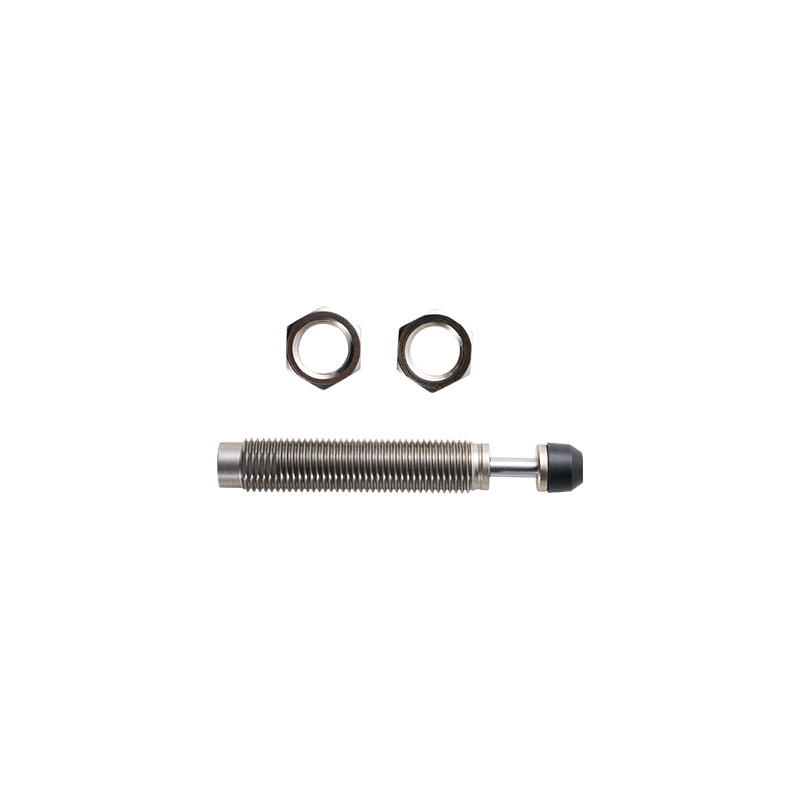
ストロークの終わりに突然停止するエアシリンダーは、その衝撃をエンドキャップに直接伝え、十分なサイクルを繰り返すと、鋳物に亀裂が入ったり、タイロッドが緩んだり、シールが早期に破損したりする原因になります。クッションは、固定オリフィス クッションまたは調整可能なニードルバルブ クッションを使用して、移動の最終部分 (通常はストロークの最後の 0.5 ~ 1 インチ) でピストンを遅くすることでこの問題に対処します。
- 固定クッションは、設定された速度で排気を制限するテーパープランジャーを使用しているため、調整が不要でありながらコストが低くなります。
- 調整可能なクッションにより、技術者はニードルバルブを使用して減速を微調整できます。これは、生産実行ごとに積載重量が異なる場合に重要になります。
- クッションのないシリンダーは、すべての停止がエンド キャップでの機械的衝撃吸収に完全に依存しているため、通常、軽い負荷と低いサイクル レートに制限されます。
- よりシンプルな代替品であるエラストマーバンパークッションは、空気を計量するのではなくゴムパッドで衝撃の一部を吸収し、ある程度のクッション効果と引き換えに部品点数を減らします。
エアシリンダの速度制御はクッションとは別に行われ、通常は各ポートに設置された流量制御弁によって行われます。バルブが流入空気ではなく排出空気を制限するメータアウト流量制御は、メータイン制御よりもスムーズで予測可能な動作を生成します。特に垂直用途では、重力によってピストンが供給空気より先に動作して途切れる可能性があります。
ラインサイズとバルブの選択が実際のシリンダー速度に与える影響
空気流量定格に基づくシリンダの理論速度が実際に見られるものであることはほとんどありません。これは、サイズが小さいチューブ、バルブとシリンダ間の長い配管、および制限的な継手のすべてが空気が克服しなければならない抵抗を増大させるためです。特定の圧力降下で所定の流量を定格とする制御バルブでも、バルブとシリンダーポート間のチューブの直径が小さすぎる場合、またはいくつかのきつい曲がりで配線されている場合、シリンダー内の空気が不足する可能性があります。経験則として、過度の圧力降下を避けるために、チューブの内径は空気速度を毎秒約 20 ~ 25 フィート未満に保つようなサイズにする必要があります。また、バルブは離れたマニホールドではなく、用途が許す限りシリンダーの近くに取り付ける必要があります。
サイクル寿命の期待とそれを短くするもの
適切に指定されたエアシリンダーのサイクル寿命は、通常、数百万サイクルに達します。 シールの交換が必要になる前に、供給空気が濾過されて微粒子や水分が除去されており、シリンダーが定格圧力を超えて運転されていないことが条件となります。空気圧システムにおけるシールの早期摩耗の最も一般的な原因は、ミスアライメントや過圧に先立って、汚染された空気です。周囲温度が高いと、熱によりほとんどの標準シールコンパウンドの化学的分解が促進され、ボア壁の潤滑膜の厚さが減少し、同時に摩擦と摩耗率が増加するため、この影響はさらに大きくなります。
耐用年数を延ばす潤滑の実践
最新のエアシリンダの多くは、追加の潤滑を行わなくても定格サイクル寿命を持続できるように設計された長寿命グリースがあらかじめ潤滑されて出荷されており、これらのユニットに外部エアライン潤滑装置を追加すると、実際には工場のグリースが洗い流され、良いことよりも害を及ぼす可能性があります。対照的に、古いシリンダーや寿命まで潤滑されていないシリンダーは、インラインルブリケーターから空気流に乗って運ばれる薄い油膜に依存しており、これらを無潤滑で運転すると、定格サイクル数の数分の一でシールの摩耗が加速します。インラインルブリケータを追加または取り外す前に、潤滑要件についてメーカーの仕様を確認すると、これらの両方の故障モードを回避できます。
エアオペレートシリンダが産業用途全体で使用される場所
エアシリンダは、作動油の複雑さや電気リニアアクチュエータのコストを必要とせず、制御されたリニアプッシュ、プル、リフト、またはクランプ動作が必要なあらゆる場所で使用されます。典型的なアプリケーションには次のようなものがあります。
- 包装およびパレタイジング装置。高速で反復可能なストロークで製品をカートンに押し込んだり、ボックスをライン上に整列させたりします。
- 組立ラインのクランプ治具。溶接、リベット締め、または接着剤の硬化中に部品を安定して保持します。
- マテリアルハンドリングおよび仕分けシステム。ダイバーターゲートとプッシャーがコンベヤー上の製品の方向を変更します。
- 食品および飲料の加工では、洗浄定格のステンレスシリンダーが頻繁な洗浄サイクルに耐えます。
- シリンダーがプレス、クランプ、送り機構を駆動する木工および金属プレス装置。
- 自動車の組み立て、ドアチェックの作動、工具治具、およびロボットアームの先端工具。
- 印刷およびラベル変換装置。正確で再現可能な短いストロークがウェブ テンション ローラーと切断ステーションを制御します。
- プラスチックおよびゴムの成形機械。サイクル間で金型エジェクター ピンを操作し、ツールの半分をクランプします。
- 繊維製造。シリンダーが生地の広がり、切断治具、張力装置を制御します。
これらの環境はそれぞれ、シリンダーに対して異なる要求を課します。洗浄用の食品グレードのシリンダーには耐食性のロッド材料と密閉ベアリングが必要ですが、金属スタンピング用途には各サイクルでの衝撃荷重に耐えられる耐久性の高いタイロッド構造が必要です。動作環境を考慮せずにエアシリンダを選択すると、たとえ力とストロークの計算が正しかったとしても、初期故障の最も一般的な原因の 1 つとなります。
包装ラインのアプリケーションの詳細
特に包装機器内では、エアシリンダーは通常、連続ラインで 1 時間あたり数百サイクルという高いサイクル率で稼働するため、クッション性とシール品質の両方が重視されます。ここではショートストロークのコンパクトシリンダが好まれています。なぜなら、包装機のフレームのタイトなエンベロープ内に収まるからです。多くの包装 OEM は、特に単一ラインにまたがる数十のアクチュエータを再潤滑するメンテナンスの負担を避けるために、事前に潤滑された寿命シールを備えたシリンダを指定しています。
重工業およびモバイル機器の用途
鉄鋼加工、鋳物工場、モバイル機器などのより重い産業環境では、サイクル速度よりも電動アクチュエータと比較して汚れた高温環境への耐性、およびスタンピング金型や機械的停止などの突然の衝撃荷重を伴う用途では剛性油圧システムと比較して空気の衝撃吸収圧縮率によりエアシリンダが選択されます。
エアシリンダ vs 油圧シリンダ vs 電動リニアアクチュエータ
エア作動シリンダー、油圧シリンダー、電動リニアアクチュエーターのいずれを選択するかは、結局のところ、力密度、精度要件、および動作環境によって決まります。エアシリンダはこの比較の中間に位置します。油圧よりも力密度が低く、サーボ駆動の電動アクチュエータよりも精度が劣りますが、どちらの代替品よりもシンプルで安価で、汚れた環境や危険な環境にも耐えられます。
| 属性 | エアシリンダー | 油圧シリンダ | 電動アクチュエーター |
|---|---|---|---|
| ボアサイズあたりの力 | 中等度 | 非常に高い | 低から中程度 |
| 位置決め精度 | 追加のセンサーなしでも低い | 中等度 | 非常に高い |
| 操作の清潔さ | クリーン、空気のみ | 液漏れの危険性 | クリーン |
| 一般的な前払い費用 | 低い | 中等度 to high | 中等度 to high |
| 応答速度 | 速い | 中等度 | 速い, controllable |
エアシリンダが最適な場合
エア シリンダは、2 つの固定端点間の高速で反復可能な動作、適度な力、および動作における少量の圧縮性の許容範囲が必要な場合に最も効果的です。また、施設にすでに中央圧縮空気供給装置がある場合は常にデフォルトの選択肢となります。これは、空気作動装置を 1 つ追加する追加コストが、専用の油圧パワー ユニットを設置したり、単一の動作軸用にサーボ ドライブを配線したりするよりもはるかに低いためです。
代わりに油圧式または電動式の代替品を検討すべき場合
重プレス加工や構造物の吊り上げなど、コンパクトなボア内で非常に大きな力を必要とする用途では、一般に油圧シリンダが好まれます。これは、作動油は本質的に非圧縮性であり、シリンダのサイズを比例的に大きくすることなく、圧縮空気よりもはるかに高く加圧できるためです。可変停止点を備えたロボットによるピックアンドプレースなど、正確でプログラム可能な複数位置制御が必要なアプリケーションには、高価な比例バルブや位置センサーが追加されない限り、エアシリンダーは本質的に 2 位置のデバイスであるため、通常、サーボまたはステッパードライブを備えた電動リニアアクチュエーターの方が適しています。
シリンダボディの材質と構造規格
エアオペレートシリンダのバレルとエンドキャップの材質によって、その重量と動作環境に対する耐性が決まります。陽極酸化アルミニウムは、標準的な工業用エア シリンダーの最も一般的な構造であり、ほとんどの屋内製造環境に適した強力な強度重量比と自然耐食性を備えています。ステンレス鋼構造は重く高価ですが、重量よりも耐食性が優先される洗浄、食品および飲料、医薬品、および屋外用途に仕様化されています。
ISO、NFPA、および VDMA の取り付け規格
2 つの主要な標準化された取り付けファミリがエア シリンダ市場を支配しています。1 つはヨーロッパとアジアで一般的な ISO 15552 (以前の VDMA 24562) ファミリで、もう 1 つは北米で一般的な NFPA ファミリです。これらの規格に基づいて製造されたシリンダーは、さまざまなメーカー間で共通のボルト パターン、ポート位置、エンベロープ全体の寸法を共有しています。つまり、あるサプライヤーのシリンダーは、多くの場合、取り付けブラケットや配管を再設計することなく、別のサプライヤーの同等モデルと交換できます。独自のボディ スタイルではなく、これらの認知された規格のいずれかにシリンダーを指定することは、将来の交換部品が単一のメーカーに固定されることを避けるための実用的な方法です。
バレルの仕上げと穴の公差
エアシリンダーバレルの内部ボア表面は通常、細かい表面仕上げに研磨されます。これは、ボア表面が粗いと、シールの摩耗が促進され、ピストンをデッドストップから動かすのに必要な余分な力である離脱摩擦が増加するためです。硬質陽極酸化またはクロムメッキされたボア表面は、標準の陽極酸化仕上げに比べて適度な追加コストで、研磨用途やハイサイクル用途での耐用年数をさらに延長します。
メンテナンス、シールの摩耗、およびエアシリンダの一般的な問題のトラブルシューティング
エアシリンダの故障のほとんどは、空気の汚染、負荷との位置ずれ、定格圧力または温度範囲を超えた動作の 3 つの原因のうちの 1 つに遡ります。それぞれの初期症状を認識することは、計画外のダウンタイムを回避するのに役立ちます。
ピストンシールを越えてのエア漏れ
加圧中およびアイドル中にゆっくりと保持力を失うシリンダーは、クリープまたはドリフトと呼ばれることもあり、通常はピストン シールが摩耗し、空気がピストンの一方の側からもう一方の側にバイパスしていることを示します。これは時間の経過とともに起こる通常の摩耗ですが、空気供給に湿気やパイプスケールが含まれている場合は、ストロークごとに微粒子がシールリップを摩耗させるため、急激に加速します。
ロッドシールの漏れと外部空気の損失
ピストンロッド自体の周囲から漏れる空気は、かすかなシュー音やロッドグランド付近に溜まる潤滑油の薄い膜として多くの場合確認でき、ロッドシールの摩耗やロッド表面の傷を示しています。ロッドの傷は、シール自体ではなく、位置のずれたマウントからの横荷重によって発生することが多いため、位置を修正せずにシールを交換すると、通常、短いサイクルで繰り返し故障が発生します。
動きが鈍い、または不安定である
複動シリンダの動作が不均一だったり、ストロークの途中で失速したりする場合、最も一般的な原因は、エアラインが部分的に制限されているか、バルブのサイズが小さすぎるか、流量制御バルブの設定がきつすぎることです。コンポーネントを交換する前に、コンプレッサーのゲージだけでなくシリンダーポート自体の供給圧力をチェックすることで、これらのケースの大部分を解決できます。これは、長いまたは狭い配管での圧力低下が見落とされやすいためです。
実際にどのシールが摩耗しているかを診断する
シリンダーが加圧され静止している間に、ロッドグランドとエンドキャップ周囲に適用される簡単な石鹸と水の漏れテストにより、漏れが内部ピストンシールではなく、ロッドシール、エンドキャップガスケット、またはフィッティングから生じているかどうかを迅速に特定します。外部に気泡が発生していないにもかかわらず、時間の経過とともにシリンダーの保持圧力が低下する場合は、空気が大気中に逃げるのではなく内部で一方のチャンバーからもう一方のチャンバーにバイパスしているため、ピストンシール自体が原因である可能性があります。
推奨される予防保守スケジュール
エア作動シリンダの基本的な予防メンテナンス ルーチンには、毎月のエア ライン フィルタのチェック、予定された停止時間中のロッド表面の傷や穴あきの検査、取り付けボルトが仕様のトルクで維持されていることの確認、衝撃サイクルを繰り返した後にクッション調整がずれていないことの確認などが含まれます。このルーチンを一貫して実行することが、定格サイクル寿命に達したシリンダーと早期交換が必要なシリンダーを区別します。
| メンテナンス品 | 推奨される頻度 | 確認すべきこと |
|---|---|---|
| エアフィルターとドレン | 毎月 | 湿気の蓄積、フィルターエレメントの状態 |
| ロッド表面 | 四半期ごと | スコアリング、孔食、腐食 |
| 取り付け金具 | 四半期ごと | ボルトトルク、ブラケット割れ |
| クッション調整 | 半年ごと | ニードルバルブのドリフト、衝撃音 |
| シール状態 | 毎年またはサイクルマイルストーンで | 内部漏れ、外部漏れ |
エアオペレートシリンダに関するよくあるご質問
エアシリンダと空気圧アクチュエータの違いは何ですか?
エア シリンダは、直線運動を生成する特定のタイプの空気圧アクチュエータの 1 つです。広い用語の空気圧アクチュエータには、ロータリー アクチュエータ、エア モーター、ダイアフラム アクチュエータも含まれるため、すべてのエア シリンダが空気圧アクチュエータになりますが、すべての空気圧アクチュエータがシリンダであるわけではありません。
エアオペレートシリンダーの出力力はどのように計算すればよいですか?
供給圧力 (PSI) にピストン面積 (平方インチ) を掛けます。現場での大まかな推定値を得るには、ボア直径を 2 乗し、0.785 を掛けてから、ライン圧力を掛けます。理論上の最大値ではなく現実的な作動力を得るには、摩擦とシール抵抗を約 10 ~ 15% 差し引いてください。
エアシリンダーは工場の空気で動作できますか? それとも専用のコンプレッサーが必要ですか?
標準的な工場圧縮空気は、シリンダに到達する前にフィルタ、レギュレータ、およびルブリケータ (FRL ユニット) を通過する限り、ほとんどのエアシリンダで問題なく動作します。シリンダー自体がどれほど適切に仕様化されているかに関係なく、ろ過をスキップすることはシールの早期摩耗の主な原因です。
エアシリンダーは通常、修理が必要になるまでどのくらいの期間使用できますか?
清潔で乾燥した、適切に調整された空気と正しい調整により、ほとんどの工業用エアシリンダーは、シールの交換が必要になるまでに 100 万から数百万サイクルに達します。適切な保護が施されていない状態で、ほこりの多い、湿った、または高温の環境でシリンダーを動作させると、サービス間隔が大幅に短くなります。
エアシリンダーが伸びるときよりも縮むときのほうが速く動くのはなぜですか?
これは通常、欠陥ではなく意図的なもの、またはピストン面積の違いによるものです。標準的な複動シリンダでは、ロッド自体が体積を置換するため、ロッド側の有効ピストン面積はキャップ側よりも小さくなります。そのため、同じ空気流でもピストンは伸長時よりも収縮時の方が速く動きます。速度差が望ましくない場合は、各ポートの流量制御バルブでバランスを取ることができます。
エアシリンダが負荷時に失速する原因は何ですか?
失速は通常、現在の供給圧力で利用可能な力が実際の負荷に近すぎることを意味します。多くの場合、仕様時に摩擦、シール抵抗、わずかに小さいボアが考慮されていないことが原因です。供給圧力を上げる、ボアを大きくする、負荷を減らすという 3 つの実際的な解決策があります。
エアシリンダは負荷をストローク途中の固定位置に保持できますか?
それ自体では信頼性がありません。空気は圧縮性であるため、閉じ込められた空気柱が圧力下で圧縮されるため、標準的なエアシリンダーは両方のポートがブロックされている場合でも負荷がかかるとわずかにドリフトします。ストローク中間位置のロックが必要なアプリケーションでは、通常、閉じ込められた空気圧のみに依存するのではなく、機械的ロックシリンダーまたは外部ブレーキを追加します。
コンパクトシリンダと標準タイロッドシリンダの違いは何ですか?
コンパクトなエアシリンダは、特定のボアとストロークの全長を最小限に抑えるために、短い、多くの場合四角形または円形の非タイロッドボディを使用し、設置面積を小さくするために現場での保守性を犠牲にします。標準のタイロッド シリンダは、同じストロークでは長めですが、標準の交換用シール キットを使用して完全に再構築できるため、長期の現場メンテナンスが予想される用途ではより一般的な選択肢となります。
エアシリンダーが機能するには特定の最低空気圧が必要ですか?
ほとんどの標準的なエアシリンダは、15 ~ 20 PSI という低い圧力で使用可能な力を生成し始めますが、低圧では摩擦とシール抵抗により使用可能な力のより大きな割合が消費されます。軽負荷のアプリケーションは、減圧された力が負荷を余裕を持って超えている限り、減圧下でも正常に動作し、圧縮空気のエネルギーコストを節約できます。
シリンダー本体はアルミニウム製とステンレス製のどちらを選択すればよいですか?
アルミニウム製のボディは軽量でコストが低いため、標準的な屋内産業用途のデフォルトとなっています。ステンレス鋼のボディは、シリンダーが洗浄化学物質、高湿度、屋外の天候、または食品や医薬品の衛生要件にさらされる場合に選択されます。ステンレスは、そのような条件下で時間の経過とともにアルミニウム製のバレルに穴が開くような腐食に耐性があるためです。