

実際に信頼できるものを分けるものは何ですか 空気圧グリッパーメーカー 残りから
短い答え: 信頼できる空気圧グリッパー メーカーは、マーケティング コピーではなく、3 つの測定可能なものによって定義されます。 数千サイクルにわたって再現可能なグリップ力、ほこりや湿気の侵入を防ぐ密閉構造、0.02mm ~ 0.05mm 以内のジョーストローク精度。 コーティングの色、カタログの厚さ、ショールームのサイズなど、他のすべては二の次です。空気圧グリッパーのメーカーを探すバイヤーは通常、2 つの問題のいずれかを解決しようとしています。1 つは高速ラインでの摩耗が速すぎるグリッパー、もう 1 つは表面仕上げが異なる部品に一貫した力を保持できないグリッパーです。どちらの問題も製造段階での設計上の選択に遡ります。そのため、このガイドでは一般的な製品の説明ではなく、注文前に確認すべき内容に焦点を当てています。
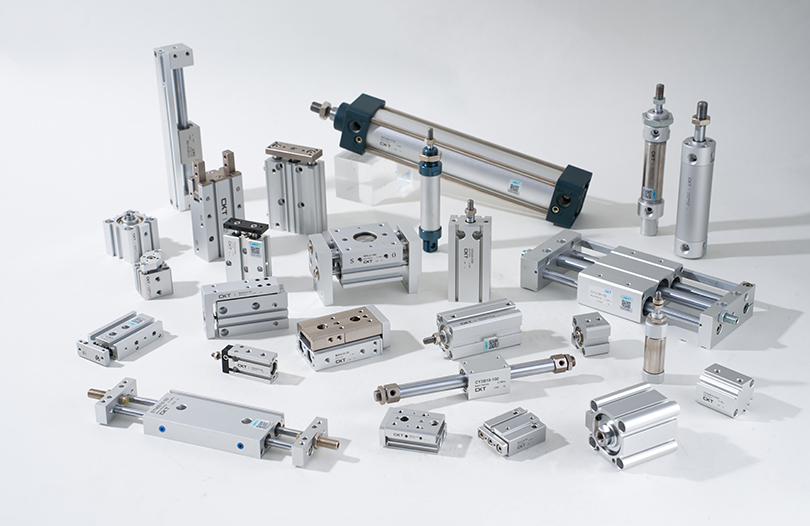
空気圧グリッパーは、繰り返しのピックアンドプレース作業において最も費用対効果の高いアーム先端工具のオプションであり、エレクトロニクス組立、自動車サブコンポーネントライン、およびパッケージング自動化が拡大し続ける中、需要は 2026 年まで堅調に推移します。 浙江CKTニューマチック株式会社 は、この正確な需要曲線に基づいてカタログを構築し、一貫したパフォーマンスと同じくらい一貫したリードタイムを必要とする OEM インテグレーターを対象とした、平行、角度、および 3 爪グリッパー ラインを製造しています。
空気圧グリッパーが実際にどのように空気圧をグリップ力に変換するか
空気圧グリッパーは、ピストンとカム、またはピストンとラックの機構を介して、圧縮空気の圧力を直線的または角度のあるジョーの動きに変換する機械式アクチュエーターです。空気が 1 つのポートに入り、ボアに沿ってピストンを押し、そのピストンの動きが機械的リンク機構を介してジョーを閉じる力に変換されます。この関係は単純ですが、仕様書を比較する購入者によってよく誤解されます。
一連のコアコンポーネント
- シリンダー本体 — ピストンを収容し、理論上の最大力を直接設定するボア直径を定義します。
- ピストンとロッド - 片側または両側で空気圧を受ける可動要素
- カムまたはラックアンドピニオン リンケージ — ピストンの直線移動をジョーの平行または角度の動きに変換します。
- ジョーガイド — ジョーの移動を横方向の遊びから守るリニアベアリングまたはダブテールスライド
- シール — シールの摩耗は現場での力の低下の主な原因であるため、長期的な信頼性に最も関与するコンポーネントです。
インテグレータが理論上の把握力を推定するために使用する式は次のとおりです。 F = P × A × n ここで、P は供給空気圧、A は有効ピストン面積、n は部品と接触するジョーの数です。この数値は常に上限であり、保証ではありません。実際のグリップ力はリンケージの摩擦損失に応じて約 15% ~ 30% 低下します。これがまさに、同じ穴径を持つ 2 つのグリッパーの性能が、加工公差とリンケージの設計に応じて大きく異なる可能性がある理由です。
単動回路と複動回路
単動式グリッパーは圧縮バネに依存してジョーをデフォルトの位置に戻します。つまり、空気圧は一方向にしか作用しません。この設計は、サイクルの途中で空気圧が失われた場合でも部品がグリップされたままになるため、安全のために通常は閉じたジョーの位置が望ましい、より小さなボアサイズで一般的です。代わりに、複動グリッパーは 2 つの別々のポートを介してピストンの両側に空気を送り、単動回路で使用される単純な 3/2 方弁ではなく 5/2 または 5/3 方ソレノイド バルブが必要になる代わりに、開閉方向の両方でより安定した力を生成します。
フローコントロールとクッションの役割
各エアポートに取り付けられた流量制御バルブはピストンの移動速度を調整しますが、これはほとんどの購入者が想定しているよりも重要です。繊細な部品上でジョーがあまりにも早くカチッと閉まると、傷が付いたり亀裂が入ったりする危険性があり、一方、ジョーがあまりにもゆっくりと閉じると、高速ピックアンドプレースサイクルにおいてボトルネックとなります。固定オリフィスではなく、調整可能な流量制御ポートを内蔵するメーカーは、外部のバルブ ハードウェアを追加することなく、インテグレータにサイクル タイムを調整する余地を与えます。ストロークエンドのクッションは、通常、小さなエラストマーバンパーまたは内部のエアクッションチャンバーによって実現され、全開位置および全閉位置でのリンケージへの機械的衝撃を軽減します。これは、ほとんどのスペックシートが認識しているよりもはるかにサイクル寿命評価に現れる詳細です。
メーカーが一般的に製造する 4 種類のグリッパーの比較
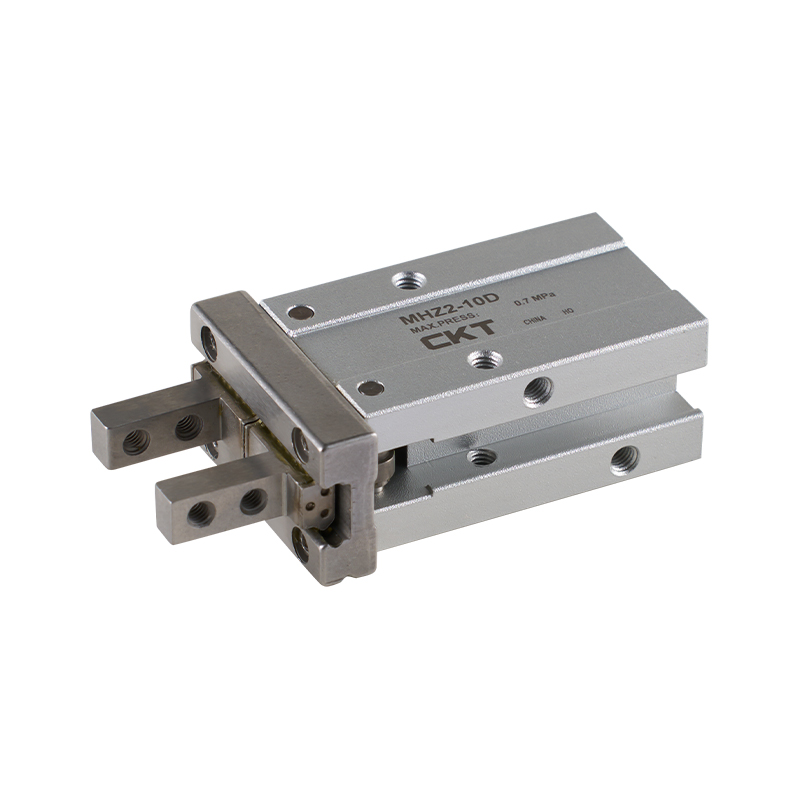
すべての空気圧グリッパーが同じ方法で作られているわけではなく、用途に合わせて間違ったタイプを選択することが最も一般的な調達ミスです。以下の表は、2026 年に標準カタログ グリッパー ラインを製造する中国の中堅メーカーが公表する代表的な仕様を反映しています。
| グリッパタイプ | 顎の動き | 一般的なボア範囲 | 最適な用途 |
|---|---|---|---|
| 平行(両爪) | 両方の顎が対称的に内側に動きます | 10mm~63mm | 中心にあるピックアップが必要な平らなまたは円筒状の部品 |
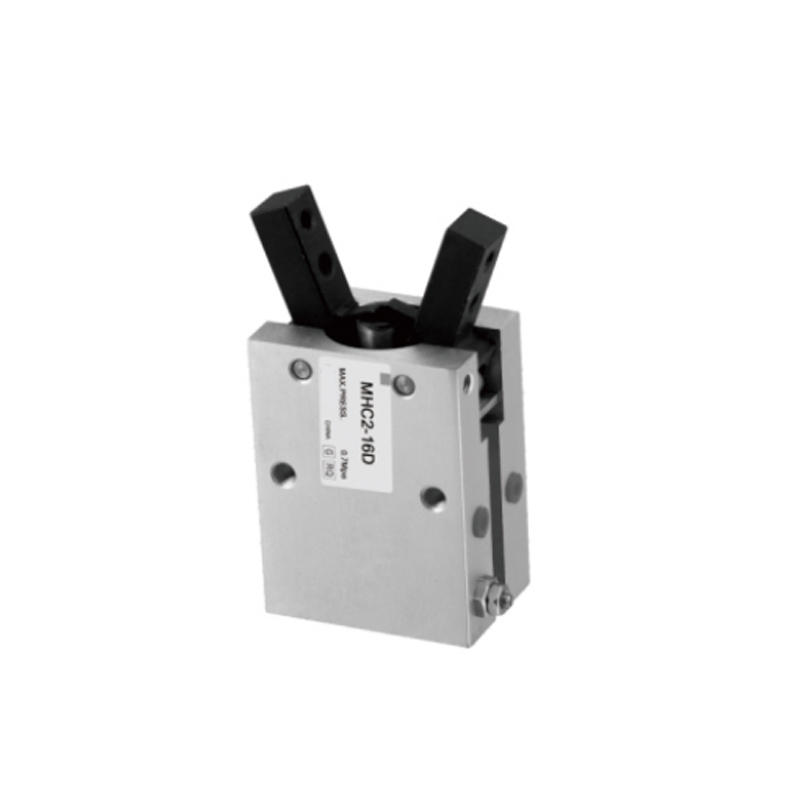
| 角度のある | ジョーはピボットを中心にスイングして開きます | 16mm~50mm | ジョーの直線移動が制限される狭い空間 |
| 三爪中心 | 3つの顎が中心に向かって同時に閉じます | 20mm~80mm | セルフセンタリングが必要な円形または対称ワークピース |
| トグルレバー | ストロークの終わりに機械式トグルによってジョーをロック | 25mm~100mm | エアロス後も保持力を必要とする重量部品 |
エレクトロニクスおよび照明アセンブリにおけるほとんどのピックアンドプレース作業には平坦または箱状の部品が含まれるため、平行グリッパーが注文の最大の割合を占めます。 3 つ爪グリッパーは、丸型部品と円筒型コンポーネントが主流である自動車および機械加工分野に供給するメーカーからの安定した需要が見込まれています。
実際に必要な把握力の計算
インテグレーターが従うルール: 必要なグリップ力は最小限でなければなりません 取り扱う部品の重量の 4 ~ 6 倍 、高速で移動する部品や、コンベア供給ラインでの突然の停止などの衝撃荷重を受ける部品の場合はさらに高くなります。標準的なピックアンドプレース速度で移動する 2kg のコンポーネントには、通常、安全マージンとして 80N ~ 120N のグリップ力が必要で、重力だけで必要となるギリギリの 20N ではありません。
この違いを理解しているメーカーは、単に仕様書に理論上の最大値を引用するのではなく、見積もりの段階でより正確なサイジングのガイダンスを提供する傾向があります。これは、純粋な商社ではなく、メーカーのエンジニアリング チームと直接協力する方が、より良い結果が得られる傾向にある分野の 1 つです。サイジングに関する質問には、公開されているボア径だけでなく、内部リンケージの形状に精通した担当者が必要となるためです。
実際のサイジングの例
2 つのジョーが接触した状態で、適度なピック アンド プレイス速度で移動する 1.5 kg の鋳造金属ブラケットを考えてみましょう。 4 ~ 6 倍の安全率を使用すると、目標グリップ力は 59N ~ 88N になります。供給圧力が 0.5MPa に固定されている場合、必要な有効ピストン面積は F = P × A × n から逆算します。n = 2 ジョーの場合、A を解くと、リンケージの摩擦損失約 25% を考慮に入れると、ジョーあたりの有効ピストン面積はおよそ 59 ~ 88 平方ミリメートルになります。実際には、これにより、インテグレータは、力目標を 16 mm でのみ満たす小型の 16 mm ユニットではなく、20 mm ~ 25 mm 口径のグリッパーを使用することになります。定格圧力範囲の上限に達するため、コンプレッサーの需要のピーク時に工場の空気圧が変動した場合、安全マージンがなくなります。
表面摩擦が数学を変える理由
上記の計算では、ジョー フィンガと部品表面の間の摩擦係数が中程度であると仮定しています。通常、機械加工金属と機械加工金属の接触では 0.15 ~ 0.3 の範囲です。表面が油で覆われている、磨かれている、または粉体塗装されている部品では、その係数が大幅に低下する可能性があります。これは、同じ理論上のグリップ力でも、実際の保持能力が低下することを意味します。 これが、テクスチャード加工またはポリマー面の接触面を備えたカスタムジョーフィンガーインサートが非常に一般的に要求される理由です。 - より大型で高価なグリッパー本体を必要とせずに、有効摩擦係数を高めます。
耐用年数を決定する材質と構造の品質要因
2 つのグリッパーは仕様書上では同一に見えても、24 か月のサービス期間ではパフォーマンスが大きく異なる場合があります。差別化要因は、ほとんどの場合、外部から見えるものではなく、材料の選択と内部公差に隠されています。
ボディとピストンの材質
通常、機械加工後に陽極酸化処理されるアルミニウム合金ボディは、重量に敏感な用途の標準であり続けますが、ジョー スライド内の硬化スチール ガイド レールは、ハイサイクル条件下で未処理のアルミニウム ガイドよりもはるかに優れた耐摩耗性を備えています。 200 万サイクルを超える定格のグリッパーを製造するメーカーは、ほとんどの場合、ジョー ガイド レールに硬化および研削された鋼を使用しています。 ジョースライドでのアルミニウムとアルミニウムの接触が、早期バックラッシュの最も一般的な原因であるためです。
シールコンパウンドの選択
ニトリルゴム (NBR) シールは標準的な工場空気環境に適切に対応しますが、周囲温度が 60°C を超える場合や、機械加工セルの用途で一般的にグリッパーが冷却剤のミストにさらされる場合には、フルオロカーボン (FKM) シールの使用が推奨されます。標準的な NBR シールは洗浄サイクルを繰り返すとより早く劣化する可能性があるため、食品に隣接する包装ライン用の空気圧グリッパー メーカーから調達する購入者は、シールコンパウンドの適合性を特に確認する必要があります。
| コンポーネント | 標準材質 | アップグレードされたオプション |
|---|---|---|
| 本体 | 陽極酸化アルミニウム合金 | 摩耗環境向けの硬質陽極酸化アルミニウム |
| ジョーガイドレール | 肌焼き鋼 | 研磨およびクロムメッキされたスチール |
| シール | NBR(ニトリルゴム) | FKM (フルオロカーボン) 高温またはクーラントへの暴露用 |
| ジョーフィンガーインサート | スチール、未硬化 | 部品形状ごとにカスタム機械加工され、多くの場合ポリマー面を備えています |
空気消費量は後付けではなく実際の運用コストです
各グリッパー サイクルでは、ボア サイズとストローク長に比例した一定量の圧縮空気が消費されます。圧縮空気は、生成と分配の損失を考慮すると、一般的な工場で最も高価なユーティリティの 1 つです。 3 つのシフトにわたって 1 秒に 1 回サイクルする 20 mm ボアのグリッパーは、インテグレータの計画段階での予算よりもかなり大きなコンプレッサー出力の割合を消費する可能性があります。複数の空気圧グリッパー メーカーを評価する購入者は、ボア径だけでなく、定格ストロークでのサイクルあたりの典型的な空気消費量を尋ねる必要があります。これは、同じボアを持つ 2 つのグリッパーではストローク長が異なるため、サイクルあたりの空気吸引量が異なる場合があるためです。
空気式グリッパーと電動グリッパーの比較
電動グリッパーは、プログラム可能な力や位置のフィードバックを必要とするアプリケーションで普及してきましたが、単純なピックアンドプレース作業では、単価が低く、制御要件が単純であるため、空気圧グリッパーが依然として主流です。以下の比較は、購入者が 2 つのどちらかを決定する際に考慮する典型的なトレードオフを反映しています。
| 因子 | 空気圧グリッパー | 電動グリッパー |
|---|---|---|
| 単価 | より低い、通常は同等の電気単位の数分の一 | モーターとコントローラーのコストにより増加 |
| 力制御 | 供給圧力によって固定され、レギュレータによってのみ調整可能 | プログラム可能で、複数の力レベルで繰り返し可能 |
| 必要なインフラストラクチャ | 圧縮空気の供給と濾過 | 電気配線とモーションコントローラー |
| サイクル速度 | 単純な開閉動作の場合、一般に高速になります。 | わずかに遅いですが、より細かい位置制御が可能です |
業界全体で空気圧グリッパーが最も重いものを持ち上げている場所
空気圧グリッパーのメーカーに対する需要は、ほとんどの購入者が当初予想していたよりも幅広い業界に広がっており、サイジングとジョーの構成要件はメーカー間で大きく異なります。
- 電子部品の組み立て — PCBモジュール、コネクタ、小型エンクロージャを取り扱うための6mm~20mm範囲の小口径平行グリッパー
- 自動車サブアセンブリ — エンジンコンポーネント、ベアリングレース、円筒金属部品用の中~大口径の 3 爪グリッパーおよびトグルグリッパー
- 梱包とケースの取り扱い — カートン、パウチ、および不規則なソフトパック商品用の拡張ジョーフィンガーを備えた角度のあるグリッパー
- 機械の手入れ — CNC 作業セル内のクーラントや金属片に繰り返しさらされることに対する耐久性の高い平行グリッパー
- 医療機器の組み立て — 多くの場合0.02mm未満の厳しい再現性公差を備えた精密小口径グリッパー
特に機械管理用途では、ピストン ボアへのクーラントの侵入は、CNC に隣接したグリッパーの設置で耐用年数を短縮する最速の方法の 1 つであるため、メーカーは密閉型の IP64 定格グリッパー ハウジングを採用する傾向があります。
ロボットアームまたは固定オートメーションフレームへのグリッパーの取り付け
ほとんどの空気圧グリッパーには、一般的なロボットの手首インターフェイスに適合する標準化された取り付けフランジ パターンが同梱されていますが、ロボット アームではなく固定ピック アンド プレース フレームにグリッパーを統合する購入者は、多くの場合、代わりにより単純なブラケット マウントを必要とします。取り付けインターフェイスを早期に確認することで、グリッパーは正しく組み立てられて到着するが、取り付けを続行する前にインテグレーターがアダプター プレートを機械加工する必要があるというよくある遅延を回避できます。ケーブルとエア ラインのルーティングも、早めの注意が必要です。移動するロボットの手首に取り付けられたグリッパーには、連続的な屈曲サイクルに耐えられるフレキシブル エア ホースが必要です。これは、固定位置のグリッパーで使用されるリジッド エア ラインとは仕様が異なります。
センサーフィードバックオプション
空気圧グリッパーの位置検出は通常、シリンダー本体に沿ったスロットに取り付けられた磁気リード スイッチまたはソリッドステート センサーによって処理され、ピストンが全開位置または全閉位置に達したときを検出します。このバイナリの開閉フィードバックは、ピック アンド プレース タスクの大部分には十分ですが、存在するもののサイズが小さすぎる部品を検出する必要があるアプリケーション (部分閉または部品検出機能と呼ばれることもあります) では、中間センサー位置またはアナログ圧力ベースの部品感知回路が必要です。この要件を持つ購入者は、グリッパーがすでに機械加工された後ではなく、見積段階でセンサー スロットの互換性とセンサーのタイプを確認する必要があります。
保証期間を超えてグリッパーの寿命を延ばすメンテナンス方法
- 空気ラインの濾過を毎月検査してください — 供給空気中の微粒子汚染がシールの摩耗を促進する主な原因です
- 性能の低下を待つのではなく、一定の間隔で、通常はデューティ サイクルに応じて 500,000 ~ 1,000,000 サイクルごとにピストン ボアを再潤滑します。
- ダイヤルインジケーターを使用してジョーガイドのバックラッシュを四半期ごとにチェックします。バックラッシュが0.1mmを超えると信号ガイドレールが摩耗し、交換が必要になります
- 新しく取り付けた工具では振動による緩みがよく発生するため、運転の最初の 1 か月後に取り付けボルトのトルクを確認してください。
- ほとんどのメーカーは耐用年数をカレンダー時間ではなくサイクルで評価しているため、可能であればグリッパーごとのサイクル数を追跡します。
事後保全ではなく計画的なボア潤滑を実施している施設は、通常、複数シフトの生産ラインを扱う中規模オートメーションインテグレーターが共有するメンテナンスログに基づいて、グリッパーの耐用年数がメーカーのベースライン定格よりも 30% ~ 40% 延長していると報告しています。
一般的な現場の症状とそれが通常意味するもの
| 症状 | 考えられる原因 | 典型的な修正 |
|---|---|---|
| 徐々に握力が弱くなっていく | 汚染された空気によるシールの摩耗またはボアの傷 | シールキットを交換し、上流の濾過を確認してください |
| 完全伸展時の顎の遊びまたはぐらつき | 高いサイクル数によるガイド レールの摩耗 | ガイドレールアセンブリを交換する |
| サイクルタイムが遅い、または遅い | 空気供給ラインのサイズが小さすぎるか、流量制御の詰まり | ライン径を確認し、流量制御オリフィスを清掃してください |
| 本体からの空気漏れ音が聞こえる | ピストンシールの故障またはポートフィッティングの緩み | 最初にフィッティングを締めてから、内部シールを検査します |
| 一貫性のない部品ピックアップ | ジョーフィンガー表面の磨耗または汚染 | ジョーフィンガーインサートを清掃または交換する |
空気圧グリッパメーカーへの注文前に確認していただきたいこと
海外のメーカーから調達すると、国内のバイヤーがスキップすることがあるデューデリジェンスの層が導入されます。これをスキップすると、調達に関する後悔のほとんどが発生します。注文を確定する前に、購入者はメーカーのセールス エンジニアリング チームに次のことを直接リクエストする必要があります。
要求する文書
- 理論式に基づいた数値だけでなく、実際に測定された力対圧力曲線
- 低速での 500 万サイクルの定格が高速ラインに直接移行しないため、アプリケーションに適合する特定のデューティ サイクルでの定格サイクル寿命
- ジョーの平行度および再現性に関するサンプル寸法検査レポート
- 標準リードタイムとカスタムジョーフィンガ加工のリードタイム(プロジェクトのタイムラインにおける実際のボトルネックとなることが多い)
浙江CKTニューマチック株式会社 は、OEM インテグレーター向けに標準カタログ グリッパー ラインとカスタム ジョー フィンガー機械加工の両方を供給しており、バイヤーがどの空気圧グリッパー メーカーを評価しているかに関係なく、上記と同じデュー デリジェンス チェックリストが適用されます。完全な生産注文を確定する前に、社内サイクルテスト用のサンプルユニットをリクエストすることは、特にダウンタイムコストが高いラインにグリッパーを統合するバイヤーにとって、新しいサプライヤーとの関係を検証する唯一の最も信頼できる方法です。
一般的な見積タイムラインはどのようなものですか
カスタム ジョー フィンガのない標準的なカタログ ボア サイズの場合、確立されたメーカーからの見積もりは通常、必要な力、ストローク、および取り付けインターフェイスが確認されたら 1 ~ 2 営業日以内に迅速に完了します。カスタムジョーフィンガー加工では、ツーリングを開始する前に図面レビューサイクルが必要となるため、そのタイムラインを大幅に延長します。プロジェクトの締め切りが厳しいバイヤーは、ジョーフィンガーの形状とグリッパーのサイズは厳密な順序ではなく一緒に決定されることが多いため、ボアサイズを最終決定する前であっても、できるだけ早くジョーフィンガー設計の部品図面を送信する必要があります。
誠実な総所有コストの把握
単価は、生産ライン全体に空気圧グリッパーを導入する実際のコストの 1 項目にすぎません。競合する 2 つの見積もり間の完全な総コストの比較には、グリッパーの単価、3 年間の予想シール キット交換コスト、施設の実際の電力とコンプレッサーの効率での空気消費コスト、計画的メンテナンスと事後修理の人件費が含まれている必要があります。 グリッパーの初期価格は 10% 高くなりますが、硬化ガイド レールでのサイクル寿命が 2 倍と評価されている場合、3 年間の導入で結果的に安くなることがよくあります。 交換の手間とラインのダウンタイムを考慮すると、単価だけでは空気圧グリッパーのメーカーを比較する根拠として不十分です。
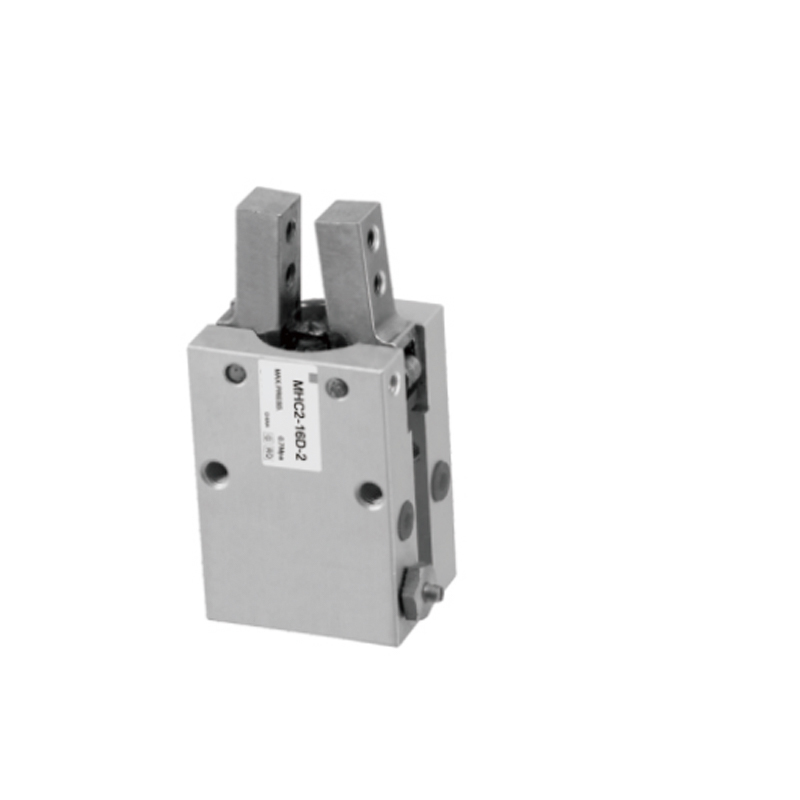
グリッパー仕様書用のクイックリファレンス用語集
| 期間 | それが意味するもの |
|---|---|
| 穴径 | シリンダーの内径、理論上の力の出力の主な要因 |
| ジョーごとのストローク | 各ジョーが全開から全閉まで移動する距離 |
| 再現性 | ジョーがサイクルごとにどれだけ一貫して同じ位置に戻るか |
| 定格サイクル寿命 | 大規模な修理が必要になるまでにグリッパーが実行すると予想される開閉サイクルの数 |
| モーメント耐荷重 | ジョーガイドが摩耗を加速することなく許容できる最大の偏心荷重またはトルク荷重 |
| IP等級 | グリッパーハウジングへの塵や液体の侵入に対する耐性を表す標準化されたスケール |
よくある質問
ほとんどの空気圧グリッパーが正しく動作するために必要な空気圧はどれくらいですか?
ほとんどの産業用空気圧グリッパーの動作圧力範囲は 0.3 MPa ~ 0.7 MPa (約 44 ~ 100 psi) で、標準的な工場エア システムでは 0.5 MPa ~ 0.6 MPa が最も一般的な動作点です。定格最小値を下回ると使用可能なグリップ力が比例して減少しますが、定格最大値を超えるとシールの摩耗が加速します。
空気圧グリッパーは通常、交換が必要になるまでどのくらいの期間使用できますか?
標準的なカタログ グリッパは、ボア サイズ、ジョー ガイドの材質、およびデューティ サイクルに応じて、通常 300 万から 1,000 万サイクルと評価されています。硬化鋼ガイド レールとアップグレードされたシールを備えたヘビーデューティー モデルは、定期的な潤滑によりその範囲をはるかに超えて拡張できます。
サイクルの途中で空気供給が失われた場合、空気圧グリッパーは部品を保持できますか?
標準的なスプリング補助式または複動式平行グリッパーは、通常、空気圧が低下すると保持力が解放されるか失われます。そのため、空気供給が一時的に遮断された場合でも保持力を維持する必要がある用途にはトグルレバー設計が指定されています。
単動式空気圧グリッパと複動式空気圧グリッパの違いは何ですか?
単動グリッパーは一方向の開閉に空気圧を使用し、ジョーを戻すためにスプリングを使用しますが、複動グリッパーは開閉動作の両方に空気圧を使用するため、一般に 1 本ではなく 2 本のエア ラインが必要になる代わりに、両方向により高く安定した力が生成されます。
特定の部品重量に合わせて正しいボア サイズを選択するにはどうすればよいですか?
必要なグリップ力 (通常は部品重量の 4 ~ 6 倍、高速ハンドリングの場合はより高くなります) から開始し、部品の寸法だけでサイズを決めるのではなく、メーカーが公開している、利用可能な供給圧力における各ボア サイズの力対圧力のグラフとその数値を相互参照します。
空気圧グリッパーのメーカーは通常、カスタムジョーフィンガー加工を提供していますか?
はい。標準的なフラット ジョー フィンガが不規則な部品や繊細な部品に最適であることはほとんどないため、ほとんどの老舗メーカーは特定の部品の形状に合わせたカスタム ジョー フィンガ加工を提供しています。カスタムフィンガーのリードタイムは通常、標準カタログユニットよりも長いため、見積りプロセスの早い段階で確認する必要があります。
一般的な空気圧グリッパーは 1 サイクルあたりどれくらいの空気を消費しますか?
空気消費量はボアサイズとストローク長によって異なりますが、大まかな参考として、中型サイズのボア 20mm ~ 25mm 平行グリッパは、通常、0.5MPa の供給圧力でフルサイクルあたり 0.05 ~ 0.15 リットルの範囲のフリーエアを消費します。リンケージの設計は実際の掃引容積に影響を与えるため、高サイクルレートのラインを実行している購入者は、ボアサイズのみから推定するのではなく、メーカーの測定された消費量の数値を要求する必要があります。
空気圧グリッパーは洗浄環境または食品に隣接する環境で使用できますか?
はい。ただし、通常は、耐食性のボディ素材で作られたグリッパー、洗浄化学物質向けに定格されたアップグレードされたシールコンパウンド、湿気の侵入を防ぐために密閉されたセンサースロットが必要です。標準的なカタログユニットは、通常、これらのアップグレードを行わない場合、繰り返しのウォッシュダウン暴露に対して評価されないため、見積もりをリクエストするときにこれを明示的に示す必要があります。
ジョーの再現性とジョーの精度の違いは何ですか?
再現性は、繰り返されるサイクルにわたってジョーがどの程度一貫して同じ位置に戻るかを表し、精度はその位置が意図したターゲット位置にどれだけ近いかを表します。グリッパーは優れた再現性を持っていますが、設置時に正しく校正されていない場合は、依然として真の位置からわずかにずれている可能性があります。そのため、精密な組み立て作業には両方の数値が重要になります。
標準の平行グリッパーの代わりにセルフセンタリンググリッパーが必要かどうかを確認するにはどうすればよいですか?
自動調心式の通常は 3 つ爪のグリッパーは、部品の中心位置が下流側の配置精度に重要であり、部品自体が円形または対称である場合には、正しい選択です。これは、部品がジョー開口部内のどこに最初に着地するかに関係なく、ジョーが共通の中心に向かって同時に閉じるためです。標準の 2 ジョー平行グリッパーでは、ジョーが閉じる前に部品が正確に位置決めされていない限り、このセンタリング動作は保証されません。
時間の経過とともに空気圧グリッパーのジョーが過度にぐらつく原因は何ですか?
ジョーのぐらつきは、ほとんどの場合、ジョーの直線移動を維持するガイド レールまたはリニア ベアリングの摩耗に遡ります。この摩耗は、側面荷重が高い条件下ではアルミニウムのガイド レールでより速く加速します。そのため、高サイクルまたは重量部品の用途には硬化鋼のガイド レールが指定されています。