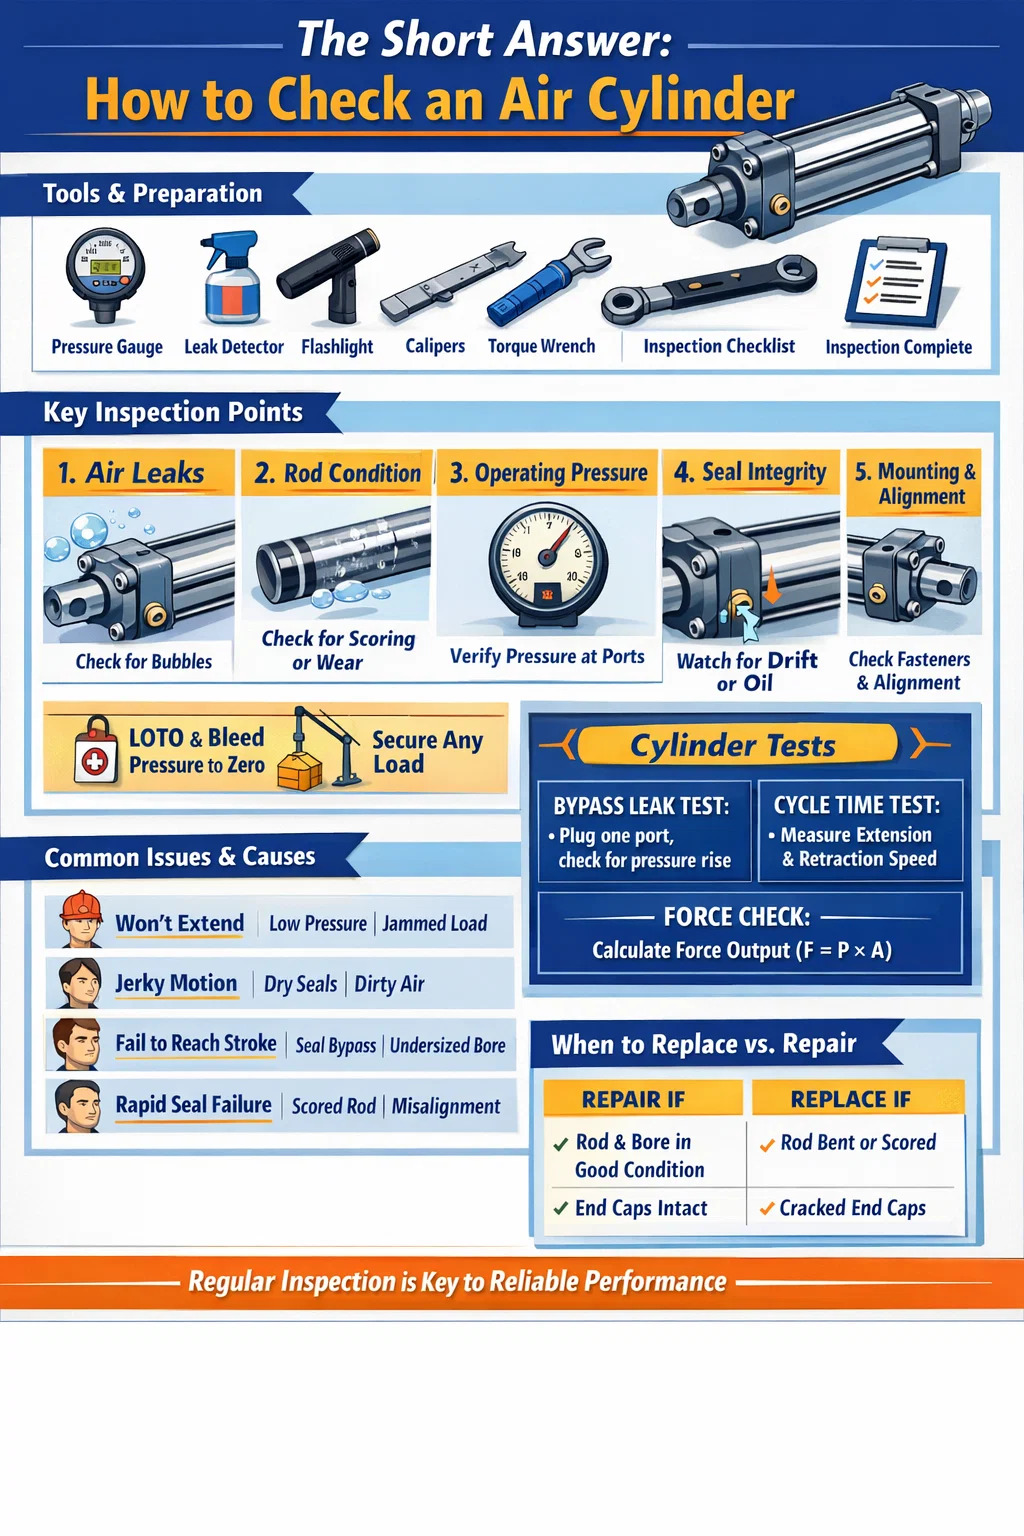


簡単な答え: エアシリンダーをチェックする方法
確認するには エアシリンダー 、空気漏れ、動作圧力、ピストンロッドの状態、シールの完全性、取り付けの安定性という 5 つの主要領域にわたって検査する必要があります。健全な空気圧シリンダは、ためらうことなくスムーズに伸縮し、音漏れなく圧力を保持し、目に見えるオイルの浸出やロッドの傷がない必要があります。これらの状態のいずれかが失敗した場合、シリンダーは使用を再開する前に直ちに対処する必要があります。
エアシリンダーの故障のほとんどは突然起こるものではありません。これらは摩耗、汚染、または不適切な潤滑によって徐々に発生します。何をいつ調べるべきかを知ることで、機械のダウンタイム、製品の欠陥、安全上のインシデントを引き起こす前に、早い段階で問題を発見できます。以下に概説する検査プロセスは、標準的な複動空気圧シリンダ、単動シリンダ、および産業オートメーションで使用される最もコンパクトなシリンダまたはガイド付きシリンダのバリエーションに適用されます。
始める前のツールと準備
エアシリンダに触れる前に、適切な工具を用意し、作業場所を安全な場所に確保してください。準備を省略することは、検査結果が見逃されたり、誤って読み取られたりする最も一般的な理由の 1 つです。
必要なもの
- デジタルまたはアナログ圧力計 (システムの動作範囲に適合)
- 石鹸水溶液または市販の漏れ検出スプレー
- 糸くずの出ない清潔な布
- 懐中電灯または検査灯
- ファスナーの締まり具合を確認するためのトルクレンチ
- ロッド径測定用ノギスまたはマイクロメーター(精密検査用)
- 整備日誌または点検チェックリストフォーム
検査前の安全手順
シリンダを含む回路への圧縮空気供給は常に隔離してください。空気供給バルブにロックアウト/タグアウト (LOTO) 手順を使用します。システムの手動排気またはブリードバルブを使用して、下流の圧力をゼロにします。継手、ポート、またはファスナーに触れる前に、ゲージの圧力がゼロであることを確認してください。たとえ適度な工場圧力でも圧縮空気 - 通常 80 ~ 120 PSI (5.5 ~ 8.3 バール) — 圧力がかかってフィッティングが緩むと、重傷を負う可能性があります。
シリンダーが垂直方向の耐荷重用途 (プレスヘッド、クランプ、または吊り具の保持) の一部である場合は、減圧する前に荷重を機械的にサポートしてください。検査中に荷重を保持するために空気圧のみに依存しないでください。
空気漏れのチェック: 最も重要なステップ
空気漏れは、空気圧シリンダの最も一般的な故障モードです。たとえ小さな漏れでも圧縮空気が継続的に無駄になり、エネルギーコストが上昇し、アクチュエータの力が低下します。 7 bar で直径 1 mm のオリフィスほどの小さな漏れがあると、1 時間あたり 3,600 リットル以上の自由空気が無駄になる可能性があります。 シリンダーあたりの電気代だけで年間数百ドルのコストがかかります。
外部漏れ
制御され、監視された条件下でシリンダーを再加圧します。すべての外面に石鹸水または漏れ検出スプレーを塗布します。ポート フィッティング、タイロッド ナット、エンド キャップ ジョイント、ロッド シール領域 (ピストン ロッドがフロント キャップから出る場所)、およびクッション ニードル バルブのネジです。気泡の形成と成長に注意してください。ゆっくりとした漏れの場合、目に見える泡立ちが現れるまでに 10 ~ 15 秒かかる場合があるため、この手順を急がないでください。
ロッドシールゾーンには特に注意してください。ストローク中にロッドの周囲に気泡が常に発生する場合は、ロッド シールが摩耗しているか、ワイパー シールが損傷していることを示します。これは特に蓄積したシリンダーによく見られます。 500万サイクル以上 または、微粒子がリップシールの摩耗を促進する汚れた環境で使用されている場合。
内部リーク(バイパスリーク)
内部漏れ(空気がピストンシールを迂回して一方のチャンバーから他方のチャンバーに通過する場合)は、視覚的に検出するのが困難ですが、同様に多くの問題を引き起こします。この症状は通常、動きの鈍さや漂流です。シリンダが位置を保持すべきときにクリープしたり、供給圧力が適切であっても負荷がかかると完全に伸びたり縮んだりしません。
分解せずにバイパス漏れをテストするには、シリンダーをどちらかの方向のストロークの終わりに置き、一方のポートを加圧し、反対側の排気ポートを塞ぎます。プラグが詰まったチャンバー内の圧力が時間の経過とともに上昇すると、空気がピストンを通過し、ピストン シールの摩耗が確認されます。健全なシリンダーが表示されるはずです 密閉チャンバー内の圧力上昇が 60 秒間でゼロになる .
ピストンロッドの摩耗や損傷の検査
ピストンロッドは、空気圧シリンダ内で最も露出した部品の 1 つです。それは何十万回も出たり入ったりを繰り返し、伸長ストロークのたびに周囲の環境にさらされます。ロッドの表面に小さな欠陥があるだけでも、ロッド シールの摩耗が促進され、単純なシール交換がメンテナンス サイクルの繰り返しになってしまいます。
ロッドの目視検査
糸くずの出ない布でロッドをきれいに拭き、明るい照明の下で露出した長さを検査します。探してください:
- 傷や傷 — ロッドの軸に沿って走る縦方向の傷により、空気がロッドシールを越えて逃げるため、直ちにロッドを交換または再研磨する必要があります。
- 腐食または孔食 — クロムメッキロッドの錆斑や孔食は、シール接触面を破壊します。拭いても落ちない表面の軽い錆でも、危険信号です。
- へこみや平坦な箇所 — これらは外部からの影響を示しています。ロッドが曲がったりへこんだりすると、ロッドシールとブッシュに不均一な側面荷重が生じます。
- ロッド表面の油膜 — 潤滑システムでは、軽くてきれいな潤滑剤の膜が形成されるのが正常です。重油のにじみや液滴の形成は、ロッド シールの破損を示します。
寸法チェック
精密用途のシリンダや横荷重が疑われるシリンダの場合は、ノギスを使用して長さに沿った複数の点でロッドの直径を測定します。メーカーの公称ロッド径および公差と比較してください。ほとんどの標準 ISO 15552 エア シリンダは、h8 または h9 公差の硬化およびクロムメッキされた鋼棒を使用します。 公称 25mm ロッド、許容可能な直径範囲は約 24.967mm ~ 24.987mm です。 。測定可能なテーパー、楕円形、またはアンダーサイズの測定値は、シールを損なう摩耗を示しています。
ロッドの真直度チェック
取り外したロッドを平らな定盤やVブロックの上に置き、ゆっくり転がします。目に見えるぐらつきや高いスポットがある場合は、曲がっていることを示します。あるいは、ダイヤルインジケータを磁気ベースに取り付け、回転させながらロッドの長さに沿ってスイープします。最大振れ ロッド長さ100mmあたり0.05mm は一般的な受け入れ基準です。曲がったロッドは交換する必要があります。空気圧シリンダのロッドを真っ直ぐにすることは許容されません。
使用圧力とシリンダ性能の確認
エアシリンダーに外部漏れがなく、ロッドがきれいな場合でも、仕様を下回っている可能性があります。圧力およびサイクル動作のテストでは、純粋に視覚的なチェックでは得られない機能的な状況を把握できます。
供給圧力の検証
校正済みのゲージをできるだけシリンダポートの近く、可能であれば入口継手に直接接続します。シリンダーが正常に回転している状態で、拡張ポートと収縮ポートの両方の圧力を記録します。これらの測定値を、アプリケーションに指定された動作圧力と比較します。
以上の圧力損失 レギュレーターの設定値とシリンダー入口の間の 10 ~ 15% 動作中に発生した場合は、流量制御バルブの部分的な詰まり、供給ラインのサイズ不足、または排気側のサイレンサー/マフラーの汚れなど、回路内の過剰な流量制限が考えられます。この種の圧力不足により、たとえ機械的に健全なシリンダであっても、動きが鈍くなります。
速度とサイクルタイムの測定
ストップウォッチまたは機械の PLC サイクル カウンターを使用して、完全な伸縮ストロークの時間を計測します。元の試運転データ、または使用圧力でのメーカーの予想サイクルタイムと比較してください。以前は 200mm のストロークを 0.4 秒で完了していましたが、現在は圧力や負荷に変化がない場合に 0.7 秒かかっています。シリンダには内部摩耗、シールスティクション、または潤滑不良が発生しています。
強制出力チェック
空気圧シリンダの理論上の出力は次のように計算されます。
F = P × A ここで、F は力 (ニュートン)、P は圧力 (Pa)、A はピストン面積 (m²) です。
6 bar (600,000 Pa) での内径 63 mm のシリンダーの場合、理論上の伸張力は次のようになります。 1,870N(190kgf) 。実際には、実際の力は、ロッドシールの摩擦、排気側の背圧、および機械的な位置合わせの問題によって減少します。以前は問題なく処理されていた負荷をシリンダが移動できなくなった場合、この計算は、問題の原因が供給圧力の不足なのか、それとも機械的な劣化なのかを判断するのに役立ちます。
| チューブ内径(mm) | ピストン面積 (cm²) | 6 bar での拡張力 (N) | 6 bar (kgf) での拡張力 |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1,178 | 120 |
| 63 | 31.17 | 1,870 | 191 |
| 80 | 50.27 | 3,016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
シールの検査: 分解せずに交換する場合
シールは、空気圧シリンダ内部で最も摩耗しやすい部品です。ピストン シール、ロッド シール、ワイパー シールはすべて、熱サイクル、汚染、圧縮と伸張の物理的ストレスにより、時間の経過とともに劣化します。多くの技術者はシールの交換が失敗するまで待ちますが、その時点でシールの漏れによって隣接するコンポーネントが損傷していることがよくあります。
ロッドシールの摩耗の兆候 (分解せずに確認できます)
- フロントキャップのすぐ外側のロッド表面に油っぽい残留物または濡れた外観が見られる
- 伸長時にロッドを通過する空気の吹き込み (聞こえるか、ロッドシール領域付近の手で感知できる)
- 機械の他の場所にはない、ロッド上の汚れや汚れの蓄積 — これは、ワイパーシールが格納時にロッドをきれいにこすっていないことを示しています
ピストンシールの摩耗の兆候 (動作から推測)
- シリンダーは、指令された動作がなくても負荷がかかるとゆっくりとドリフトします。
- シリンダーがクランプ位置を保持できないため、その位置を維持するには継続的な空気圧が必要です
- 供給圧力は適切であるにもかかわらず、力の出力が低下します。空気がピストンを押すのではなく、ピストンをバイパスしています。
- ピストンシールが不均一に摩耗することによる不均一なシール摩擦によって引き起こされる、「スティックスリップ」とも呼ばれる不安定またはぎくしゃくした動き
シールの材質と温度に関する考慮事項
標準の空気圧シリンダのシールは NBR (ニトリルゴム) 製で、定格は約 -20℃~80℃ 。オーブン、オートクレーブ、または熱間成形プレスの近くなど、高温環境では、これらのシールは早期に破損します。高温環境で 1 年以内にシリンダーのシールが繰り返し焼ける場合、修正方法は頻繁に交換するのではなく、PTFE または Viton シールにアップグレードすることです。バイトンシールは通常、最大で連続温度に耐えることができます。 200℃ .
シリンダーの取り付けとアライメントの確認
不適切な取り付けは、エアシリンダの早期故障の大部分の原因となります。シリンダがその荷重経路とずれていると、ストロークごとにロッドとロッドブッシュに横荷重が発生します。これによりロッドシールの摩耗が促進され、時間の経過とともにピストンロッドが曲がり、最終的にはバレルボアが損傷する可能性があります。
取付時に確認すること
- 取付締結トルク — トルクレンチを使用して、すべてのタイロッドナット、フランジボルト、およびフットマウントネジを確認します。時間が経つと、振動により留め具が緩んでしまいます。エンドキャップが緩んでいると、キャップ接合部で空気漏れが生じる可能性があります。フットマウントが緩んでいると、ストローク中にシリンダーが揺れ、動的ミスアライメントが発生する可能性があります。
- ロッドエンド接続 — クレビス ピン、ロッド アイ、またはロッド端の雄/雌ネジ接続を検査します。クレビスのピン穴の摩耗は、角度のずれの兆候です。クレビスまたはロッドエンドは自由に回転しますが、目立った半径方向の遊びはありません。
- シリンダ本体真直度 — シリンダー本体に沿って観察し、駆動負荷の運動方向と比較します。シリンダ軸と荷重経路との間に目に見える角度がある場合は、位置ずれを示します。偶数 200mmストロークシリンダの1°のミスアライメント ロッドエンドで約 3.5 mm の横方向の変位を生成します。これは、測定可能な横方向の荷重を発生させるのに十分以上です。
- 回転防止装置 — ガイド付きシリンダまたは非回転シリンダでは、回転防止キー溝または外部ガイド ロッドが損傷しておらず、磨耗していないことを確認します。回転防止機能が故障すると、ピストンロッドが負荷を受けて回転し、ホースや接続されているセンサーがねじれて損傷する可能性があります。
取付ブラケットと支持構造
シリンダーが取り付けられているブラケットまたはフレームを検査します。溶接されたブラケットの亀裂、細長いボルト穴、または変形した取り付けパッドは、シリンダーが設計外の衝撃荷重を吸収していることを示しています。シリンダー自体だけでなく、これらの構造上の問題も修正する必要があります。亀裂や歪みのあるブラケットに新しいシリンダーを取り付けると、通常の耐用年数の数分の一で同じ故障が発生します。
クッション、ポート、ストローク終了時の動作の検査
多くの空気圧シリンダには内部クッションが装備されています。各エンド キャップに調整可能なニードル バルブがあり、ストロークの終わり近くで排気流を制限し、ピストンをスムーズに減速して衝撃を防ぎます。クッションが故障したり、正しく設定されていない場合、サイクルごとにピストンがエンドキャップに強く当たります。時間が経つと、エンドキャップに金属疲労が発生し、タイロッドが緩み、バレルに亀裂が入る可能性があります。
クッション調整の確認
シリンダーが正常に回転している状態で、ストロークの終わりの減速に耳を傾けて観察してください。適切にクッションされたシリンダーは、著しく速度が低下し、ストロークの終わりに到達して、激しい衝撃ではなく、穏やかに停止します。ストロークの終わりに金属同士の衝突音が聞こえる場合は、クッションニードルが開きすぎているか(制限が不十分)、エンドキャップ内のクッションシールが摩耗しているため、交換するには分解が必要です。
クッションニードルバルブを一度に 4 分の 1 回転ずつ調整し、その効果を観察します。目標は、過度の制限によりストローク終了直前にシリンダーが失速する「跳ね返り」効果を生じさせずに、可能な限りソフトに停止することです。 ほとんどのメーカーは、ピストンを約 5 ~ 15 mm の移動量で静止させるクッション調整を推奨しています。 機械的に停止する前。
エアポートとフィッティングの確認
すべてのネジ付きエアポート接続を検査します。損傷したねじ山、交差ねじ継手、亀裂のあるプッシュイン継手本体を探します。アルミニウム製のエンド キャップでフィッティングの取り外しと再取り付けを繰り返すと、最終的にはネジ山が剥がれてしまいます。これが早期に検出された場合は、ネジ山インサート (ヘリコイル) を使用して、エンド キャップを交換せずにポートを修復できます。圧力がかかってフィッティングが引き抜かれるまで放置した場合、通常はエンド キャップ全体を交換する必要があります。
マフラーや排気口のサイレンサーに詰まりがないか確認してください。排気がブロックされると、シリンダーの動きを妨げる背圧が発生し、有効な力が減少し、サイクル時間が遅くなります。汚れた環境では、排気マフラーは毎年清掃または交換する必要があります。 6~12ヶ月 メンテナンスの標準品として。
潤滑チェック: オイルフリーシリンダと潤滑シリンダの比較
最新の空気圧シリンダは、外部潤滑を必要としない自己潤滑性の PTFE 含浸シールとブッシングを使用し、オイルフリー ユニットとして設計されることが増えています。しかし、古いシステムや頑丈なシリンダーは、通常、空気回路の上流にあるライン潤滑装置 (オイラー) に依存して、制御されたオイルのミストを空気流に送り出します。
潤滑シリンダーシステム用
- ルブリケータボウルのオイルレベルを確認してください。乾式潤滑装置は、シールの早期摩耗の最も一般的な原因の 1 つです。メーカー指定のタイプのオイルを補充します - 通常 ISO VG 32 タービンオイルまたは同等品 。重機械油は使用しないでください。液滴が大きすぎるため、空気回路を効果的に通過できません。
- ルブリケータの滴下速度を確認します。通常は次のように設定されています。 10 標準立方フィート (SCF) の気流あたり 1 滴 、またはシリンダーメーカーの指定に従ってください。オイルが少なすぎると摩耗が発生します。オイルが多すぎるとバルブ本体やシリンダー内にオイルが蓄積し、固着や汚れの原因となります。
- システムが長期間オイルなしで動作していた場合は、単にルブリケータを補充して動作を再開しないでください。無潤滑で動作していたドライシールには微小な裂け目が発生し、オイルが回復すると正しく再シールできなくなる場合があります。
オイルフリーシリンダ用
オイルフリーシリンダは、ルブリケータの下流では決して使用しないでください。乾燥空気操作用に設計されたシリンダーにオイルを導入すると、PTFE シールが汚染され、特定のシール材料が膨張し、空気中の粉塵が引き寄せられ、バレル内で研磨ペーストとなります。施設に集中潤滑空気分配システムがある場合は、オイルフリー シリンダーを、オイルのキャリーオーバーを除去するための凝集フィルターを備えた専用の非潤滑分岐ラインを通して供給する必要があります。
エアシリンダのバレルとエンドキャップの確認
シリンダーバレル(胴管)とエンドキャップは構造部品です。通常の使用では故障することはほとんどありませんが、サイクルごとに疲労荷重にさらされ、異常な荷重条件 (過圧力イベント、衝撃荷重、または長期的な位置ずれ) の下で亀裂や変形が発生する可能性があります。
バレル検査
シリンダーの電源を切って、バレルの外側を全長に沿って目視検査します。探してください:
- へこみ、変形、または膨らみ - バレルの膨らみは、シリンダーが過圧または重大な側面衝撃を受けたことを示します。
- アルミニウムまたはスチールバレルの腐食 - 表面腐食により壁が弱くなり、最終的にはヘアラインクラックが形成される可能性があります。食品加工や屋外環境では、これは特に重要です。
- タイロッドの状態 - タイロッドシリンダー (最も一般的なタイプ) で、各タイロッドの真直度およびねじ部の亀裂を確認します。タイロッドが曲がっている場合は、シリンダがその軸に垂直な衝撃荷重を吸収していることを示します。
エンドキャップ検査
両方のエンド キャップに亀裂がないかどうか、特にポート入口穴の周囲やタイロッドが通過する角を検査します。ヘアライン亀裂は、多くの場合、拡大または染料浸透試験でのみ確認できます。エンドキャップに亀裂が確認された場合は交換が必要です。構造亀裂のある加圧コンポーネントは溶接、充填、またはテーピングでは修理できません。
完全なエアシリンダー検査チェックリスト
このチェックリストは、定期メンテナンス時、またはシリンダーの性能に関する苦情を調査する際に使用してください。すべてのカテゴリーで合格した場合は、シリンダーが使用可能な状態にあることを示します。不合格の結果があれば、シリンダーが生産に戻る前に、対応する修正措置をトリガーする必要があります。
| 検査項目 | 方法 | 合格条件 | 失敗アクション |
|---|---|---|---|
| 外部空気漏れ | 圧力をかけた石鹸液 | 接合部やシール部に気泡が入らない | フィッティングを締めるか、シールを交換します |
| 内部バイパス漏れ | プラグアンド加圧テスト | 60秒で圧力上昇ゼロ | ピストンシールを分解して交換する |
| ピストンロッド表面 | 目視による拭き取り検査 | 傷、錆、へこみなし | ロッドを交換または再クロム化する |
| ロッド真直度 | Vブロックのダイヤルインジケーター | ≤ 0.05mm/100mm | ロッドを交換する |
| ポート供給圧力 | インライン圧力計 | 動作中は設定値の10%以内 | 制限をクリアし、行サイズを確認してください |
| 取付締結トルク | トルクレンチ | 仕様では動きません | 仕様通りにトルクを締め直す |
| クッションの挙動 | ストロークエンドの動きを観察する | スムーズな減速、衝撃なし | ニードルの調整またはクッションシールの交換 |
| バレルとエンドキャップの状態 | 目視検査 | 亀裂、へこみ、腐食がないこと | 損傷したコンポーネントを交換する |
| ルブリケータのオイルレベル | ボウルレベルの目視確認 | 覗き窓に油が見える | 正しいグレードのオイルを補充してください |
| 排気マフラー | フローチェック・目視 | 無制限の排気流量 | マフラーの清掃または交換 |
空気圧シリンダをどのくらいの頻度で検査する必要がありますか
検査頻度は、シリンダーのデューティ サイクル、環境、プロセスの重要度によって異なります。普遍的な間隔というものはありません。ほこりの舞う鋳造工場で 1 日 3 シフト、週 7 日稼働するシリンダーには、清潔な組立室で 1 シフトあたり 2 回サイクルするよりもはるかに頻繁な注意が必要です。
| 状態 | 推奨される検査間隔 | シールの交換時期 |
|---|---|---|
| 軽作業、クリーン環境 | 12か月ごと | 3 ~ 5 年ごとまたは 2,000 万サイクルごと |
| 中程度の負荷、通常の産業環境 | 6か月ごと | 1 ~ 2 年ごとまたは 1,000 万サイクルごと |
| 過酷な環境、ほこりの多い環境、または湿った環境 | 3か月ごと | 毎年または 500 万サイクル |
| 高温または化学物質への曝露 | 月刊ビジュアル。四半期ごとのフルチェック | 6か月ごと |
時間ベースの間隔を超えて、条件ベースのトリガーを実装します。サイクルタイムの遅延、新たなノイズ、位置センサーの故障、目に見える漏れなど、シリンダーに新たな症状が現れた場合は、最後にスケジュールされた PM がいつ完了したかに関係なく、スケジュール外の検査イベントとして扱われます。症状がすでに現れているときに次のスケジュールされた間隔を待つことは、障害が発生するのを待つことを意味します。
エアシリンダの一般的な問題とその根本原因
空気圧シリンダをチェックする場合、症状を根本原因まで追跡できると時間が節約され、故障の繰り返しが防止されます。以下に、最も頻繁に発生する問題とその最も考えられる原因を示します。
シリンダーが伸びたり縮んだりしない
- 供給圧力がない - 上流のソレノイドバルブ機能と FRL ユニットを確認してください
- ピストンロッドの焼き付き – 潤滑不足またはロッドブッシュの深刻な摩耗が原因
- 外部の機械的障害 - 負荷が詰まっているか、ストロークの終わりにシリンダーが機械的にブロックされています
- クッションニードルバルブが閉じすぎている - 閉じ込められた排気圧力により、エンドキャップに到達する前にシリンダーが失速する
シリンダーが不規則に動く、またはぎくしゃくした動きをする
- ドライシールによるスティックスリップ - 潤滑剤を追加するか、潤滑済みシリンダーモデルにアップグレードします
- 汚染された空気供給 — 空気供給内の粒子または水により、不均一な摩擦が発生します。エアフィルターと水分離器を点検し、整備してください。
- 過小な流量制御バルブ - 流量が不十分であるとハンチング現象が発生します。取り付けられているバルブの Cv 定格に対して流量要件を検討してください。
負荷がかかった状態でシリンダーがストロークの端に到達しない
- 動作圧力が低すぎます - レギュレーターの設定値を確認し、長い供給ラインでの圧力降下を確認してください
- 負荷に対して過小なボア サイズ - F = P × A を使用して必要な力を再計算し、必要に応じてボアをアップグレードします
- 深刻なピストン シール バイパス - 空気が供給されるよりも早くピストンを通過するため、シリンダーはチャンバーの全圧力を高めることができません。
急速かつ繰り返されるシールの破損
- 汚染された供給空気 - 10 ミクロンもの小さな粒子がシールリップに対して研磨剤として作用します。上流に 5 ミクロンの凝集フィルターを取り付けます。
- ロッドの表面に傷が付いている – ロッドが損傷すると、数日以内に新しいシールが破壊されます。シールを交換すると違いが生じる前に、ロッドを修正する必要があります。
- シリンダーの位置がずれている - 側面荷重によりシールリップが不均一に損傷します。再封する前に位置合わせを修正してください。
- 環境に対して不適切なシール材料 - 実際の動作温度と化学物質への曝露に合わせてシール材料をアップグレードしてください。
エアシリンダー全体を交換する場合と修理する場合
すべてのシリンダーの問題が完全な交換を必要とするわけではありません。標準 ISO シリンダー サイズ用のシール キットは広く入手可能で安価です。ボア 63 mm シリンダーのシールの交換には通常費用がかかります 部品代が20ドル以下 、新しい同等のシリンダーの場合は 80 ~ 250 ドルです。ただし、シールを交換する価値があるのは、他のコンポーネントがまだ使用可能な状態にある場合のみです。
次の場合は修理が適切な選択です。
- バレルボアは滑らかで許容範囲内です (傷や腐食はありません)。
- ピストンロッドは真っ直ぐで、表面仕上げは無傷です
- エンドキャップに亀裂はなく、ネジ山も良好な状態です
- シリンダーは予想耐用年数の約 50% を超えていない
- 同一の交換部品の納期が長く、生産が待ちきれません
次の場合にはシリンダーを交換してください。
- バレルのボアに傷がついたり腐食したりしている - 新しいシールはボアの表面が損傷するとすぐに機能しなくなる
- ロッドが曲がっている、深い傷がある、または最小直径を下回っている - ロッドを現場で確実に修理することができない
- エンドキャップのネジ山が剥がれているか、エンドキャップに亀裂が入っている
- シリンダーは複数回修理されていますが、短い間隔で故障が続いています。故障が繰り返されるパターンは、修理では解決できないシステム上の問題 (用途に適したシリンダーが間違っている) を示しています。
- シリンダーが非標準サイズまたは旧式のサイズであり、シールキットは入手できなくなりました
交換品を注文する前に、既存のシリンダの仕様を完全に文書化してください: ボア径、ストローク長、取り付けスタイル (タイロッド、プロファイルボディ、または丸ボディ)、ポートのサイズと位置、ロッドエンドのネジのタイプ、および特殊機能 (ステンレス鋼、磁気ピストン、クリーンルーム仕様)。間違ったポート位置またはロッドエンドタイプのシリンダを注文すると、追加の機械的改造が必要となり、修理がさらに遅れます。