

エアシリンダーの役割 — 簡単な答え
アン エアシリンダー — 空気圧シリンダーとも呼ばれる — は、圧縮空気のエネルギーを機械的な直線運動に変換します。加圧空気がシリンダーの片側に入ると、密閉されたボアに沿ってピストンを押し、制御された押し力または引き力を生成します。その力は、産業、自動車、製造環境において、負荷を動かし、部品をクランプし、ワークピースを持ち上げ、バルブを作動させ、その他多数の機械的作業を実行します。
実際的には、設定圧力で空気を供給すると、シリンダーが正確で再現可能なストロークを実現します。 ほとんどの標準的なエアシリンダーは 40 ~ 150 PSI (2.8 ~ 10.3 bar) で動作します。 、小型シリンダーでの数ニュートンから大口径の工業用ユニットでの数万ニュートンまでの範囲の力を生成します。たとえば、6 bar で内径 100 mm のシリンダーは、およそ 4,712 N (約 1,060 lbf) の推力を生成します。これは、ベアリングの圧入、ラベルのスタンプ、コンベア ゲートの前進に 1 秒以内に十分な推力です。
油圧アクチュエータや電動アクチュエータと比較した主な利点は、そのシンプルさです。空気はきれいで圧縮可能で、ほぼすべての工場で入手できます。空気圧アクチュエータは流体の戻りラインを必要とせず、モーターからの熱の蓄積も発生せず、適切にメンテナンスされていれば、重大な磨耗を生じることなく何百万回もサイクルさせることができます。
エアシリンダの内部の仕組み
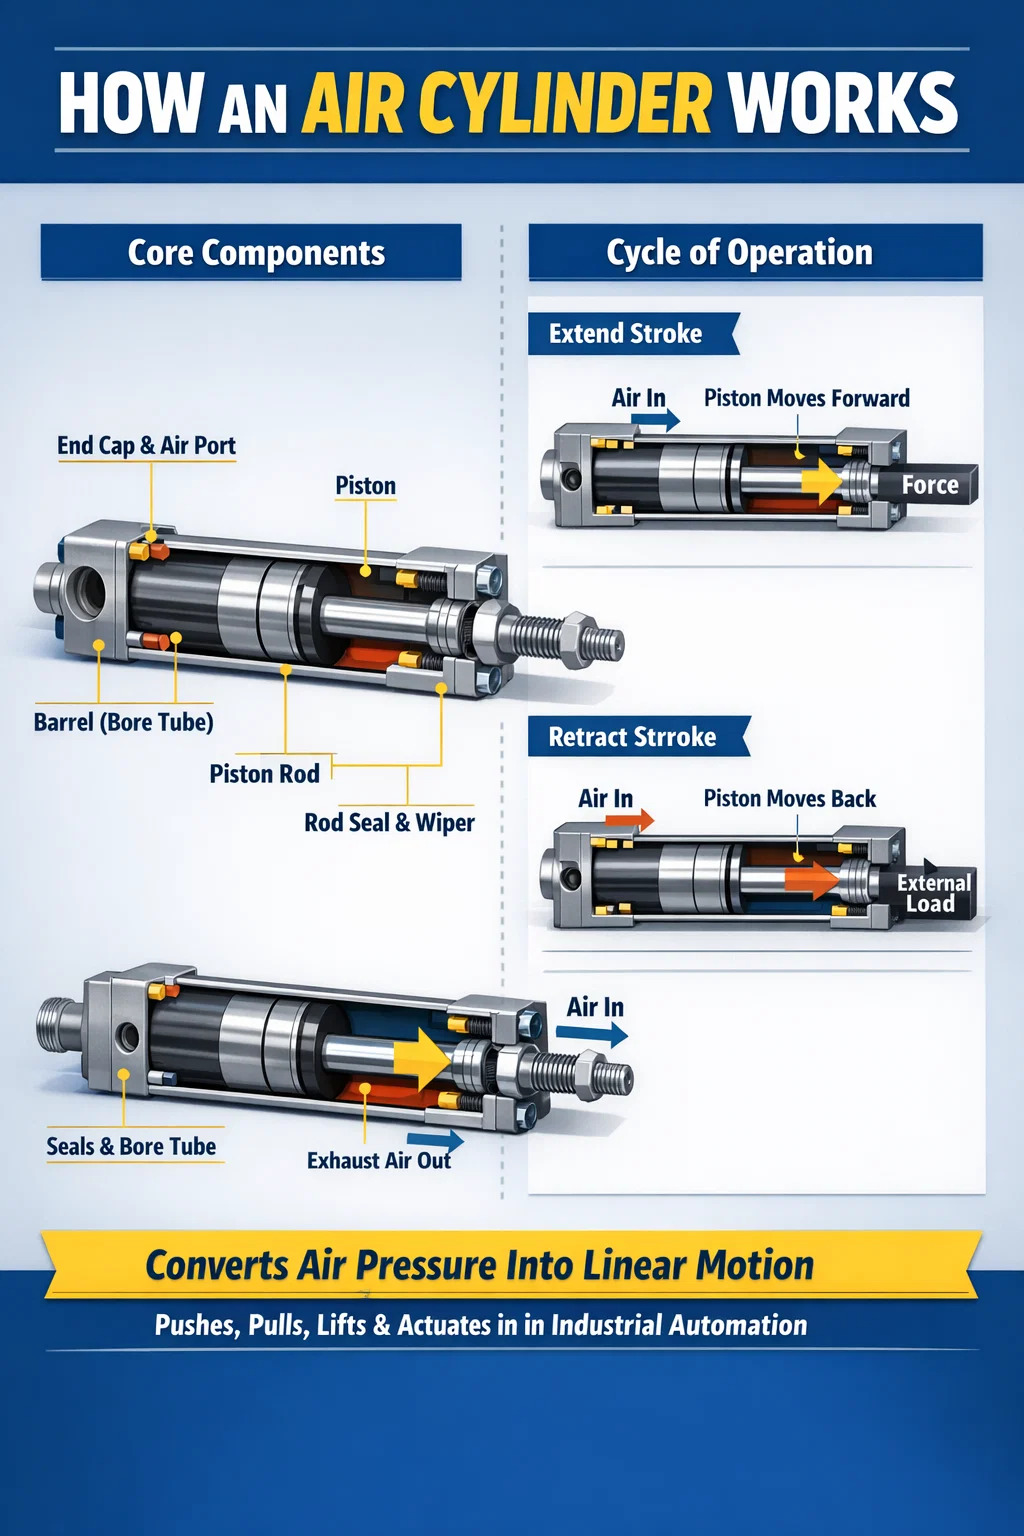
内部機構を理解すると、空気圧シリンダの選択、サイズ設定、トラブルシューティングを行うときに役立ちます。すべてのエアシリンダは、外形が異なっていても、基本的な構造は同じです。
コアコンポーネント
- バレル(ボアチューブ): 円筒形のハウジングは、通常、アルミニウム合金、ステンレス鋼、または硬質陽極酸化アルミニウムで作られています。ボア径は出力力を直接決定します。
- ピストン: ボア内でスライドするディスク。空気のバイパスを防ぐために O リングまたはリップ シールでシールされています。
- ピストンロッド: ピストンに取り付けられた硬化クロムメッキ鋼棒で、外部負荷に力を伝達します。
- エンドキャップ (ヘッド): バレルの両端を密閉し、空気の入口/出口ポートを含みます。
- ロッドシールとワイパー: ロッドに沿った空気漏れを防ぎ、ボア内に汚染物質が入らないようにします。
- クッションアジャスター: エンドキャップに組み込まれたオプションのニードルバルブは、ストロークの終わり近くでピストンを減速し、衝撃音と摩耗を軽減します。
動きのサイクル
電磁弁が開くと、圧縮空気がシリンダのキャップエンドポートに流れ込みます。空気圧がピストン面に加わります。 力は圧力に有効ピストン面積を乗じたものに等しい (F = P × A) 。力が摩擦と負荷抵抗に打ち勝つと、ピストンが前進し、ロッドが伸びます。後退するには、バルブが切り替わります。空気がロッドエンドポートに入り、ピストンの環状領域 (ロッド断面を除いた全領域) に圧力が作用し、ロッドが引き戻されます。排気された空気はマフラーから排出され、騒音を低減します。
この完全なサイクル (拡張と収縮) は、ほんの数秒で発生します。包装ラインで使用される高速空気圧シリンダーは、通常、1 秒あたり 5 ~ 10 のフルサイクルを完了します。ロボットのピック アンド プレース セルでは、ストロークあたり 200 ~ 300 ミリ秒のサイクル時間が標準です。
エアシリンダの種類とそれぞれの働き
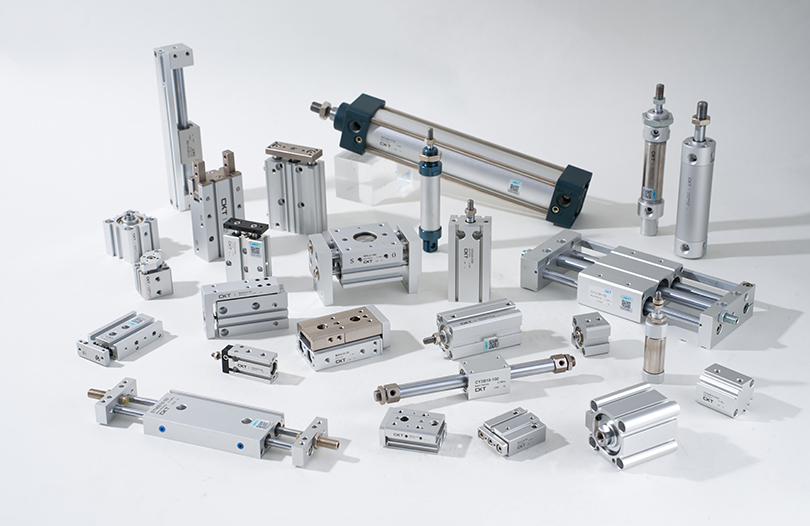
すべての空気圧シリンダが同じ機能を実行するわけではなく、すべての用途に適合するわけではありません。シリンダーのデザインによって、シリンダーがどのように動くか、どのくらいの力が加わるか、どの方向に作用するかが決まります。以下は、最も一般的なタイプの内訳です。
| 種類 | 仕組み | 退避方法 | 最適な用途 |
|---|---|---|---|
| 単動式 | 空気は伸びるだけ | 内部スプリング | クランプ、スタンピング、フェールセーフバルブ |
| 複動形 | 空気が伸びたり縮んだりする | 空気圧 | ほとんどの産業オートメーションタスク |
| ロッドレス | キャリッジはバレルに沿って移動します | 空気圧 (both directions) | ロングストローク、限られたスペースのレイアウト |
| 伸縮式 | 複数のネストされたステージが順次拡張されます | 春とか空気とか | ダンプトラック、リフト、収縮長が短い |
| ロータリー | 空気を回転運動に変換します(角度制限あり) | 空気圧 | 割出し、回転、部品の方向付け |
| タンデム | 1 つのロッドに 2 つのピストン、付加的な力 | 空気圧 | 小さなボアでの高力用途 |
| ガイド付き(非回転) | 外部レールまたはツインロッド設計によってガイドされるロッド | 空気圧 | 精密位置決め、耐横荷重 |
単動式と複動式: どちらがより効果的ですか?
単動空気圧シリンダは空気圧を一方向にのみ使用します。リターンスプリングがロッドを戻します。複動式ユニットのおよそ半分の空気を消費するため、伸長ストロークのみに電力が必要な単純なクランプ作業には魅力的です。ただし、スプリングが内部スペースを占有し、有効ストローク長が 10 ~ 20% 減少し、伸長時にスプリングの力がピストンに作用して、正味の出力力が低下します。
複動式エアシリンダは、伸縮ストロークともに圧縮空気を使用します。 これは産業オートメーションで最も一般的なタイプです 、世界中の空気圧アクチュエータ設置の大部分を占めています。これらは両方向に完全に制御可能な力を提供し、各ポートの流量制限装置による正確な速度制御を可能にし、力の計算においてバネ定数を考慮する必要がありません。
エアシリンダが使用される場所 — 実際の用途
空気圧シリンダーは、事実上あらゆる製造分野および日常インフラの多くの分野で使用されています。速度、清浄度、費用対効果の高さにより、軽力から中力の用途において主要なリニア アクチュエータとなっています。
製造および組立ライン
これはエアシリンダの単一適用領域としては最大です。自動車の組立ラインでは、空気圧アクチュエーターは、部品の搬送、溶接中の部品のクランプ、ドア ヒンジのプレス、ネジ締め治具の位置決めなどのタスクを実行します。単一のホワイト車体組立ステーションでは、同期シーケンスで動作する 50 ~ 200 個の個別の空気圧シリンダーを使用する場合があります。通常、ボアサイズは 32 mm ~ 125 mm の範囲で、ストロークはタスクに応じて 25 mm ~ 400 mm です。
食品および飲料の加工
食品加工では、腐食性洗浄剤で洗浄でき、汚染に強いアクチュエータが必要です。 FDA 準拠のシールを備え、外部潤滑ポートのないステンレス製エア シリンダーは、瓶詰め工場、ベーカリー ライン、食肉加工施設では標準です。ここのエアシリンダーは、コンベア上の製品を仕分けし、充填ノズルを作動させ、包装機械を操作し、高湿度の環境で 1 時間あたり数千サイクルを実行します。
包装機械
箱詰め機、製袋包装機、およびケースエレクターは、フラップの折り込み、製品の押し出し、および箱の成形に空気圧シリンダーに大きく依存しています。高いサイクルレート — 一部の包装ラインは毎分 400 ~ 600 パックで稼働します — ほぼ瞬時の応答と長い耐用年数を備えたアクチュエータが求められます。ここではコンパクト プロファイル シリンダ (ISO 21287 シリーズ) が特に一般的で、混雑した機械フレーム内のスペースを節約します。
マテリアルハンドリングと搬送
エアシリンダーは、コンベヤーの合流点で製品の向きを変え、ストップゲートを上げ下げし、倉庫作業でパレットリフトを作動させます。ロッドレス空気圧シリンダは、ロッドを延長するスペースを犠牲にすることなく、長いストローク (一部のカタログモデルでは最大 6,000 mm) を実現できるため、これらの設定では特に価値があります。
自動車サービス機器
車両リフト、タイヤ チェンジャー、ブレーキ旋盤はすべて空気圧アクチュエーターに依存しています。車体工場のエア オーバー オイル システムは、空気圧の速度と油圧の非圧縮性を組み合わせており、エア シリンダーを使用して作動油を押して正確なプレス操作を実現し、工場の空気供給から最大 20 トンの力を加えます。
医療および実験装置
最小口径 6 mm の小型エアシリンダーは、診断装置、サンプル処理ロボット、病院のベッドなどで使用されています。これらのシリンダーは清浄な乾燥空気または窒素を使用するため、無菌環境に適合します。軽量で振動のない動作は、精密な実験室の機器において非常に重要です。
建設および重機
重機では力密度が高いため油圧シリンダが使用されることが多くなっていますが、空気圧シリンダは依然としてエアブレーキシステム、バスや電車のドア作動、空気圧ジャッキハンマーなどに使用されています。正確な中間位置決めが必要ない場合は、伸縮式エアシリンダーがダンプトラックの荷台を持ち上げ、プラットフォームホイストを操作します。
エアシリンダが発生する力の計算方法
空気圧シリンダのサイズを正しく設定するには、2 つの力の値を計算する必要があります。拡張する力 (ピストンの全面に作用する) と後退する力 (ロッドの断面によって減少するピストンの環状領域に作用する) です。
エクステンドフォースフォーミュラ
F_extend = P × (π/4) × D²
ここで、P はパスカル単位の供給圧力 (1 bar = 100,000 Pa)、D はメートル単位のボア直径です。
リトラクトフォースの計算式
F_retract = P × (π/4) × (D² − d²)
ここで、d はロッドの直径です。 6 bar で動作する 20 mm ロッドを備えた 63 mm ボアのシリンダーの場合:
- 伸長力: 600,000 × (π/4) × 0.063² ≈ 1,870N
- リトラクト力:600,000 × (π/4) × (0.063² − 0.020²) ≈ 1,681N
実際には、シールの摩擦と排気ラインの背圧により、実際の出力力は理論値より 10 ~ 20% 低くなります。エンジニアは通常、負荷のサイジングのために有効なシリンダ力を計算するときに、0.8 ~ 0.9 の効率係数を適用します。
必ず以下のシリンダーを選定してください。 必要な荷重より少なくとも 25 ~ 50% 多い理論上の力 圧力と温度の全動作範囲にわたって信頼性の高い作動を保証します。
エアシリンダ vs. 油圧シリンダ vs. 電動アクチュエータ
空気圧、油圧、電動リニア アクチュエータのいずれを選択するかは、力の要件、精度のニーズ、デューティ サイクル、および環境条件によって決まります。各テクノロジーはさまざまなシナリオで優れています。
| 基準 | エアシリンダー | 油圧シリンダ | 電動アクチュエーター |
|---|---|---|---|
| 一般的な力の範囲 | 10N~100kN | 1kN~10MN | 10N~50kN |
| 速度 | 非常に速い (最大 3 m/s) | 中程度(0.5m/秒まで) | 中程度 (最大 1 m/s) |
| 位置精度 | 低 (エンドストップのみ) | 中型(サーボ付き) | 高(±0.01mm可能) |
| エネルギー効率 | 低 (25 ~ 35%) | 低~中 (60~75%) | 高 (85 ~ 95%) |
| 初期費用 | 低い | 中~高 | 高 |
| メンテナンス | 低い | 高 (fluid changes, leaks) | 低い–Medium |
| クリーンルーム/食品安全 | はい (正しいシールが付いている) | 難しい(石油リスク) | はい |
要点: エアシリンダーはスピード、シンプルさ、初期費用の点で優れています 。コンパクトなパッケージで大きな力が必要な場合は、油圧シリンダーが主流です。電動アクチュエータは、ストローク途中の位置決め精度やエネルギー回収が重要な場合に最適です。現代の工場の多くは、同じ施設内で 3 つのテクノロジーをすべて使用しており、それぞれが処理するタスクに最適に適合しています。
空気圧シリンダを選ぶ際に理解すべき主な仕様
間違ったシリンダーを購入すると、たとえサイズがわずかに小さかったとしても、サイクルの失敗、シールの早期摩耗、機械のダウンタイム、および高価な生産損失が発生する可能性があります。以下の仕様を理解することで、ほとんどの選択ミスを防ぐことができます。
穴径
ボアはシリンダーバレルの内径であり、出力の主な決定要因です。標準ボア サイズは ISO 15552 または NFPA T3.6.7 シリーズに従います。12、16、20、25、32、40、50、63、80、100、125、160、200、250、および 320 mm が一般的な増分です。力は面積に応じて変化するため (A = πD²/4)、ボアを 2 倍にすると、同じ圧力での力は 4 倍になります。
ストローク長さ
ストロークは、ピストンロッドが完全に収縮した状態から完全に伸長した状態まで移動する合計距離です。ストロークが長いと、圧縮荷重下でロッドが座屈する危険性が高くなります。ほとんどのメーカーは、特定のストロークとロッド直径に対する最大許容スラスト荷重を決定するためのコラム強度チャートを提供しています。ボア径の約10倍を超えるストロークの場合は、ガイド付シリンダまたは外部サポートが必要となります。
使用圧力範囲
ほとんどの空気圧シリンダーの定格は 1 ~ 10 bar (14.5 ~ 145 PSI) です。最低作動圧力 (通常は 1 ~ 2 bar) が重要です。4 bar で作動するサイズのシリンダーは、需要のピーク時にプラントの空気圧が低下すると、失速したり、サイクルが不安定になる可能性があります。コンプレッサー出力だけでなく、シリンダー入口での空気供給の調整された最低圧力を常に確認してください。
取り付けスタイル
取り付けにより、シリンダが機械フレームに力をどのように伝達するか、およびミスアライメントにどのように対処するかが決まります。一般的な取り付けスタイルは次のとおりです。
- フットマウント(FB): 平らな面にボルトで固定します。剛性があり、純粋なアキシアル荷重に適しています。
- フランジマウント(FA/FF): キャップまたはロッドエンドにボルトで固定されています。非常に剛性が高く、耐荷重が高い。
- クレビスマウント(CB/CA): シリンダーが回転できるようにします。荷重経路に角運動がある場合に必要です。
- トラニオンマウント(MT): 中央のピンを中心に回転します。プレスやリンク機構に使用されます。
リジッド マウント (フットおよびフランジ) は、荷重がロッド軸と完全に位置合わせされている場合にのみ使用してください。リジッドマウントの角度にずれがあると、ピストンロッドに側面荷重がかかり、ロッドシールの摩耗が加速し、時間の経過とともにロッドが曲がる可能性があります。
クッション性
ピストンが高速でストロークの終端に達すると、エンドキャップに衝突します。クッションがないと、衝撃荷重が生じ、シリンダ、機械フレーム、および付属の工具が損傷します。内蔵のクッションアジャスターがストロークの終わり近くでピストンの前に空気のポケットを閉じ込め、空気圧ダッシュポット効果を生み出します。 ピストン速度が 300 mm/s を超える場合は、クッションを標準と見なす必要があります。 オプションではなく。
シールの材質と温度定格
標準の NBR (ニトリル) シールは -20°C ~ 80°C をカバーしており、ほとんどの工場環境に適しています。高温用途 (ペイントオーブン、鋳造工場) には、定格 200°C の FKM (バイトン) シールが必要です。低温または食品に安全な用途では、EPDM シールまたは PTFE コーティングされたコンポーネントが必要になる場合があります。間違ったシール材料を使用すると、シリンダーの早期故障の原因となることがよくあります。
エアシリンダのよくある問題とその解決方法
適切に選択された空気圧シリンダーであっても、時間の経過とともに故障が発生します。症状を早期に認識することで、ダウンタイムと修理コストを大幅に節約できます。
シリンダーのドリフトまたは位置保持の失敗
バルブが閉じるときに、負荷がかかったシリンダーが伸長位置からゆっくりと移動する場合、ピストン シールからピストン面を越えて空気が漏れています。 これは、エア シリンダの最も一般的な故障モードの 1 つです。 。修正には、ピストンの O リングまたはリップ シールを交換することが含まれます。そうする前に、シリンダが定格圧力を超えて動作していないか確認してください。これにより、隙間へのシールのはみ出しが加速されます。
ロッド部の外部エア漏れ
ロッド シールの周囲でシューという音や目に見える空気の流れがある場合は、ロッド シールの摩耗またはロッド表面の損傷を示します。クロムメッキロッドは、ワイパーシールが破損して汚染物質が侵入すると、腐食ピットや傷が発生する可能性があります。穴のあるロッドは新しいシールをすぐに貫通してしまいます。ロッド自体を検査し、頻繁に交換する必要があります。過酷な環境では、耐用年数を大幅に延ばすために、セラミックコーティングを施したステンレス鋼ロッドを検討してください。
ストロークが遅い、または遅い
シリンダーのストローク完了が予想よりも遅い場合は、シリンダーポートでの供給圧力 (ラインの圧力降下がないことを確認)、流量制御バルブ (設定が制限されすぎている可能性がある)、エアラインフィルターボウル (フィルターの詰まりにより流量が減少する)、シリンダーボア (内部の腐食または汚染によりシールの摩擦が増加する) の順にチェックしてください。部分的に閉じられた排気流量制御は、現場設置で拡張が遅くなる最も一般的な原因です。
負荷がかかってもシリンダーが伸びない
シリンダが無負荷では自由に動きますが、負荷がかかると停止する場合、必要な力に対してボアサイズが不十分です。摩擦と背圧を考慮して、F = P × A を使用して再計算します。解決策は、ボア サイズを大きくするか、供給圧力を (安全な範囲内で) 増加させるか、負荷需要を減らすかのいずれかです。シリンダーの定格最大値を超えて圧力を単純に上げないでください。これにより、シールが損傷し、エンドキャップが破損する可能性があります。
シールの早期摩耗
予想される数百万サイクルではなく、わずか数か月の使用後に交換が必要なシールは、通常 3 つの理由のいずれかで故障します。それは、汚染された空気供給 (研磨粒子がボアとシールに傷をつける)、ロッドへの横荷重 (位置ずれによる)、または不適切な潤滑です。すべての空気圧供給ラインに FRL (フィルター レギュレーター ルブリケータ) ユニットを使用してください。 PTFE シールを備えたオイルフリーシリンダの場合は、PTFE を劣化させるミスト潤滑剤を追加するのではなく、空気が清浄で乾燥していることを確認してください。
エアシリンダの寿命を延ばすには
清潔な工業環境で適切にメンテナンスされたエアシリンダーは長持ちする必要があります。 5000~10000万サイクル シールキットの交換が必要になる前に。その耐用年数に達するには、シリンダー自体だけでなく、空気圧回路全体に注意を払う必要があります。
- 空気を5ミクロン以上に濾過します。 微粒子汚染は、ボアとシールの摩耗を加速させる主な原因です。 40 ミクロンの標準フィルターではシリンダーを保護するには不十分です。
- 供給圧力を最低有効レベルに調整します。 4 bar で必要な力が得られるときに 6 bar で動作すると、エネルギーが無駄になり、シール応力が増加します。過剰な圧力が 1 bar ごとに、シールの寿命が著しく減少します。
- すべての高速用途にクッションを取り付けてください。 クッションなしでストロークの終わりに衝撃が加わると、操作力の 5 ~ 10 倍の瞬間的な衝撃力が発生し、エンドキャップが割れてピストンが変形する可能性があります。
- シリンダロッドを負荷経路に正確に位置合わせします。 1 ~ 2 度の角度のずれでも、連続的な横荷重が発生し、正しく位置合わせされた設置よりも 3 ~ 5 倍早くロッド シールが摩耗します。
- コンプレッサー出力にドライヤーまたはアフタークーラーを使用してください。 エアライン内の凝縮水は、コーティングされていないアルミニウムの穴の内部腐食を引き起こし、シールの潤滑膜を劣化させます。
- ロッドの状態を定期的に検査するように計画してください。 通常の環境では 3 ~ 6 か月ごとに、過酷な条件では毎月、ロッドの孔食、傷、または腐食を目視で確認してください。
エアシリンダに関するISO規格
標準化により、さまざまなメーカーのシリンダーが寸法的に互換性があることが保証され、交換や複数のソースからの調達が簡単になります。主な標準は次のとおりです。
- ISO 15552: 円形および角形空気圧シリンダの主要な国際規格 (旧 ISO 6431 および VDMA 24562)。内径、ポートねじ、取付寸法、ロッド先端ねじを指定します。これは、世界中の中型および大型の工業用シリンダーのほとんどの標準です。
- ISO 21287: 取付スペースが限られたコンパクトシリンダ。機械のエンベロープが厳しい包装機械や食品機械でよく見られます。
- ISO 6432: 内径 8 ~ 25 mm の小型シリンダーで、計装や簡単な組み立て作業に使用されます。
- NFPA T3.6.7: 北米の産業機械で一般的なタイロッドシリンダを管理する北米 (NFPA) 規格。 ISO15552とはボアサイズや取付パターンが異なりますので、置き換えご購入の際は適用規格をご確認ください。
ISO 規格のエア シリンダーを指定するということは、どのメーカーの準拠製品もドロップイン交換品としてボルトオンで取り付けられることを意味します。これは、優先ブランドのリードタイムが長い可能性があるグローバル サプライ チェーンにおいて、大きな利点となります。